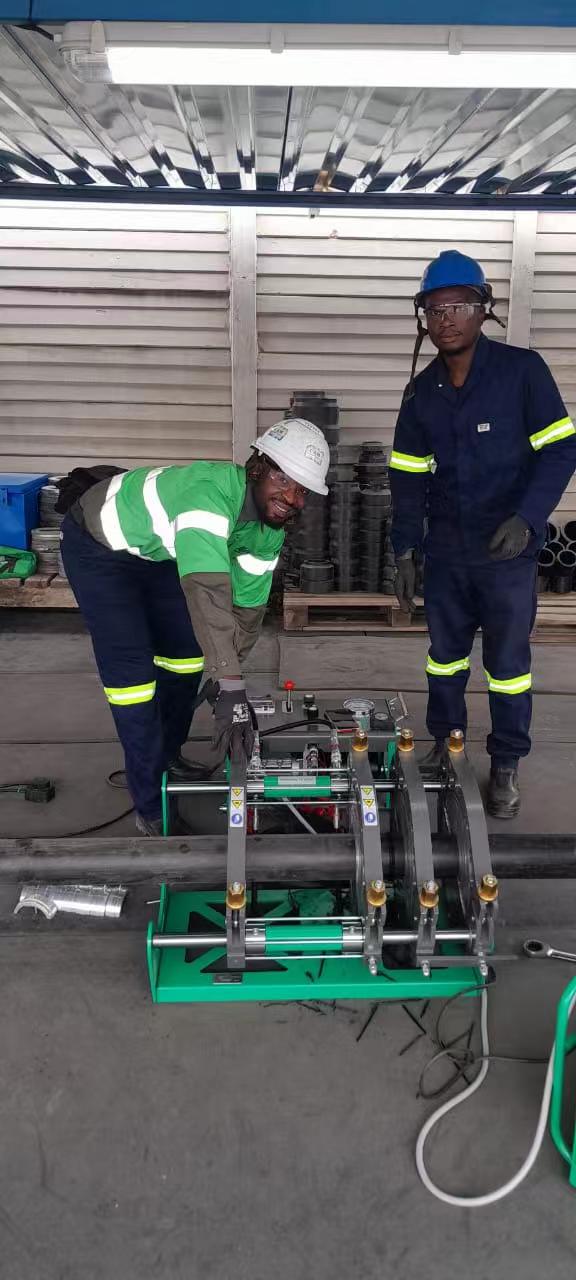

تخيل أرضية مصنعك. يتم تثبيت كوع من البولي إيثيلين عالي الكثافة بطول 1200 مم في ماكينة اللحام. يجب على فريقك تصنيع العديد من القطع اليوم - وصلات على شكل حرف T، ووصلات على شكل حرف Y، ووصلات متقاطعة - كل منها يتطلب لحامات دقيقة تتوافق مع معايير DVS 2207. أي وصلة غير محاذية بشكل صحيح ستؤدي إلى تلف قطعة باهظة الثمن.
أنت بحاجة إلى آلة تركيب أنابيب البولي إيثيلين عالي الكثافة (HDPE) قادرة على التعامل مع أنواع متعددة بدقة عالية. ولكن كيف تختار المعدات المناسبة في ظل ادعاء كل بائع أن منتجه هو الأفضل؟ إنه قرار مصيري، فهذه العملية ستؤثر على إنتاجك وجودة منتجاتك واحتياجات مشاريعك لسنوات قادمة.
يُقدّم لك هذا الدليل طريقةً واضحةً لفحص ماكينات لحام أنابيب البولي إيثيلين عالي الكثافة (HDPE). ستتعلم كيفية تقييم احتياجاتك، ومقارنة أنواع الماكينات، والتحقق من دعم المورّد. يُساعدك ذلك على ضمان عمل ماكينة لحام أنابيب البولي إيثيلين عالي الكثافة (HDPE) بكفاءةٍ عالية. عند البحث عن معدات اللحام، ضع في اعتبارك خياراتٍ مثل ماكينة لحام الأنابيب التي يتراوح قطرها بين 450 و1600 مم.
الوجبات السريعة الرئيسية
أولاً، حدد احتياجات مصنعك من المنتجات. دوّن أنواع الوصلات وأحجام الأنابيب التي تستخدمها. ثم، خمن عدد عمليات اللحام التي ستجريها أسبوعياً.
اختر بين الأنظمة اليدوية والآلية . تقلل الآلات الآلية من الأخطاء، وتحافظ على جودة اللحام ثابتة ومتساوية.
اختر صلابة الماكينة بما يتناسب مع أحجام الأنابيب لديك. يمنع الإطار المتين عدم المحاذاة، إذ يؤدي عدم المحاذاة إلى لحامات ضعيفة.
ابحث عن نظام تحكم دقيق وتتبع للبيانات. يجب أن تحدد الآلة إعدادات اللحام تلقائيًا، وأن تحفظ البيانات للمراجعة لاحقًا.
تأكد من أن المورد يقدم دعمًا جيدًا ولديه قطع غيار جاهزة. استفسر عن سرعة استجابته لطلبات الصيانة. تأكد من توفر قطع الغيار الأساسية لديه في المخزون.
تحديد متطلبات تصنيع وصلات البولي إيثيلين عالي الكثافة
قبل البحث عن أي ماكينات لحام، عليك تحديد احتياجاتك الإنتاجية. هذه الخطوة حاسمة في كل شيء. لا يمكنك اختيار ماكينة دون معرفة ما يجب أن تُنتجه. ابدأ بطلباتك الحالية، ثم فكّر في المشاريع المتوقعة خلال السنوات الثلاث إلى الخمس القادمة. يجب أن تكون ماكينة تركيب وصلات البولي إيثيلين عالي الكثافة (HDPE) قادرة على تلبية كلا النوعين من الطلبات.
تحديد أنواع الوصلات ونطاق الأقطار
أدرج جميع أنواع الوصلات التي يصنعها مصنعك أو يخطط لتصنيعها. قد تحتاج إلى أكواع بزاوية 45 درجة لخطوط مياه المدينة . وقد تحتاج إلى وصلات على شكل حرف T مخفضة لمشاريع الصرف الصحي الصناعية. وقد تحتاج إلى وصلات متقاطعة ووصلات على شكل حرف Y لمحطات تحلية المياه. يفرض كل شكل من أشكال الوصلات متطلبات مختلفة على ماكينة لحام أنابيب البولي إيثيلين عالي الكثافة (HDPE). قد تواجه الماكينة المصممة للعمل مع وصلات الأنابيب المستقيمة صعوبة في التعامل مع أشكال الوصلات المعقدة.
يُعدّ نطاق أحجام الأنابيب لديك بالغ الأهمية. فالنطاق من 450 مم إلى 1600 مم يعني القدرة على التعامل مع الأنابيب ذات الأقطار الكبيرة في هذا القطاع. يحتاج المصنع الذي يخدم مشاريع البنية التحتية الضخمة إلى النطاق الكامل، بينما قد تحتاج ورشة عمل أصغر إلى أنابيب يصل قطرها إلى 800 مم فقط. لذا، قِس أحجام الأنابيب الفعلية لديك من العقود الأخيرة، ولا تعتمد على التخمين. يجب أن تتناسب ماكينة لحام أنابيب البولي إيثيلين عالي الكثافة (HDPE) مع أكبر حجم للأنابيب لديك مع ترك مساحة كافية. تتيح لك هذه المرونة في تصنيع أشكال مختلفة تنفيذ العديد من المشاريع دون الحاجة إلى شراء معدات إضافية لاحقًا.
حساب حجم الإنتاج واحتياجات الأتمتة
قدّر عدد اللحامات الأسبوعية المطلوبة. احسب عدد الوصلات التي يجب على فريقك إنجازها. تختلف احتياجات مصنع ينتج 50 قطعة أسبوعيًا عن احتياجات مصنع ينتج 200 قطعة. زيادة الإنتاج تُبرر استخدام الأنظمة الآلية، بينما قد يُناسب الإنتاج المنخفض الآلات شبه الآلية ذات التكاليف الأولية الأقل.
ضع في اعتبارك وقت تغيير المقاسات. يتطلب التحويل من كوع بطول 450 مم إلى وصلة على شكل حرف T بطول 1200 مم تعديلات في المشابك وإعادة ضبطها. تتطلب الأنظمة اليدوية مشغلين مهرة لكل عملية تغيير. أما الأنظمة الآلية فتُقلل هذا الجهد باستخدام إعدادات قابلة للبرمجة. ضع في اعتبارك مدى توفر العمالة لديك. إذا كان من الصعب العثور على لحامين ذوي خبرة، فإن الأتمتة تُقلل حاجتك إلى مستويات مهارة فردية.
يجب أن توفر ماكينة تركيب وصلات البولي إيثيلين عالي الكثافة (HDPE) جودة ثابتة في كل لحام. وتضع المعايير الدولية مثل DVS 2207 وISO 21307 معايير عالية في هذا المجال. ويتطلب تلبية احتياجات هذا المشروع دقة لا يمكن ضمانها بالطرق اليدوية على هذا النطاق. تجمع الماكينة المناسبة بين الصلابة والتحكم، حيث تحافظ على استقامتها تحت ضغط هيدروليكي هائل، وتتتبع إعدادات اللحام تلقائيًا. هذه الدقة تحمي قطع العمل باهظة الثمن وسمعتك. وللمزيد من المعلومات، استكشف خيارات مثل ماكينة لحام التصنيع 450-1600 مم لتتعرف على كيفية تلبية المعدات الصناعية لهذه الاحتياجات.
مقارنة أنواع آلات تصنيع وصلات البولي إيثيلين عالي الكثافة

لا تُعطي جميع آلات تصنيع وصلات البولي إيثيلين عالي الكثافة نفس النتائج. في مصنع يُنتج وصلات ذات أقطار كبيرة، يكون الخيار الأمثل بين الأنظمة شبه الآلية والآلية بالكامل. لكل نوع طريقة عمل مختلفة. معرفة الفرق بينهما يحمي أموالك ويضمن جودة منتجاتك.
مقارنة أنظمة اللحام اليدوية والآلية
تُعدّ الآلات اليدوية أقل تكلفة في البداية، وهذا السعر المنخفض يجذب العديد من أصحاب المصانع. لكن العمل اليدوي يُحمّل يدي اللحام وخبرته عبئًا كبيرًا. إذ يجب على المشغل ضبط الضغط، ومراقبة درجة الحرارة، وتوقيت كل خطوة. هذا مناسب للأنابيب الصغيرة، لكن بالنسبة للأنابيب التي يبلغ قطرها 1600 مم، تُصبح الأخطاء البشرية خطرًا كبيرًا. فقراءة ضغط خاطئة أو تأخير في تغيير الإعدادات قد يُتلف قطعة تُقدّر قيمتها بآلاف الدولارات. المواد المهدرة وحدها تُبدد أي وفورات ناتجة عن السعر المنخفض.
تُزيل ماكينات لحام أنابيب البولي إيثيلين عالي الكثافة الأوتوماتيكية بالكامل هذا الخطر. ما عليك سوى إدخال قطر الأنبوب، وقيمة SDR، ونوع المادة. يقوم نظام التحكم بحساب وقت التسخين، وضغط اللحام، ووقت التبريد. يُنفذ النظام كل خطوة بدقة متناهية دون أي تدخل من المشغل. تضمن هذه الأتمتة جودة لحام ثابتة في كل وردية عمل. لا يحتاج فريقك إلى سنوات من الخبرة لإنتاج وصلات تتوافق مع معايير DVS 2207 أو ISO 21307. فالماكينة تتولى العمل بدقة متناهية.
ضع في اعتبارك حجم إنتاجك عند اختيارك بين هذه الأنظمة. فالمصنع الذي ينتج عشرات القطع أسبوعيًا يستفيد كثيرًا من الأتمتة، إذ تجعل السرعة والنتائج الثابتة السعر الأعلى مُبررًا. أما الورشة الصغيرة التي لا تُجري سوى عمليات تصنيع قطع كبيرة القطر من حين لآخر، فقد يكون النظام شبه الآلي مناسبًا لها. ولكن عليك مقارنة تكلفة القطعة التالفة بفارق السعر، فغالبًا ما يُغطي فشل لحام واحد بطول 1600 مم جزءًا كبيرًا من تكلفة النظام الآلي.
مطابقة صلابة الآلة مع متطلبات حجم الأنابيب الخاصة بك
يُحدد هيكل الماكينة مدى قدرة معدات اللحام على تحمل القوى الفيزيائية اللازمة. يتطلب لحام الأنابيب ذات القطر الكبير ضغطًا هيدروليكيًا هائلاً. يُعدّ مقطع الأنبوب بطول 1600 مم ثقيلًا ويقاوم الحركة. يجب أن يتحمل هيكل الماكينة هذه القوة دون انحناء. أي انحناء في الهيكل يُسبب عدم محاذاة الأجزاء بشكل صحيح. يؤدي سوء المحاذاة إلى لحامات ضعيفة تفشل في الاختبارات أو تنكسر أثناء التشغيل.
تُعدّ الإطارات الفولاذية القوية والمتينة قطعةً واحدةً ضروريةً لهذا العمل. فالوحدات الميدانية المحمولة تفتقر إلى الصلابة اللازمة للتصنيع على نطاق المصانع، وهي مناسبة لأعمال الإصلاح في الخنادق. ولا يمكنها الحفاظ على المحاذاة الدقيقة تحت الضغط المستمر للحام الأنابيب ذات الأقطار الكبيرة. لذا، يجب أن تستقر ماكينة لحام أنابيب البولي إيثيلين عالي الكثافة على قاعدة صلبة تحافظ على توازي أطراف الأنابيب بشكل مثالي طوال دورة اللحام.
ابحث عن الميزات المحددة التي تميز الآلات الصناعية عن المعدات الأخف وزنًا. تمنع ألواح التسخين المطلية بالتفلون التصاق البلاستيك أثناء عملية الانصهار. يوفر هذا الطلاء فصلًا نظيفًا ونقلًا متساويًا للحرارة على كامل سطح الوصلة. تعمل قواطع التفريز ثنائية الجوانب على تجهيز طرفي الأنبوب في آنٍ واحد، مما يُنتج أسطحًا ناعمة ومستوية تُساعد على اندماج قوي. تؤثر هذه الميزات بشكل مباشر على جودة اللحام وقدرتك على تصنيع وصلات تجتاز فحوصات المشروع الصارمة.
تُحدد جودة تصنيع ماكينة تصنيع وصلات البولي إيثيلين عالي الكثافة (HDPE) عمرها الافتراضي وموثوقيتها. فالإطار المتين، والمشابك المصنعة بدقة، والأجزاء الهيدروليكية عالية الجودة تُقلل من وقت التوقف للصيانة، كما تحافظ على دقتها لسنوات من الاستخدام المكثف. عند مقارنة عروض الأسعار من موردين مختلفين، انظر بدقة إلى المواصفات الهيكلية. استفسر عن سُمك الفولاذ، وتصميم الإطار، ومصدر الأجزاء الهيدروليكية. تُبين هذه التفاصيل ما إذا كانت الماكينة ستخدمك لعقود أم ستتعطل في غضون سنوات قليلة.
يؤثر اختيارك بين الأنظمة اليدوية والآلية على مدى مرونتك في تقنيات التصنيع. تتيح لك أنظمة التحكم الآلية برمجة إعدادات لحام مختلفة لأنواع الوصلات المتنوعة بسرعة. يمكنك التبديل من وصلة كوع إلى وصلة على شكل حرف T دون الحاجة إلى تعديلات يدوية مطولة. تُمكّن هذه المرونة في تقنيات التصنيع مصنعك من تنفيذ مشاريع متنوعة والالتزام بالمواعيد النهائية الضيقة. على سبيل المثال، تجمع الخيارات الصناعية، مثل ماكينة اللحام والتصنيع التي يتراوح طولها بين 450 و1600 مم، بين أنظمة التحكم الآلية وهيكل الإطار الصلب الذي يحتاجه خط إنتاجك. تُوازن معدات اللحام المناسبة بين الدقة والمتانة ومتطلبات الإنتاج الخاصة بك.
تقييم الميزات الرئيسية ودعم الموردين لماكينة تصنيع البولي إيثيلين عالي الكثافة الخاصة بك

بعد حصر خياراتك في الآلات الصناعية، يجب عليك دراسة التفاصيل التي تميز معدات اللحام الجيدة عن الاستثنائية. تحدد الميزات الرئيسية لآلة تصنيع وصلات البولي إيثيلين عالي الكثافة ما إذا كان فريقك ينتج وصلات متناسقة ومتوافقة مع المعايير في كل وردية عمل. كما تحتاج إلى مورد يضمن لك جودة المعدات لفترة طويلة بعد التركيب. كلا العاملين يحميان استثمارك وجدول إنتاجك.
إعطاء الأولوية لدقة التحكم وإمكانية تتبع البيانات
يعمل نظام التحكم بمثابة العقل المدبر لماكينة لحام أنابيب البولي إيثيلين عالي الكثافة. يعتمد النظام الأساسي على المشغل لقراءة الرسوم البيانية وضبط المعايير يدويًا. أما النظام المتطور فيقوم بحساب كل شيء تلقائيًا. ما عليك سوى إدخال قطر الأنبوب، وقيمة SDR، ونوع المادة. ثم تحدد الماكينة وقت التسخين الصحيح، وضغط الانصهار، ومدة التبريد. هذه الأتمتة تزيل التخمين وتقلل من مخاطر الخطأ البشري عند التعامل مع قطع العمل ذات الأقطار الكبيرة.
توفر المعايير الدولية مثل DVS 2207 الإطار المرجعي لهذه الحسابات. يوضح الجدول أدناه المعايير الأساسية التي يجب أن تتعامل معها أنظمة التحكم الخاصة بك تلقائيًا:
المواصفات / طريقة الحساب | |
|---|---|
درجة حرارة السخان (اللوحة المرآة) | 200-220 درجة مئوية للبولي إيثيلين؛ استخدم الطرف العلوي للجدران الرقيقة، والطرف السفلي للجدران السميكة. تحقق من ذلك باستخدام مقياس حرارة على سطح الصفيحة. |
ضغط الانصهار (السطحي) | 0.15 نيوتن/مم² (ممارسة الضغط المنخفض DVS). |
ضغط السحب | يُقاس لكل إعداد؛ ضغط المقياس اللازم لتحريك العربة/الأنبوب دون مقاومة. يُضاف إلى ضغط الانصهار المحسوب. |
حساب إجمالي ضغط المقياس | إجمالي ضغط المقياس = (ضغط السطح البيني × مساحة الحلقة الأنبوبية ÷ إجمالي مساحة المكبس) + ضغط السحب. |
مدة النقع في الحرارة | يُحدد وقت التسخين بناءً على سُمك الجدار (على سبيل المثال، 45 ثانية للجدران التي يتراوح سُمكها بين 2.0 و4.5 مم؛ و500-700 ثانية للجدران التي يتراوح سُمكها بين 50.0 و70.0 مم). قاعدة عامة: حوالي 10 ثوانٍ لكل مليمتر من سُمك الجدار. |
وقت التغيير (الانتظار) | يجب تقليلها إلى الحد الأدنى؛ تتراوح من 5 ثوانٍ (جدار رقيق) إلى 25 ثانية (جدار سميك) لكل جدول DVS. |
وقت التجهيز | الوقت اللازم للوصول إلى ضغط الاندماج؛ يتراوح من 5 ثوانٍ (جدار رقيق) إلى 35 ثانية (جدار سميك). |
وقت التبريد (تحت الضغط) | يتراوح وقت المعالجة من 6 دقائق (للجدران الرقيقة) إلى 80 دقيقة (للجدران السميكة). القاعدة العامة: حوالي 1.2 دقيقة لكل مليمتر من سمك الجدار. |
يجب أن تُجري آلة تصنيع وصلات البولي إيثيلين عالي الكثافة هذه الحسابات تلقائيًا دون تدخل المشغل. تؤثر هذه الدقة بشكل مباشر على قوة اللحام. خلال مرحلة التبريد، يجب أن يبقى الوصل تحت ضغط ثابت لفرض الانتشار الجزيئي ومقاومة الانكماش الطبيعي للمادة. إذا انخفض الضغط مبكرًا جدًا، تتشكل طبقة باردة عند السطح الفاصل. يُعطّل هذا الحاجز الرابطة الهيكلية ويترك فراغات داخلية. تُضعف هذه العيوب قوة شد اللحام لأن المادة لا تستطيع تكوين مصفوفة جزيئية متجانسة. عندما يبقى الضغط صحيحًا طوال فترة التبريد، تُضاهي قوة شد اللحام الناتج قوة شد الأنبوب الأصلي أو تُطابقها. يُعد التحكم الدقيق في الضغط عاملًا حاسمًا في جودة اللحام النهائية.
تُعدّ إمكانية تتبع البيانات بنفس أهمية التحكم الفوري. ابحث عن وظائف تصدير البيانات وطباعتها عبر منفذ USB في ماكينة لحام أنابيب البولي إيثيلين عالي الكثافة (HDPE). تُمكّنك هذه الميزات من حفظ سجلات اللحام لكل وصلة. غالبًا ما تتطلب عمليات تدقيق المشاريع إثباتًا على أن كل لحام يفي بالمعايير المحددة. يوفر الجهاز الذي يسجل هذه البيانات ويصدرها ساعات من العمل الورقي لفريقك. كما يوفر سجلًا واضحًا في حال فشل أي لحام في الفحص.
التحقق من توفر خدمة ما بعد البيع وقطع الغيار
تُمثل ماكينة لحام أنابيب البولي إيثيلين عالي الكثافة استثمارًا رأسماليًا كبيرًا. إن بقاء الماكينة معطلة لأسابيع بانتظار قطعة غيار يُبدد أي وفورات أولية في التكلفة. قبل توقيع اتفاقية الشراء، تحقق من شبكة خدمة الشركة المصنعة. استفسر عن أوقات الاستجابة لطلبات الدعم الفني. تعرف على مواقع فنيي الصيانة وما إذا كانوا يقدمون خدمة الإصلاح في الموقع.
تستحق قطع الغيار الأساسية عناية خاصة. تتآكل ألواح التسخين والأختام الهيدروليكية مع الاستخدام العادي. استفسر من المورد عن مخزونه من هذه المكونات. يحتفظ المصنعون الموثوقون بهذه القطع في مخازنهم ويمكنهم شحنها بسرعة. يقدم بعض الموردين برامج تدريبية شاملة لمشغليكم. يضمن هذا التدريب معرفة فريقكم كيفية استخدام ماكينات لحام أنابيب البولي إيثيلين عالي الكثافة الأوتوماتيكية بالكامل بشكل صحيح منذ اليوم الأول. كما يقلل من مخاطر أخطاء التشغيل التي قد تُلحق الضرر بالمعدات.
انظر إلى سجل المورد مع المصانع الأخرى. اطلب مراجع من شركات تُدير عمليات تصنيع مماثلة. تواصل مع هذه الشركات واستفسر عن تجربتها مع المعدات ودعم المورد. هذا البحث يستغرق وقتًا، ولكنه يُؤتي ثماره عندما تحتاج إلى مساعدة خلال مرحلة إنتاج حاسمة.
تؤثر جودة تصنيع آلتك أيضًا على تكاليف صيانتها على المدى الطويل. فالإطار المتين والمكونات الهيدروليكية عالية الجودة تدوم لفترة أطول وتحتاج إلى إصلاحات أقل. عند مقارنة عروض الأسعار، استفسر عن مصدر الأجزاء الرئيسية. تستخدم معدات اللحام عالية الجودة مكونات موثوقة يسهل الحصول عليها. يجب أن يلبي نظام لحام أنابيب البولي إيثيلين عالي الكثافة متطلبات مشروعك الحالية ويدعم نموه المستقبلي. على سبيل المثال، عادةً ما يقدم الموردون الصناعيون، مثل أولئك الذين يقدمون آلة لحام تصنيع الأنابيب بأحجام تتراوح بين 450 و1600 مم، تدريبًا شاملاً ودعمًا محليًا. هذه المرونة في قدرات الموردين تساعدك على ضمان استمرارية الإنتاج.
يتطلب اختيار ماكينة تصنيع وصلات البولي إيثيلين عالي الكثافة المناسبة اتباع خطوات واضحة. ابدأ بتحديد احتياجاتك الإنتاجية. حدد أنواع القطع ونطاق أقطارها. احسب حجم اللحام الأسبوعي. قارن بين أنواع الماكينات. اختر بين الأنظمة شبه الآلية والآلية بالكامل. اختر صلابة الماكينة بما يتناسب مع أحجام الأنابيب. قيّم دقة التحكم ودعم المورد . تأكد من توافر قطع الغيار.
أنشئ ورقة مواصفات تفصيلية. تتضمن نطاق القطر، ومدى تعقيد القطعة، ومستوى الأتمتة، واحتياجات تتبع البيانات. استخدم هذه الوثيقة عند طلب عروض أسعار من عدة موردين.
تُهيئ معدات لحام أنابيب البولي إيثيلين عالي الكثافة المناسبة مصنعك لمشاريع مستقبلية ذات أقطار كبيرة. ستحصل على دقة وجودة تلبي متطلبات المشروع الصارمة. تواصل مع خبراء الصناعة للحصول على إرشادات مُخصصة حول تهيئة ماكينة لحام أنابيب البولي إيثيلين عالي الكثافة. استكشف خيارات مثل ماكينة لحام تصنيع الأنابيب بأقطار تتراوح بين 450 و1600 مم لبدء عملية التقييم.
الأسئلة الشائعة
ما مقدار التدريب اللازم للمشغلين لتشغيل آلة لحام أنابيب البولي إيثيلين عالي الكثافة الآلية؟
تُسهّل الآلات المؤتمتة عملية التعلّم بشكل كبير. كل ما على المشغل فعله هو إدخال قطر الأنبوب، ونسبة قطر الأنبوب إلى قطره (SDR)، ونوع المادة. ثم تقوم الآلة تلقائيًا بضبط وقت التسخين والضغط ومدة التبريد. يشمل التدريب الأساسي كيفية تغيير المشابك وتصدير البيانات. يشعر معظم المشغلين بالراحة بعد أسبوع واحد من التدريب العملي الموجّه.
ما هي الصيانة التي تحتاجها ماكينة اللحام المستخدمة في التصنيع؟
نظّف لوحة التسخين يوميًا لمنع تراكم البلاستيك. افحص مستوى سائل الهيدروليك أسبوعيًا. تفقد طبقة التفلون بحثًا عن الخدوش قبل كل وردية عمل. استبدل شفرات قاطع الطحن عندما تصبح غير حادة. احرص على فحص الأختام والخراطيم كل ثلاثة أشهر. العناية الجيدة تُطيل عمر معدات لحام أنابيب البولي إيثيلين عالي الكثافة.
هل يمكن لآلة واحدة التعامل مع كل من وصلات الأنابيب المستقيمة والوصلات المعقدة؟
نعم. تتيح لك تصميمات المشابك المعيارية التبديل السريع بين أحجام الأنابيب وأنواع الوصلات. يمكنك التحويل من وصلة مستقيمة إلى كوع أو وصلة على شكل حرف T عن طريق ضبط المشابك الخاصة. هذه المرونة في تصنيع الأجزاء تعني أن آلة واحدة يمكنها التعامل مع العديد من المهام المختلفة دون الحاجة إلى شراء معدات إضافية.
كيف تؤثر صلابة الماكينة على جودة اللحام في الأقطار الكبيرة؟
يمنع الإطار الصلب انثناءه تحت ضغط الزيت الهيدروليكي. يؤدي الانثناء إلى انحراف أطراف الأنابيب عن مسارها. ينتج عن سوء المحاذاة لحامات ضعيفة تفشل في اجتياز الفحوصات. تحافظ الإطارات الفولاذية شديدة التحمل على محاذاة الأطراف طوال دورة اللحام. تحدد هذه الصلابة بشكل مباشر جودة اللحام النهائي على أنابيب بطول 1600 مم.
ما هي سجلات البيانات التي يجب أن يوفرها نظام التحكم لعمليات تدقيق المشروع؟
يجب أن يسجل جهاز لحام أنابيب البولي إيثيلين عالي الكثافة (HDPE) جميع إعدادات اللحام تلقائيًا. ابحث عن ميزات تصدير الملفات عبر منفذ USB والطباعة المدمجة. يجب أن تُظهر السجلات درجة حرارة التسخين، وضغط الانصهار، ووقت التبريد لكل وصلة. تُثبت هذه الوثائق التزامك بمعايير DVS 2207 أو ISO 21307 أثناء عمليات فحص العميل.