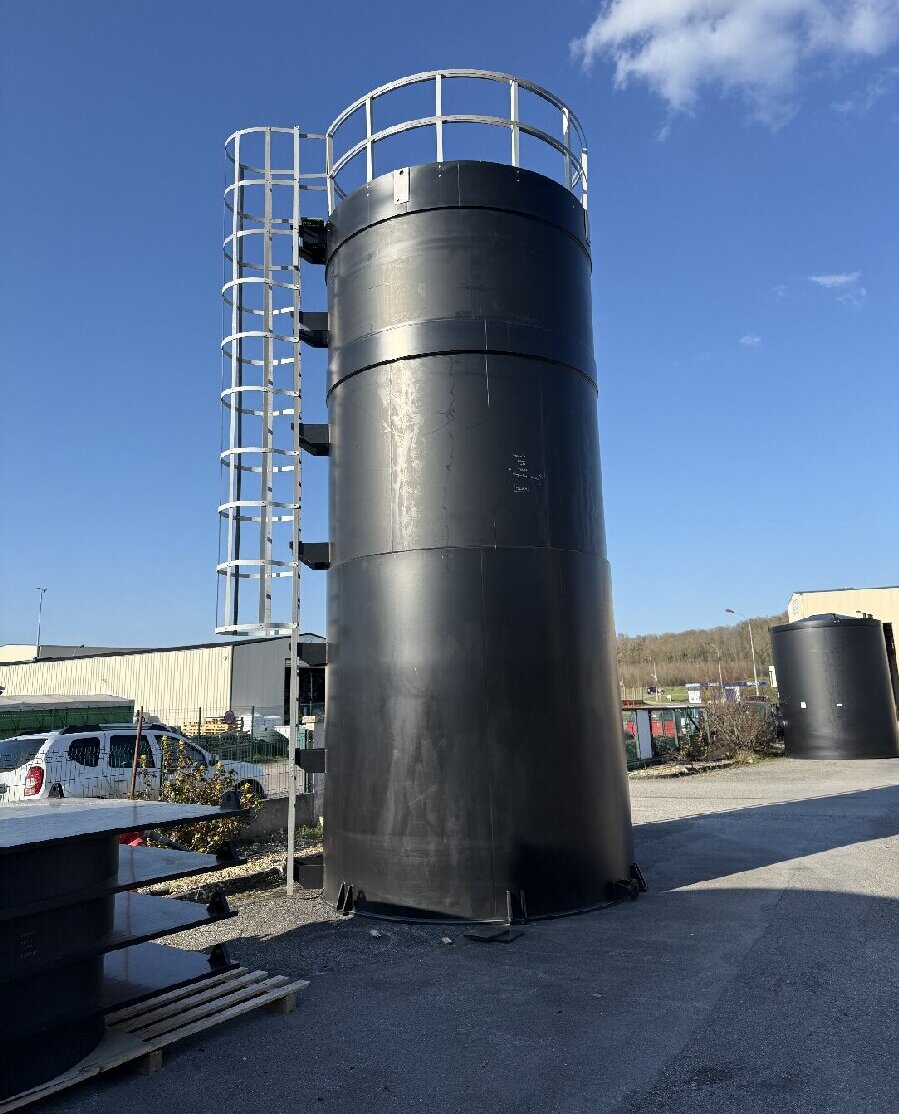
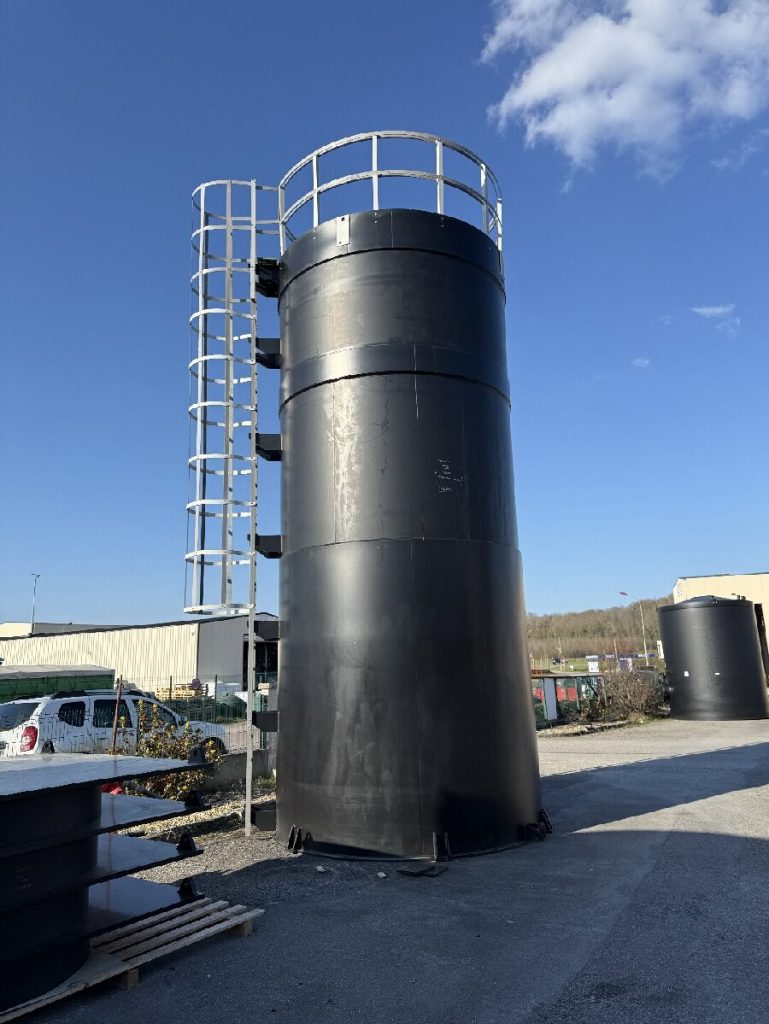
يشرح هذا الدليل كيفية لحام خزانات تخزين المواد الكيميائية البلاستيكية، بدءًا من اختيار المواد وصولًا إلى خزان مُختَبَر وجاهز للاستخدام. سلسلة القرارات مباشرة: التوافق الكيميائي يُحدد اختيار المواد، والمادة تُحدد طريقة اللحام، وطريقة اللحام تُحدد الجودة وعمر الخدمة.
تُعدّ عملية اللحام خطوة حاسمة في تصنيع خزانات تخزين المواد الكيميائية البلاستيكية. فكل وصلة تُشكّل مسارًا محتملاً للتسرب. تضمن الوصلة المتينة احتواء المحتويات، بينما تُقصّر الوصلة الضعيفة عمر أي خزان بلاستيكي. لذا، يُولي المصنّعون أهمية قصوى لجودة الوصلات باعتبارها أساس سلامة الاحتواء. ويُسهم اختيار المواد والتصميم والتحقق من جودتها في تحقيق هذا الهدف.
الوجبات السريعة الرئيسية
-
اختر المادة البلاستيكية المناسبة لخزان تخزين المواد الكيميائية. واحرص على مطابقة المادة مع نوع المادة الكيميائية ودرجة الحرارة.
-
جودة اللحام أمر بالغ الأهمية. فاللحام القوي يمنع التسربات ويطيل عمر الخزان.
-
صمم الخزان بشكل صحيح. يؤثر سمك الجدار ومواقع الوصلات على قوة اللحام.
-
اختبر كل خزان قبل الاستخدام. تؤكد الفحوصات البصرية واختبارات الضغط جودة اللحام.
لماذا تُعد جودة اللحام مهمة؟
تُعدّ عملية اللحام أساسية في تصنيع خزانات تخزين المواد الكيميائية البلاستيكية. تنتهي هنا سلسلة القرارات السابقة: فالمادة المختارة تُحدد طريقة اللحام، وهذه الطريقة بدورها تُحدد جودة الوصلة النهائية. تمر جميع وصلات الألواح، وخطوط الزوايا، ووصلات الفوهات بهذه المرحلة. لذا، تستحق عملية لحام خزانات تخزين المواد الكيميائية البلاستيكية عناية فائقة من القطع الأولي وحتى الاختبار النهائي.
تُعدّ اللحامات أضعف نقطة في أي هيكل احتواء. تتحمل الصفيحة الأساسية الحمل كمادة متصلة، بينما يتحمل المفصل نفس الحمل عبر منطقة لحام ضيقة. أي فراغ أو لحام غير مكتمل أو منطقة مُسخّنة بشكل مفرط يُشكّل مسارًا للتسرب. يُفاقم تخزين المواد الكيميائية هذه العيوب، حيث تجد المواد الكيميائية الضارة فجوات صغيرة وتُوسّعها بمرور الوقت.
تؤثر جودة اللحام أيضاً على عمر الخدمة. فالوصلة السليمة تحافظ على قوتها لسنوات من التعبئة والتفريغ وتغيرات درجات الحرارة. أما الوصلة الضعيفة فقد تجتاز الاختبار الأولي ثم تفشل لاحقاً تحت الضغط. ويعتبر مصنّعو الخزانات البلاستيكية سلامة الوصلات المعيار الأساسي لنجاح تصنيع خزانات تخزين المواد الكيميائية.
اختيار المواد
يُحدد اختيار المواد كل خطوة لاحقة في تصنيع خزانات تخزين المواد الكيميائية البلاستيكية. وتُضيّق المادة الكيميائية المخزنة وتركيزها ودرجة حرارة التشغيل نطاق الخيارات قبل التطرق إلى أي طريقة لحام.
مقارنة بين البولي إيثيلين عالي الكثافة، والبولي بروبيلين، والبولي فينيليدين فلورايد
|
الخامة |
مقاومة كيميائية |
الخدمة النموذجية |
|
|---|---|---|---|
|
HDPE |
محدود بدرجة الحرارة للتخزين طويل الأمد |
يقاوم العديد من الأحماض والقواعد والمحاليل المائية الشائعة؛ قوة تحمل عالية للصدمات في درجات الحرارة المنخفضة |
تخزين الأحماض والقواعد الشائعة في درجة حرارة الغرفة |
|
PP |
مقاومة أعلى لدرجات الحرارة مقارنة بالبولي إيثيلين عالي الكثافة |
مقاومة جيدة للأحماض والقواعد والعديد من المذيبات العضوية |
تخزين المواد الكاوية الساخنة والمواد الكيميائية الساخنة |
|
PVDF |
من -40 درجة مئوية إلى 150 درجة مئوية (من -40 درجة فهرنهايت إلى 302 درجة فهرنهايت)؛ نقطة الانصهار 177 درجة مئوية ؛ أقصى درجة حرارة للاستخدام المتواصل 150 درجة مئوية |
مقاومة استثنائية للهالوجينات والأحماض المؤكسدة القوية |
أحماض قوية، مؤكسدات، خدمة الكلور والبروم، مواد كيميائية عالية النقاء |
كل خيار مُصمم ليناسب نطاق استخدام مُحدد. يُناسب البولي إيثيلين عالي الكثافة (HDPE) ظروف التشغيل العادية مع الأحماض والقواعد الشائعة. بينما يُناسب البولي بروبيلين (PP) ظروف التشغيل المُسخنة. أما البولي فينيليدين فلورايد (PVDF) فيُناسب ظروف الهالوجينات والمؤكسدات القوية، حيث يجب أن يتمتع كل من المقاومة الكيميائية والقوة الميكانيكية بالجودة المطلوبة. يبدأ تصنيع خزانات تخزين المواد الكيميائية السليمة باختيار هذا الخيار المُناسب، وليس باختيار أغلى لوح مُتوفر.
حدود مقاومة درجة الحرارة والمواد الكيميائية
يؤثر التركيز على مدى تفاعل المادة الكيميائية مع جدار الخزان. قد يكون الحمض المخفف غير ضار بنوع معين من البلاستيك. يؤدي ارتفاع التركيز إلى زيادة النشاط الكيميائي، وتسريع التحلل، وزيادة خطر النفاذية عبر الجدار. لذلك، يجب تصنيف المادة وفقًا للتركيز المحدد، وليس فقط وفقًا لنوع المادة الكيميائية.
تؤثر درجة الحرارة على القرار نفسه. تُعدّ الحرارة من أهم الأسباب للانتقال من البولي إيثيلين عالي الكثافة (HDPE) إلى البولي بروبيلين، خاصةً لتخزين المواد الكاوية الساخنة والمواد المُسخّنة. قد تتطلب المواد المؤكسدة القوية والأحماض المركزة استخدام البولي فينيليدين فلورايد (PVDF) بدلاً من ذلك. تجدر الإشارة إلى حدود كل نوع: يتأثر البولي بروبيلين بعوامل الأكسدة القوية وبعض الأحماض المركزة، بينما يواجه البولي إيثيلين عالي الكثافة تحدياتٍ من عوامل الأكسدة القوية والهالوجينات والمذيبات القوية. يجب التحقق من المتطلبات الكيميائية ودرجة الحرارة والكثافة النوعية ومتطلبات الكود معًا. تُنهي هذه المراجعة عملية اختيار المواد وتفتح المجال أمام خطة اللحام لتصنيع خزانات البلاستيك الصناعية.
دليل تصنيع خزانات تخزين المواد الكيميائية البلاستيكية: اعتبارات التصميم
يتناول دليل تصنيع خزانات تخزين المواد الكيميائية هذا مرحلة التصميم باعتبارها المرحلة التي تحدد جميع اللحامات اللاحقة. يتم تحديد سمك الجدار ومسار الحمل وموقع الوصلة في هذه المرحلة. ثم تُنفذ عملية تصنيع خزانات تخزين المواد الكيميائية هذه القرارات.
حسابات سمك الجدار والحمل
يخضع سُمك الجدار لمبدأ الإجهاد المحيطي . يدفع ضغط السائل الداخلي الجدارَ الخارجي للخارج. يتحمل الخزان الطويل ذو القطر الصغير إجهادًا محيطيًا أعلى من الخزان العريض ذي الحجم نفسه، لذا فهو يحتاج إلى جدران أكثر سُمكًا. يساوي ضغط القاع كثافة السائل مضروبة في الجاذبية مضروبة في ارتفاع السائل. يبلغ هذا الضغط ذروته عند الحلقة السفلية، ولهذا السبب تستخدم الخزانات الرأسية تصميمًا متدرجًا: أكثر سُمكًا في الثلث السفلي، وأقل سُمكًا بالقرب من الأعلى.
|
نظر |
أساس التصميم |
|---|---|
|
الزحف ودرجة الحرارة |
يطبق معيار DVS 2205 عوامل تخفيض للزحف ودرجة الحرارة والهجوم الكيميائي وجودة اللحام |
|
التحقق من السماكة |
القياس بالموجات فوق الصوتية عند نقاط محددة، بالإضافة إلى الاختبارات الهيدروستاتيكية واختبارات الصدمات |
|
محفزات الترقية |
زيادة الكثافة النوعية، أو ارتفاع درجة الحرارة، أو المؤكسدات القوية، أو هامش أمان إضافي |
خزان البولي بروبيلين المصمم للعمل عند درجة حرارة 20 درجة مئوية، ولكنه يعمل عند 60 درجة مئوية، يُعتبر غير مصمم بشكل كافٍ. يجب أن تصل درجة حرارة التشغيل القصوى دائمًا إلى الحد الذي حددته الشركة المصنعة. كما أن الأحمال الخارجية مهمة أيضًا: الرياح، والقوى الزلزالية، والمنصات، والمحركات، وأحمال الأنابيب. يجب أيضًا التحقق من مخاطر الفراغ، حيث أن انسداد فتحة التهوية قد يسمح للضغط الجوي بسحق الغلاف.
التعزيز الهيكلي وتصميم الفوهات
يجب أن تتم عملية تخطيط التسليح في مرحلة التصميم، وليس في ورشة العمل. تتحمل الدعامات والمساند الأحمال الخارجية وتقاوم انحراف الهيكل. يحتاج الخزان المستطيل إلى تسليح على طول الألواح المسطحة، حيث يتعرض للضغط دون الاستفادة من الانحناء. يشمل تخطيط التسليح الإنشائي أيضًا منطقة الانتقال المخروطية في الخزانات ذات القاع المخروطي، والتي تتطلب مقاطع أكثر سمكًا لتحمل الأحمال وتصريف المياه بالكامل.
يُقيّد تصميم الفوهات وفتحات التفتيش موضع وصلات اللحام. فكل اختراق يُنشئ لحامًا زاويًا وتركيزًا للإجهاد. لذا، يُباعد المصممون بين الفوهات وخطوط التماس بين الألواح، ويُخططون لتركيب وسادات تقوية حول الوصلات الثقيلة. تُعدّ أحمال الأنابيب والفوهات سببًا شائعًا للتشققات في وصلات خزانات البلاستيك، لذا يجب مراعاة ذلك في التصميم مُبكرًا. ينجح تصنيع خزانات تخزين المواد الكيميائية الحديثة عندما تُحدد مواقع اللحام هذه قبل قطع أي لوح.
خزان تخزين المواد الكيميائية البلاستيكي عملية التصنيع: خطوة بخطوة
تقطيع الصفائح وتشكيلها وتركيبها
تُعدّ عملية تحضير الصفائح بدايةً لعملية تصنيع خزانات تخزين المواد الكيميائية. وتتبع كل خطوة من الخطوات التالية الرسومات المعتمدة.
-
قم بتقطيع الألواح إلى الأبعاد المطلوبة للوحة ، والقاع، والغطاء، والحاجز، والتقوية. يؤدي القطع غير الدقيق في الخزانات الطويلة، مثل الخزانات ذات الأغلفة التي يبلغ طولها 7 أمتار، إلى حدوث فجوات في التجميع ويعقد عملية اللحام.
-
يجب تحضير حواف اللحام بشكل متناسق قبل التجميع. فالتحضير الجيد للحواف يقلل من مشاكل التركيب ويهيئ الظروف المناسبة للوصلة.
-
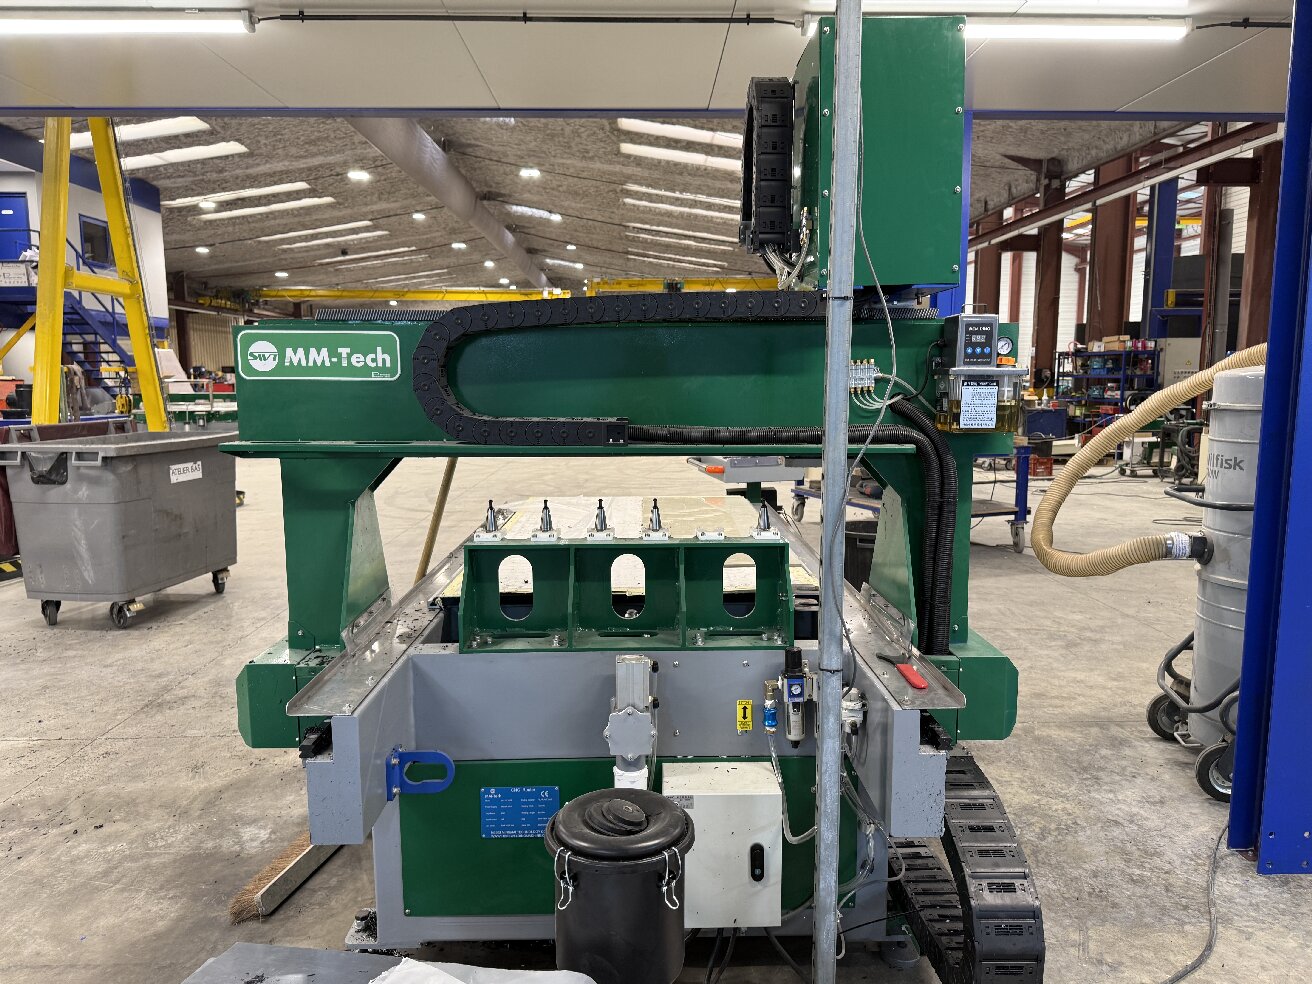
فتحات الآلات والخطوط المعقدة إلى مواقع دقيقة، عادةً باستخدام التوجيه باستخدام الحاسوب (CNC).
-
قم بقص الحواجز ومكونات التقوية وفقًا لأبعاد الرسم. يؤثر الوضع غير الصحيح على التصميم الداخلي وإدارة التدفق.
-
قم بتجميع جسم الخزان. بالنسبة للخزانات الأسطوانية، تُلفّ الألواح البلاستيكية أو تُشكّل بطريقة أخرى على هيئة ألواح منحنية، ثم تُوصل لتشكيل الغلاف الأسطواني. أما بالنسبة للخزانات المستطيلة، فتُوضع الألواح وتُوصل على طول الدرزات الأفقية المحددة وزوايا 90 درجة.
-
قم بتركيب ألواح الحاجز داخل الخزان وتأكد من محاذاتها قبل اللحام. افحص الوصلات الداخلية قبل أن يعيق الغطاء العلوي الوصول إليها.
-
قم بلحام الغطاء العلوي والتركيبات في النهاية، مع الحفاظ على المحاذاة وجودة اللحام المتسقة.
تُعدّ دقة التركيب أمراً بالغ الأهمية في جميع مراحل العملية. فالفجوة التي تبدو صغيرة على طاولة العمل تتحول إلى وصلة ضعيفة تحت تأثير الضغط الهيدروستاتيكي.
تقنيات عملية لحام خزانات البولي إيثيلين عالي الكثافة والبولي بروبيلين
تُخصص عملية لحام خزانات البولي إيثيلين عالي الكثافة والبولي بروبيلين لكل نوع من أنواع الوصلات طريقةً محددة. تُستخدم لحامات التناكبية باستخدام أداة تسخين للوصلات الأساسية، حيث تربط هذه الطريقة ألواحًا طويلة. تعمل هذه الطريقة على دمج المقطع العرضي بالكامل، وتُنتج عادةً أقوى وصلة، غالبًا ما تكون مساوية أو أفضل من وصلة المادة الأساسية. وتُعد استقرارية لوحة التسخين ضمن نطاق ±5 درجات مئوية، وثبات ضغط الدمج، والتحكم في وقت التسخين، ومرحلة التبريد المناسبة، من أهم المعايير الأساسية.
تُستخدم عملية اللحام بالبثق لتقوية زوايا الهيكل السفلي، وتقوية اللحامات الرأسية، وتشكيل حواف الفوهات. ويتم تغذية المعدن المنصهر بواسطة قضيب حشو، عادةً ما يكون قطره 3 أو 4 مم. ويتحكم معدل التدفق ودرجة حرارة المعدن المنصهر وسرعة اللحام في جودة اللحام. يُناسب الجمع بين اللحام التناكبي والتقوية بالبثق الخزانات التي تتعرض لظروف تشغيل قاسية. أما اللحام بالهواء الساخن فيُستخدم في عمليات التثبيت، واللحامات الصغيرة، والإصلاح. بينما يُستخدم لحام الأنابيب التناكبي واللحام بالوصلات لدمج الفوهات والأنابيب.
تُحدد معايير DVS ، الصادرة عن الجمعية الألمانية للحام، معيار التصنيع لهذا العمل. وهي تُوجه اختيار الأساليب، ومستويات درجة الحرارة والضغط، وفحوصات الجودة مثل اختبارات التقشير والشد. وعادةً ما يُقيم المصنّعون برامج تدريبية داخلية للحامين لضمان التزامهم بهذه الإجراءات. هذا التخصص هو ما يُميز تصنيع خزانات تخزين المواد الكيميائية البلاستيكية الموثوقة عن التجميع الذي يبدو مكتملاً فقط.
خدمة ضمان الجودة
فحص اللحام واختبار الضغط
تبدأ عملية ضمان الجودة بخطة فحص موثقة . تحدد هذه الخطة خصائص الفحص، والتفاوتات المسموح بها، والأدلة المطلوبة، ويتم الاتفاق عليها مع العميل قبل بدء الإنتاج. بعد ذلك، يتم فحص المواد الواردة والأجزاء المشتراة وفقًا للمواصفات والأبعاد. وتلي ذلك عمليات فحص أثناء الإنتاج وفحص بصري، ثم يتم قبول المنتج نهائيًا.
يُجري الفحص البصري فحصًا دقيقًا لكل وصلة بحثًا عن الفراغات، وعدم اكتمال الاندماج، وعيوب السطح. وتؤكد فحوصات الأبعاد هندسة الغلاف، ومواقع الفوهات، ومحاذاة الوصلات مع الرسومات. ويحظى تقوية اللحام في الزوايا والوصلات باهتمام خاص، إذ يشير وجود تقوية زائدة أو مفقودة إلى وجود مشكلة في العملية. وتضع معايير DVS معيارًا لهذه الفحوصات، بما في ذلك اختبارات التقشير والشد على اللحامات التجريبية.
يُجرى اختبار الضغط بعد الفحص. يملأ الاختبار الهيدروستاتيكي الخزان بالماء ويُبقيه تحت المراقبة، مما يكشف عن التسريبات ويؤكد سلامة الهيكل تحت الحمل. يُستخدم الاختبار الهوائي في الحالات التي يتعذر فيها استخدام الماء. لا يغادر أي خزان ورشة العمل قبل اجتيازه الاختبار.
التوثيق والتتبع
تُتيح السجلات التحقق من الجودة بعد شحن الخزانات. يرتبط كل لحام إنتاجي بوظيفته، مع تسجيل المعايير وفقًا لإجراءات اللحام المطبقة. تُحدد سلسلة DVS 2207 معايير العملية التي يجب التحكم بها وتوثيقها. يمتد تتبع دفعات الصفائح والقضبان والأجزاء المشتراة عبر عملية الإنتاج بأكملها، وتُوثق النتائج وفقًا لمتطلبات العميل. غالبًا ما تجعل الصناعات الخاضعة للتنظيم هذا التتبع إلزاميًا.
يدعم ضبط المعلمات بواسطة وحدة التحكم هذا النهج. تتيح البرامج المخزنة استدعاء إعدادات مجربة لمادة وسماكة معينة وتكرارها بدقة. كما تسمح البيانات المسجلة بتشخيص الأعطال لاحقًا استنادًا إلى الأدلة بدلًا من الانطباعات. يكشف التدقيق المنتظم لسجلات اللحام عن الانحرافات والاستثناءات، مما يساهم في التحسين المستمر لتصنيع خزانات تخزين المواد الكيميائية البلاستيكية. يعتمد تصنيع خزانات تخزين المواد الكيميائية السليمة على هذه الحلقة، وهي تحمي كل تفاصيل التعزيز المخطط لها في مرحلة التصميم.
المعدات والأساليب
متطلبات المعدات
تغطي مجموعة المعدات الكاملة جميع مراحل سير العمل، بدءًا من الألواح وحتى الخزانات المختبرة. تقوم منشار الألواح الأوتوماتيكي SWT-XL5000 بتقطيع الألواح إلى الأحجام المطلوبة. يقوم جهاز التوجيه CNC SWT-YF2040 بتشكيل المنحنيات والفتحات والميزات المبرمجة. تقوم آلة ثني ولحام الألواح SWT-ZW6000 بثني الألواح البلاستيكية بزوايا تتراوح من 0° إلى 95°، مما يجعلها مناسبة للخزانات المستطيلة والزوايا والحواف المشكلة. تقوم آلة لحام الألواح الانصهارية SWT-PH6000 بربط الألواح في ألواح كبيرة، وتتعامل مع اللحام الأفقي والدائري والوصلات الرأسية بزاوية 90°.
تُكمل الآلات المتبقية عملية الإنتاج. تقوم ماكينة اللحام بالبثق EX3 Plus بلحام الزوايا السفلية، ووصلات الفوهات، ووصلات التقوية باستخدام قضيب حشو مناسب. أما ماكينة اللحام بالهواء الساخن SWT-NS2000 فتُستخدم للحام الموضعي، والوصلات الموضعية حول الفوهات والتجهيزات، ولحامات الإصلاح. وتقوم ماكينة اللحام بالانصهار التناكبي للأنابيب SWT-V315 بلحام الأنابيب بأقطار تتراوح من 90 إلى 315 مم لخطوط التعبئة والتفريغ والصرف. بينما تقوم ماكينة اللحام بالانصهار المقبسية ZRJQ-63 بلحام أنابيب وتجهيزات PPR وPE وPB بأقطار تتراوح من 20 إلى 63 مم. وتعمل جميع الوحدات وفقًا لمعايير DVS.
طرق اللحام جنبًا إلى جنب
كل طريقة تناسب نوعًا محددًا من الوصلات ونطاقًا محددًا من السماكة. الجدول أدناه يقارن بينها جنبًا إلى جنب.
|
الأسلوب |
نوع مشترك |
نطاق السماكة |
الأنسب |
|---|---|---|---|
|
دمج الأرداف |
وجهان مُجهزان تم تسخينهما على صفيحة، ثم تم ضمهما تحت الضغط |
أقسام أكثر سمكا |
درزات عالية الجودة وقابلة للتكرار |
|
لحام البثق |
مادة منصهرة تترسب في طبقة مسخنة مسبقاً |
صفائح أكثر سمكًا |
درزات هيكلية طويلة، زوايا، حواف مشطوفة |
|
اللحام بالهواء الساخن |
يعمل الهواء الساخن على تليين القاعدة والقضيب، ثم يتم ضغطهما في المفصل. |
صفائح رقيقة |
أعمال إصلاح وتفصيل، وصول محدود |
تُعدّ لحامات التناكب باستخدام الأدوات الساخنة مناسبةً لوصلات الألواح الرئيسية، حيث تُعدّ دقة التكرار في غاية الأهمية. يسمح لحام البثق بإجراء لحامات أكبر في تمريرة واحدة، وهو أسرع من طرق اللحام بالهواء الساخن على المواد السميكة. أما اللحام اليدوي بالهواء الساخن فهو أبطأ، ولكنه متعدد الاستخدامات في الأماكن الضيقة. إنّ اختيار الطريقة المناسبة للوصلة يُحافظ على قابلية التنبؤ بعملية تصنيع خزانات تخزين المواد الكيميائية.
المتغيرات العملية التي تؤثر على جودة اللحام
تعتمد قوة الوصلة على تضافر عوامل درجة الحرارة والضغط والتوقيت والتركيب. لا يوجد إعداد واحد للآلة يحدد النتيجة. لكل مادة بلاستيكية حرارية نطاق لحام محدد، بحد أدنى يؤدي إلى انصهار غير كامل وحد أعلى يؤدي إلى تدهور المادة. يُحافظ ضبط درجة حرارة اللوح عند حوالي ±5 درجات مئوية على سير العملية ضمن هذا النطاق، مما يقلل من التباين بين الدورات.
|
الدور في جودة اللحام |
الفشل في حالة عدم صحة الإجابة |
|
|---|---|---|
|
درجة الحرارة للتدفئة |
يعمل على تليين سطح التماس بحيث تتدفق الأسطح دون تدهور (على سبيل المثال، البولي بروبيلين عند درجة حرارة 220-280 درجة مئوية تقريبًا). |
منخفض جدًا: اندماج غير مكتمل. مرتفع جدًا: مفصل هش ومتغير اللون |
|
ضغط الانضمام |
يضغط على الأسطح المخففة معًا بحيث تنتشر سلاسل البوليمر عبر السطح البيني |
قليل جدًا: تلامس غير كامل. كثير جدًا: خروج المادة المنصهرة. |
|
وقت التبريد تحت الضغط |
يحافظ على شكل الوصلة حتى تتصلب المادة وتكتسب قوتها |
عدم كفاية التبريد يسمح بالحركة قبل أن تتطور القوة |
|
وقت الاتصال |
يضمن وصول الحرارة إلى السطح البيني في الأجزاء السميكة |
قصير جدًا: طبقة انصهار ضحلة، انصهار جزئي |
يكتمل المشهد باختيار قضيب اللحام وإعداد الوصلة. يوفر قضيب اللحام المتوافق مع الراتنج الأساسي حمايةً من المواد الكيميائية عند الزوايا والوصلات. تمنح الحواف النظيفة والمربعة المادة المنصهرة فجوةً منتظمةً للتغطية. يعتمد التحكم في لحام اللدائن الحرارية على التجانس عبر خط اللحام، وخاصةً عند الأطراف، بقدر اعتماده على دقة نقطة الضبط. تبقى معايير DVS هي المعيار المرجعي للتصنيع لهذه المعايير.
يعتمد أداء الخزان على سلسلة من القرارات. يبدأ الأمر باختيار المواد المناسبة، ثم يحدد التصميم المتقن سماكة الجدار ومواقع الوصلات، وتُنفذ عملية لحام خزانات المواد الكيميائية البلاستيكية بتقنية لحام دقيقة. ويؤكد التحقق النتيجة قبل التسليم. كل حلقة تحمي الحلقة التي تليها، وأي حلقة ضعيفة تحد من أداء الخزان بأكمله.
ينبغي على المصنّعين الرجوع إلى معايير DVS فيما يخصّ المواد والسماكة، وطلب الدعم الهندسي لتلبية المتطلبات الكيميائية ودرجات الحرارة المحددة. إنّ التصنيع الدقيق والمتسق لخزانات تخزين المواد الكيميائية يُؤتي ثماره مع هذا الاستعداد. ويكتمل المشهد بالنسبة للخزانات البلاستيكية، وكلّ خزان بلاستيكي يُستخدم في خدمة المواد الكيميائية، بالتخطيط السليم للتقوية واللحامات المتينة.
الأسئلة الشائعة
ما هي طريقة اللحام الأنسب لوصلات الخزانات الرئيسية؟
تُعدّ اللحامات المتداخلة الخيار الأمثل للوصلات الأساسية. تعتمد هذه الطريقة على تسخين سطحين مُجهّزين على صفيحة ثمّ وصلهما تحت ضغط. تُدمج هذه الطريقة المقطع العرضي بالكامل، وتُنتج عادةً أقوى وصلة. تُحدّد معايير DVS درجة الحرارة والضغط ومعايير التبريد لكل مادة وسماكة.
متى يجب استبدال لحام الهواء الساخن بلحام البثق؟
تُستخدم عملية اللحام بالبثق لتركيب اللحامات الهيكلية الطويلة والزوايا وفتحات الفوهات على الصفائح السميكة. يقوم قضيب الحشو بتغذية المادة المنصهرة إلى الوصلة المسخنة مسبقًا. يبقى اللحام بالهواء الساخن الخيار الأمثل للتثبيت والإصلاحات والوصول إلى الأماكن الضيقة. يضمن اختيار الطريقة المناسبة للوصلة سهولة التنبؤ بعملية تصنيع الخزانات البلاستيكية.
كيف يتم التحقق من خزان تخزين المواد الكيميائية الجاهز قبل شحنه؟
تتم عملية التحقق وفقًا لخطة فحص موثقة. يقوم المشغلون بفحص كل وصلة بصريًا للتأكد من خلوها من الفراغات وعدم اكتمال عملية اللحام، ثم يتأكدون من مطابقة الأبعاد مع الرسومات. يخضع الخزان المملوء لاختبار الضغط الهيدروستاتيكي تحت المراقبة. تُرفق سجلات اللحام وبيانات تتبع دفعة المواد بالوحدة عند تسليمها.
ما الذي يحدد الاختيار بين البولي إيثيلين عالي الكثافة (HDPE) والبولي بروبيلين (PP) والبولي فينيليدين فلورايد (PVDF)؟
يُحدد التوافق الكيميائي ودرجة حرارة التشغيل نوع الخزان المناسب. يتحمل البولي إيثيلين عالي الكثافة (HDPE) درجات الحرارة المحيطة مع الأحماض والقواعد الشائعة. بينما يتحمل البولي بروبيلين (PP) درجات الحرارة المرتفعة. أما البولي فينيليدين فلورايد (PVDF) فيتحمل الهالوجينات والأحماض المؤكسدة القوية. يُحدد هذا التوافق أساس أي مشروع لتصنيع خزانات تخزين المواد الكيميائية، ومن ثمّ يُبنى عليه تخطيط تصنيع الخزانات البلاستيكية.