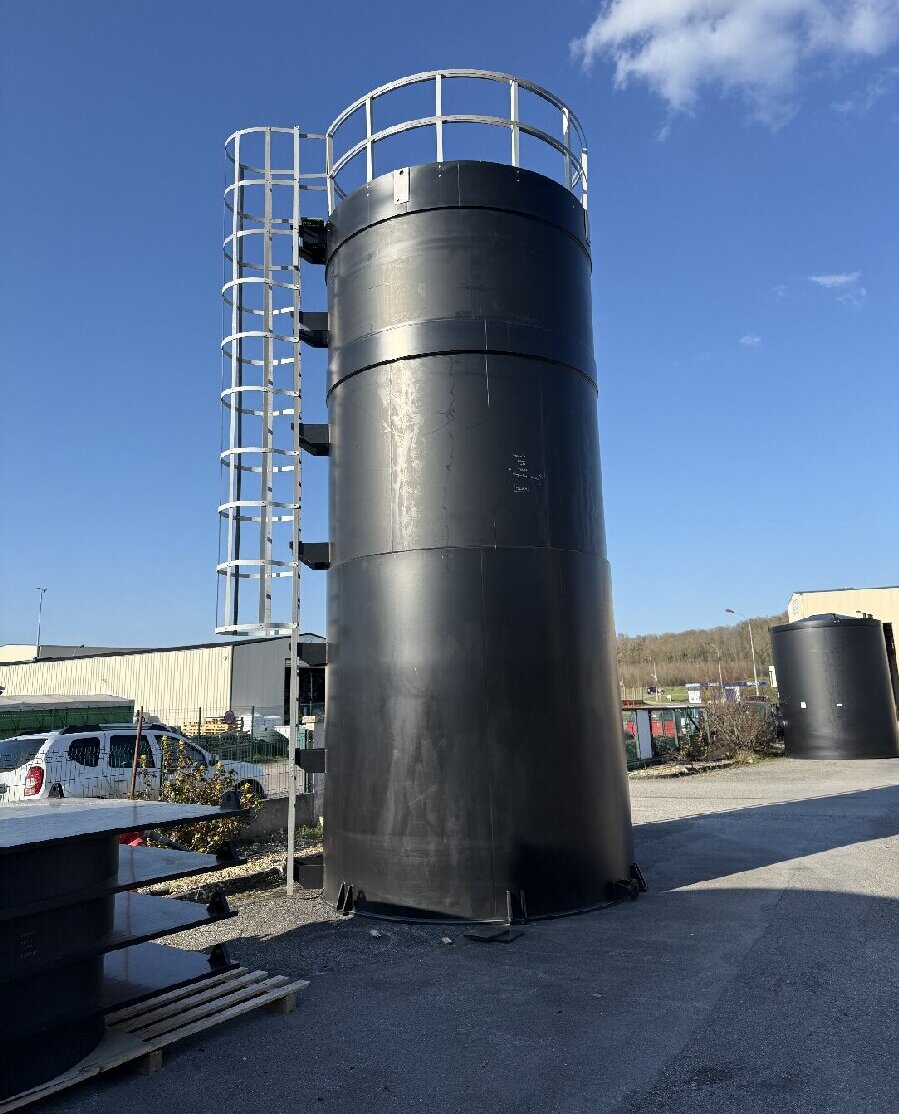
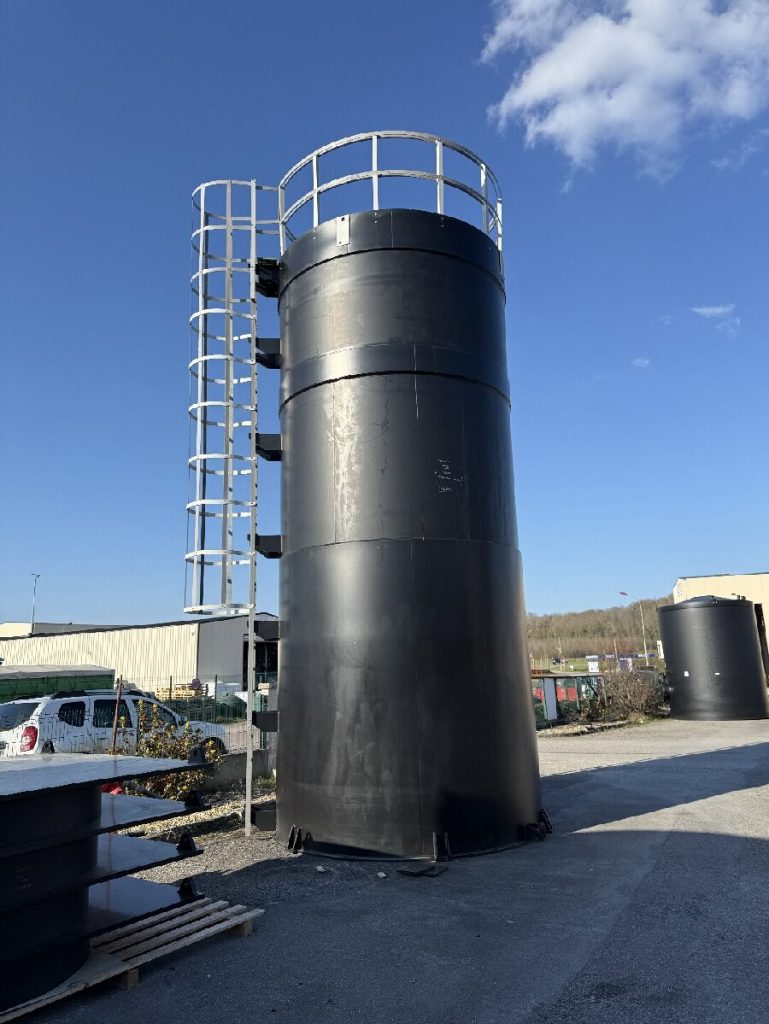
Dieser Leitfaden erklärt, wie Kunststoff-Chemikalienlagertanks geschweißt werden – von der Materialauswahl bis zum geprüften, betriebsbereiten Tank. Die Entscheidungskette ist direkt: Die chemische Beständigkeit bestimmt die Materialwahl. Das Material bestimmt das Schweißverfahren. Das Schweißverfahren bestimmt Qualität und Lebensdauer.
Schweißen ist der entscheidende Schritt beim Schweißen von Kunststoff-Chemikalienlagertanks. Jede Naht stellt eine potenzielle Leckagequelle dar. Eine dichte Verbindung gewährleistet die Dichtheit des Inhalts. Eine schwache Verbindung verkürzt die Lebensdauer jedes Kunststofftanks. Daher betrachten Hersteller die Verbindungsqualität als Kern der Dichtheit. Materialauswahl, Konstruktion und Prüfung dienen alle diesem Ziel.
Wichtige Erkenntnisse
-
Wählen Sie das richtige Kunststoffmaterial für Ihren Chemikalienlagertank. Passen Sie das Material an die Chemikalie und die Temperatur an.
-
Die Qualität der Schweißnaht ist entscheidend. Eine stabile Schweißnaht verhindert Leckagen und verlängert die Lebensdauer des Tanks.
-
Der Tank sollte sorgfältig konstruiert werden. Wandstärke und Verbindungsstellen beeinflussen die Schweißnahtfestigkeit.
-
Jeder Tank wird vor Gebrauch geprüft. Sichtprüfungen und Drucktests bestätigen die Schweißnahtqualität.
Warum die Schweißqualität wichtig ist
Das Schweißen steht im Mittelpunkt der Fertigung von Kunststoff-Chemikalienlagertanks. Hier endet die Entscheidungskette: Das gewählte Material bestimmt das Schweißverfahren, und dieses wiederum die Qualität der Schweißnaht. Jede Paneelverbindung, jede Ecknaht und jede Stutzenverbindung durchläuft diesen Schritt. Der Schweißprozess von Kunststoff-Chemikalienlagertanks erfordert daher höchste Aufmerksamkeit vom ersten Schnitt bis zur Endprüfung.
Eine Schweißnaht ist die schwächste Stelle jeder Behälterkonstruktion. Das Grundblech trägt die Last als durchgehendes Material. Die Schweißnaht trägt dieselbe Last über eine schmale Schweißzone. Jede Hohlstelle, unvollständige Verschweißung oder überhitzte Stelle bildet einen Leckagepfad. Chemikalienlagerung bestraft solche Mängel. Aggressive Stoffe finden selbst kleinste Spalten und vergrößern diese mit der Zeit.
Die Qualität der Schweißnaht beeinflusst maßgeblich die Lebensdauer. Eine einwandfreie Verbindung behält ihre Festigkeit über Jahre hinweg durch Befüllung, Entleerung und Temperaturschwankungen. Eine mangelhafte Verbindung kann einen ersten Test bestehen, später aber unter Belastung versagen. Hersteller von Kunststofftanks betrachten die Integrität der Verbindungen als wichtigstes Erfolgskriterium bei der Fertigung von Chemikalienlagertanks.
Materialauswahl
Die Materialwahl bestimmt jeden weiteren Schritt bei der Herstellung von Kunststoff-Chemikalienlagertanks. Die Art der zu lagernden Chemikalie, ihre Konzentration und die Betriebstemperatur schränken die Auswahlmöglichkeiten ein, noch bevor Schweißverfahren in Betracht gezogen werden.
Vergleich von HDPE, PP und PVDF
|
Material |
Chemische Resistenz |
Typischer Service |
|
|---|---|---|---|
|
HDPE |
Bei Langzeitlagerung ist die Temperatur die einzige geeignete Größe. |
Beständig gegen viele gängige Säuren, Basen und wässrige Lösungen; hohe Schlagfestigkeit bei niedrigen Temperaturen |
Lagerung von gängigen Säuren und Basen bei Umgebungstemperatur |
|
PP |
Gute Beständigkeit gegenüber Säuren, Basen und vielen organischen Lösungsmitteln |
Heiße Laugen und erhitzte Chemikalienlagerung |
|
|
PVDF |
-40 °C bis 150 °C (-40 °F bis 302 °F); Schmelzpunkt 177 °C ; maximale Dauereinsatztemperatur 150 °C |
Außergewöhnliche Beständigkeit gegenüber Halogenen und starken oxidierenden Säuren |
Aggressive Säuren, Oxidationsmittel, Chlor- und Bromanwendungen, hochreine Chemikalien |
Jede Option eignet sich für einen definierten Anwendungsbereich. HDPE ist für Umgebungsbedingungen mit gängigen Säuren und Basen geeignet. PP ermöglicht die gleiche Beanspruchung bei hohen Temperaturen. PVDF deckt den Einsatz mit Halogenen und starken Oxidationsmitteln ab, wo sowohl chemische Beständigkeit als auch mechanische Festigkeit erforderlich sind. Die solide Fertigung von Chemikalienlagertanks beginnt mit dieser passenden Materialauswahl, nicht mit der Wahl des teuersten verfügbaren Blechs.
Temperatur- und Chemikalienbeständigkeitsgrenzen
Die Konzentration beeinflusst die Aggressivität einer Chemikalie gegenüber einer Tankwand. Verdünnte Säure kann für einen bestimmten Kunststoff unschädlich sein. Steigende Konzentration erhöht die chemische Aktivität, beschleunigt den Abbau und steigert das Risiko des Durchdringens der Wand. Das Material muss daher für die spezifische Konzentration und nicht nur für die chemische Stoffgruppe ausgelegt sein.
Die Temperatur ist ausschlaggebend für die Entscheidung. Hitze ist einer der wichtigsten Gründe, von HDPE auf Polypropylen umzusteigen, insbesondere bei der Lagerung von heißen Laugen und erhitzten Materialien. Starke Oxidationsmittel und konzentrierte Säuren können den Einsatz von PVDF erforderlich machen. Beachten Sie die jeweiligen Grenzen der Materialien: Polypropylen wird von starken Oxidationsmitteln und bestimmten konzentrierten Säuren angegriffen, während HDPE gegenüber starken Oxidationsmitteln, Halogenen und aggressiven Lösungsmitteln empfindlich ist. Prüfen Sie gemeinsam die Anforderungen hinsichtlich Chemikalien, Temperatur, Dichte und Normen. Diese Prüfung schließt die Materialauswahl ab und ermöglicht die Erstellung des Schweißplans für die Fertigung industrieller Kunststofftanks.
Leitfaden zur Herstellung von Kunststoff-Chemikalienlagertanks: Konstruktionsüberlegungen
Dieser Leitfaden zur Fertigung von Chemikalienlagertanks betrachtet die Konstruktion als Grundlage für alle nachfolgenden Schweißarbeiten. Wandstärke, Lastpfad und Nahtposition werden hier festgelegt. Der Fertigungsprozess des Chemikalienlagertanks setzt diese Vorgaben anschließend um.
Wandstärke- und Lastberechnungen
Die Wandstärke richtet sich nach dem Prinzip der Umfangsspannung . Der Innendruck der Flüssigkeit wirkt nach außen auf die Wandschale. Ein hoher Tank mit kleinem Durchmesser ist einer höheren Umfangsspannung ausgesetzt als ein breiter Tank mit gleichem Volumen und benötigt daher dickere Wände. Der Bodendruck entspricht der Flüssigkeitsdichte multipliziert mit der Erdbeschleunigung und der Flüssigkeitshöhe. Dieser Druck erreicht seinen Höchstwert am Bodenring, weshalb vertikale Tanks ein gestuftes Wandprofil aufweisen: dicker im unteren Drittel, dünner im oberen Bereich.
|
Berücksichtigung |
Design-Grundlage |
|---|---|
|
Kriechen und Temperatur |
DVS 2205 wendet Reduktionsfaktoren für Kriechen, Temperatur, chemische Angriffe und Schweißnahtqualität an. |
|
Dickenprüfung |
Ultraschallmessung an definierten Punkten sowie hydrostatische und Schlagprüfung |
|
Upgrade-Auslöser |
Höheres spezifisches Gewicht, höhere Temperatur, starke Oxidationsmittel oder zusätzlicher Sicherheitsspielraum |
Ein PP-Tank, der für 20 °C ausgelegt, aber bei 60 °C betrieben wird, ist unterdimensioniert. Die maximale Betriebstemperatur muss stets den Herstellerangaben entsprechen. Auch äußere Belastungen wie Wind, seismische Kräfte, Plattformen, Rührwerke und Rohrleitungslasten sind zu berücksichtigen. Das Risiko eines Vakuums muss ebenfalls geprüft werden, da ein verstopftes Entlüftungsventil dazu führen kann, dass der atmosphärische Druck die Tankwand beschädigt.
Strukturelle Verstärkung und Düsenanordnung
Die Bewehrungsplanung gehört in die Entwurfsphase, nicht in die Fertigungshalle. Versteifungen und Stützen nehmen äußere Lasten auf und verhindern die Durchbiegung der Behälterwand. Ein rechteckiger Tank benötigt eine Bewehrung entlang der ebenen Flächen, wo der Druck ohne Krümmungswirkung wirkt. Die Bewehrungsplanung umfasst auch den Übergang zum Kegel bei Tanks mit konischem Boden, der für die Lastaufnahme und die vollständige Entleerung dickere Querschnitte erfordert.
Die Anordnung von Düsen und Mannlöchern schränkt die Platzierung der Schweißnähte ein. Jede Durchdringung erzeugt eine Kehlnaht und eine Spannungskonzentration. Konstrukteure platzieren Düsen daher in ausreichendem Abstand zu den Blechnähten und planen Verstärkungspolster um stark beanspruchte Verbindungen. Rohr- und Düsenbelastungen sind eine häufige Ursache für Risse an Kunststofftankverbindungen, weshalb diese frühzeitig in die Konstruktionsplanung einbezogen werden müssen. Die Fertigung moderner Chemikalienlagertanks ist dann erfolgreich, wenn diese Schweißpositionen festgelegt werden, bevor die Bleche zugeschnitten werden.
Chemikalienlagertank aus Kunststoff Herstellungsprozess: Schritt für Schritt
Blechzuschnitt, Formgebung und Montage
Die Blechvorbereitung ist der erste Schritt im Herstellungsprozess von Chemikalienlagertanks. Jeder nachfolgende Schritt richtet sich nach den genehmigten Zeichnungen.
-
Die Bleche werden auf die benötigten Abmessungen für Paneele, Boden, Deckel, Trennwände und Verstärkungen zugeschnitten. Ungenaues Zuschneiden bei langen Tanks, wie z. B. 7 m langen Behältern, führt zu Montagespalten und erschwert das Schweißen.
-
Die Schweißkanten müssen vor der Montage sorgfältig vorbereitet werden. Eine gute Kantenvorbereitung reduziert Passprobleme und schafft optimale Bedingungen für die Verbindung.
-
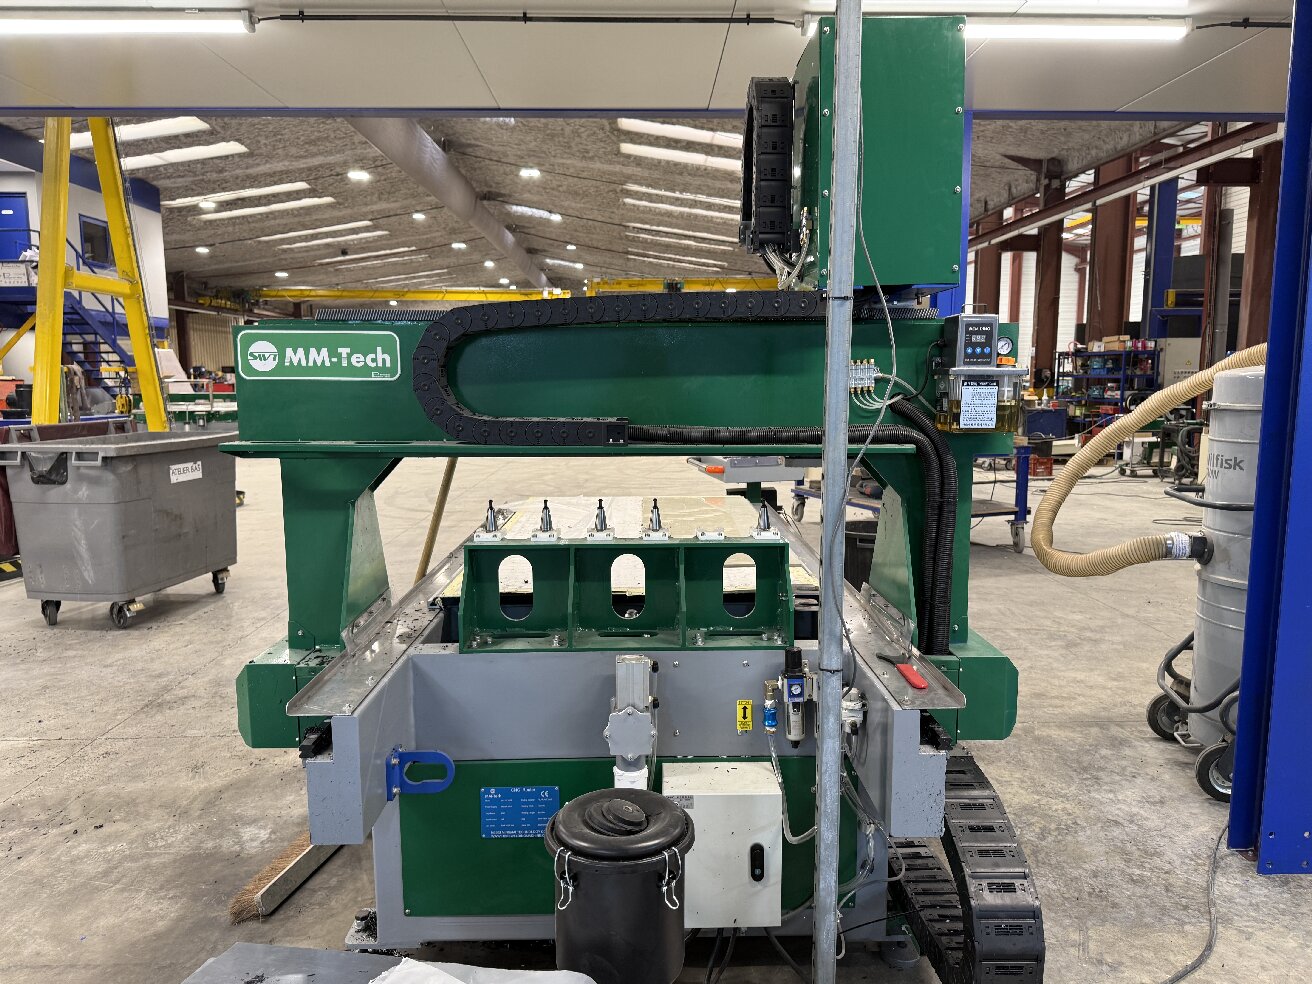
Maschinenöffnungen und komplexe Konturen präzise positionieren, typischerweise mit CNC-Fräsen.
-
Die Leitbleche und Verstärkungselemente müssen gemäß den Zeichnungsmaßen zugeschnitten werden. Eine falsche Platzierung beeinträchtigt die interne Anordnung und die Strömungsführung.
-
Montieren Sie den Tankkörper. Bei zylindrischen Tanks werden Kunststoffplatten zu gebogenen Paneelen gerollt oder anderweitig geformt und anschließend zum zylindrischen Gehäuse zusammengefügt. Bei rechteckigen Tanks werden die Paneele positioniert und entlang der vorgegebenen horizontalen Nähte und 90°-Eckverbindungen zusammengefügt.
-
Die Prallbleche im Tank einsetzen und vor dem Schweißen die Ausrichtung prüfen. Die inneren Verbindungen vor dem Anbringen des Deckels überprüfen.
-
Die obere Abdeckung und die Beschläge werden zuletzt angeschweißt, wobei auf die Ausrichtung und eine gleichbleibende Schweißqualität geachtet werden muss.
Passgenauigkeitstoleranzen sind von entscheidender Bedeutung. Ein Spalt, der auf der Werkbank geringfügig erscheint, wird unter hydrostatischer Belastung zu einer Schwachstelle.
Schweißverfahren für HDPE- und PP-Tanks
Beim Schweißen von HDPE- und PP-Tanks wird jedem Nahttyp ein bestimmtes Verfahren zugeordnet. Das Stumpfschweißen mit erhitztem Werkzeug verbindet lange Paneelabschnitte. Dieses Verfahren verschmilzt den gesamten Querschnitt und erzeugt in der Regel die festeste Verbindung, die oft der Festigkeit des Grundmaterials entspricht oder diese sogar übertrifft. Die kritischen Parameter sind die Temperaturstabilität der Heizplatte innerhalb von ±5 °C, ein gleichmäßiger Schweißdruck, eine kontrollierte Heizzeit und eine angemessene Abkühlphase.
Extrusionsschweißen eignet sich für Boden-Mantel-Verbindungen, die Verstärkung vertikaler Nähte und Stutzenverrundungen. Ein Schweißdraht, typischerweise 3 mm oder 4 mm, führt die Schmelze zu. Die Qualität wird durch Ausstoßrate, Schmelztemperatur und Schweißgeschwindigkeit bestimmt. Die Kombination aus Stumpfschweißen und Extrusionsverstärkung ist ideal für stark beanspruchte Behälter. Heißluftschweißen wird für Heftverbindungen, kleine Nähte und Reparaturen eingesetzt. Rohrstumpf- und Muffenschweißen verbinden Stutzen und Rohrleitungen.
Die von der Deutschen Schweißer-Gesellschaft herausgegebenen DVS-Normen setzen die Fertigungsstandards für diese Arbeiten. Sie geben die Methodenauswahl, die Temperatur- und Druckvorgaben sowie Qualitätskontrollen wie Schäl- und Zugversuche vor. Hersteller führen üblicherweise interne Schweißerschulungen durch, um sicherzustellen, dass die Bediener mit diesen Verfahren vertraut sind. Diese Sorgfalt unterscheidet die zuverlässige Fertigung von Kunststoff-Chemikalientanks von einer Montage, die lediglich optisch fertiggestellt ist.
Qualitätssicherung
Schweißnahtinspektion und Druckprüfung
Die Qualitätssicherung beginnt mit einem dokumentierten Prüfplan . Dieser definiert Prüfmerkmale, Toleranzen und die erforderlichen Nachweise und wird vor Produktionsbeginn mit dem Kunden abgestimmt. Eingehendes Material und Zukaufteile werden anschließend auf Spezifikation und Abmessungen geprüft. Während der Produktion folgen laufende Kontrollen und Sichtprüfungen, die mit der Endabnahme abgeschlossen werden.
Die Sichtprüfung untersucht jede Naht auf Lufteinschlüsse, unvollständige Verschmelzung und Oberflächenfehler. Maßkontrollen bestätigen die Geometrie des Gehäuses, die Düsenpositionen und die Ausrichtung der Verbindungen anhand der Zeichnungen. Besonderes Augenmerk liegt auf der Schweißnahtverstärkung an Ecken und Kehlnähten, da eine zu hohe oder fehlende Verstärkung auf ein Prozessproblem hinweist. Die DVS-Normen legen den Maßstab für diese Prüfungen fest, einschließlich Schäl- und Zugversuchen an Testschweißnähten.
Nach der Inspektion erfolgt die Druckprüfung. Bei der hydrostatischen Prüfung wird der Tank mit Wasser gefüllt und unter Beobachtung gehalten. Dadurch werden Leckagen aufgedeckt und das Tragverhalten unter Last bestätigt. Die pneumatische Prüfung kommt zum Einsatz, wenn Wasser nicht praktikabel ist. Kein Tank verlässt das Werk, bevor er diese Prüfung bestanden hat.
Dokumentation und Rückverfolgbarkeit
Die Dokumentation ermöglicht die Überprüfung der Qualität nach dem Versand der Tanks. Jede Schweißnaht ist ihrem jeweiligen Auftrag zugeordnet, und die Parameter werden gemäß dem entsprechenden Schweißverfahren erfasst. Die Normenreihe DVS 2207 definiert die zu kontrollierenden und zu dokumentierenden Prozessparameter. Die Chargenrückverfolgbarkeit von Blechen, Stäben und Zukaufteilen erstreckt sich über den gesamten Produktionsprozess, und die Ergebnisse werden gemäß den Kundenanforderungen dokumentiert. In regulierten Branchen ist diese Rückverfolgbarkeit häufig vorgeschrieben.
Die reglerbasierte Parametereinstellung unterstützt diese Vorgehensweise. Gespeicherte Programme ermöglichen das Abrufen und exakte Wiederholen bewährter Einstellungen für ein bestimmtes Material und eine bestimmte Materialstärke. Aufgezeichnete Daten erlauben zudem die spätere Fehlerdiagnose anhand von Beweisen statt nur anhand von Vermutungen. Die regelmäßige Überprüfung der Schweißprotokolle deckt Abweichungen und Ausnahmen auf und trägt so zur kontinuierlichen Verbesserung der Fertigung von Kunststoff-Chemikalienlagertanks bei. Die einwandfreie Fertigung von Chemikalienlagertanks basiert auf diesem Kreislauf und schützt jedes in der Konstruktionsphase geplante Verstärkungsdetail.
Ausrüstung und Methoden
Ausstattungsanforderungen
Ein komplettes Anlagenset deckt den gesamten Arbeitsablauf ab, von der Blechzuschnitt bis zum geprüften Tank. Die automatische Blechsäge SWT-XL5000 schneidet Bleche auf die benötigten Maße zu. Die CNC-Fräse SWT-YF2040 bearbeitet Konturen, Öffnungen und programmierte Merkmale. Die Blechbiege- und Schweißmaschine SWT-ZW6000 biegt Kunststoffplatten von 0° bis 95° und eignet sich daher für rechteckige Tanks, Ecken und geformte Kanten. Die Stumpfschweißmaschine SWT-PH6000 verbindet Bleche zu großen Paneelen und ermöglicht horizontale, kreisförmige und vertikale 90°-Verbindungen.
Die übrigen Maschinen schließen den Kreislauf. Die Extrusionsschweißmaschine EX3 Plus fertigt Verbindungen zwischen Boden und Mantel, Stutzenverrundungen und Verstärkungsfugen mit passendem Schweißdraht. Die Heißluftschweißmaschine SWT-NS2000 übernimmt Heftschweißungen, lokale Verbindungen um Stutzen und Formstücke sowie Reparaturschweißungen. Die Rohrstumpfschweißmaschine SWT-V315 verbindet Rohre von 90 bis 315 mm Durchmesser für Füll-, Abfluss- und Entwässerungsleitungen. Die Muffenschweißmaschine ZRJQ-63 verbindet PPR-, PE- und PB-Rohre und -Formstücke von 20 bis 63 mm Durchmesser. Alle Anlagen arbeiten gemäß den DVS-Standards.
Schweißverfahren im Vergleich
Jede Methode eignet sich für einen bestimmten Verbindungstyp und Dickenbereich. Die folgende Tabelle vergleicht sie gegenüber.
|
Methodik |
Gelenktyp |
Dickenbereich |
Beste Passform |
|---|---|---|---|
|
Stumpfschweißen |
Zwei vorbereitete Flächen wurden auf einer Platte erhitzt und anschließend unter Druck zusammengefügt. |
Dickere Abschnitte |
Hochwertige, wiederholbare Nähte |
|
Extrusionsschweißen |
Geschmolzenes Material, das in eine vorgeheizte Naht eingebracht wird |
Dickere Blätter |
Lange Strukturnähte, Ecken, Abrundungen |
|
Heißluftschweißen |
Durch die erhitzte Luft werden Sockel und Stange, die in die Verbindung gepresst werden, weich gemacht. |
Dünnblechverarbeitung |
Reparaturen, Detailarbeiten, eingeschränkter Zugang |
Das Heißluftschweißen eignet sich für primäre Blechnähte, bei denen es besonders auf Wiederholgenauigkeit ankommt. Extrusionsschweißen ermöglicht größere Schweißnähte in einem Arbeitsgang und ist bei dickem Material schneller als Heißluftschweißen. Freihand-Heißluftschweißen ist langsamer, aber vielseitig einsetzbar, insbesondere an schwer zugänglichen Stellen. Die Wahl des richtigen Schweißverfahrens für die jeweilige Verbindung gewährleistet einen vorhersagbaren Fertigungsprozess für Chemikalienlagertanks.
Prozessvariablen, die die Schweißnahtqualität beeinflussen
Die Festigkeit der Verbindung ergibt sich aus dem Zusammenspiel von Temperatur, Druck, Zeit und Passgenauigkeit. Keine einzelne Maschineneinstellung ist allein ausschlaggebend. Jeder Thermoplaste besitzt ein Schweißfenster mit einer unteren Grenze, die zu unvollständiger Verschmelzung führt, und einer oberen Grenze, die das Material schädigt. Durch die Einhaltung einer Plattentemperatur von etwa ±5 °C bleibt der Prozess innerhalb dieses Fensters und die Schwankungen von Zyklus zu Zyklus werden reduziert.
|
Rolle bei der Schweißqualität |
Fehler bei falscher Angabe |
|
|---|---|---|
|
Die Heiztemperatur |
Macht die Verbindungsfläche weicher, sodass Oberflächen fließen, ohne sich zu zersetzen (z. B. pp bei etwa 220–280 °C). |
Zu niedrig: unvollständige Verschmelzung. Zu hoch: sprödes, verfärbtes Gelenk |
|
Beitrittsdruck |
Die erweichten Oberflächen werden zusammengepresst, sodass Polymerketten über die Grenzfläche diffundieren. |
Zu wenig: unvollständiger Kontakt. Zu viel: geschmolzenes Material wird herausgepresst. |
|
Abkühlzeit unter Druck |
Hält die Geometrie der Verbindung aufrecht, bis das Material wieder erstarrt und an Festigkeit gewinnt. |
Unzureichende Kühlung ermöglicht Bewegung, bevor sich Kraft entwickelt. |
|
Kontaktzeit |
Gewährleistet, dass die Wärme auch in dicken Abschnitten die Grenzfläche erreicht. |
Zu kurz: flache Schmelzschicht, partielle Fusion |
Die Auswahl des Schweißdrahts und die Nahtvorbereitung runden das Bild ab. Ein auf das Basisharz abgestimmter Schweißdraht schützt die chemische Beständigkeit an Ecken und Kehlnähten. Saubere, rechtwinklige Kanten sorgen für eine gleichmäßige Fuge, die die Schmelze überbrücken kann. Die Kontrolle des thermoplastischen Schweißens hängt ebenso von der Gleichmäßigkeit der Naht, insbesondere an den Enden, wie von der Sollwertgenauigkeit ab. Die DVS-Normen bleiben der Fertigungsmaßstab für diese Parameter.
Die Leistungsfähigkeit eines Tanks hängt von einer Reihe von Entscheidungen ab. Die richtige Materialauswahl bildet den Ausgangspunkt. Eine solide Konstruktion legt die Wandstärke und die Verbindungsstellen fest. Eine präzise Schweißtechnik führt den Schweißprozess des Kunststoff-Chemikalienlagertanks durch. Die Überprüfung bestätigt das Ergebnis vor der Freigabe. Jedes Glied schützt das nächste, und ein schwaches Glied beeinträchtigt die Leistungsfähigkeit des gesamten Behälters.
Hersteller sollten die DVS-Normen hinsichtlich Material und Wandstärke konsultieren und sich bei spezifischen Anforderungen an Chemikalien und Temperaturen technische Unterstützung einholen. Sorgfältige und gleichbleibende Fertigungsqualität bei Chemikalienlagertanks zahlt sich durch diese Vorbereitung aus. Eine durchdachte Verstärkungsplanung und einwandfreie Verstärkungsschweißnähte runden das Gesamtbild für Kunststofftanks ab, insbesondere für jeden einzelnen Kunststofftank im Chemikalieneinsatz.
FAQ
Welches Schweißverfahren eignet sich für die primären Tanknähte?
Das Stumpfschweißen eignet sich am besten für primäre Nähte. Dabei werden zwei vorbereitete Flächen einer Platte erhitzt und unter Druck miteinander verbunden. Es verschmilzt den gesamten Querschnitt und ergibt in der Regel die stärkste Verbindung. Die DVS-Normen legen die Temperatur-, Druck- und Kühlparameter für jedes Material und jede Dicke fest.
Wann sollte das Extrusionsschweißen das Heißluftschweißen ersetzen?
Extrusionsschweißen eignet sich für lange Strukturnähte, Ecken und Düsenübergänge an dickeren Blechen. Ein Schweißdraht führt das geschmolzene Material in die vorgewärmte Verbindung. Heißluftschweißen ist weiterhin die bessere Wahl für Heftverbindungen, Reparaturen und schwer zugängliche Stellen. Die Abstimmung des Schweißverfahrens auf die jeweilige Verbindung gewährleistet eine vorhersagbare Fertigung von Kunststofftanks.
Wie wird ein fertiger Chemikalienlagertank vor dem Versand geprüft?
Die Verifizierung erfolgt gemäß einem dokumentierten Prüfplan. Die Bediener prüfen jede Naht visuell auf Lufteinschlüsse und unvollständige Verschweißung und gleichen die Maße anschließend mit den Zeichnungen ab. Bei der hydrostatischen Prüfung wird der befüllte Tank beobachtet. Schweißprotokolle und die Rückverfolgbarkeit der Materialcharge werden der Einheit bei der Freigabe beigefügt.
Was bestimmt die Wahl zwischen HDPE, PP und PVDF?
Chemische Beständigkeit und Betriebstemperatur entscheiden über die Materialauswahl. HDPE eignet sich für Umgebungsbedingungen mit gängigen Säuren und Basen. PP ist auch bei höheren Temperaturen einsetzbar. PVDF ist beständig gegen Halogene und stark oxidierende Säuren. Diese Materialauswahl ist die Grundlage für jedes Projekt zur Herstellung von Chemikalienlagertanks, und die Planung der Kunststofftankfertigung richtet sich danach.