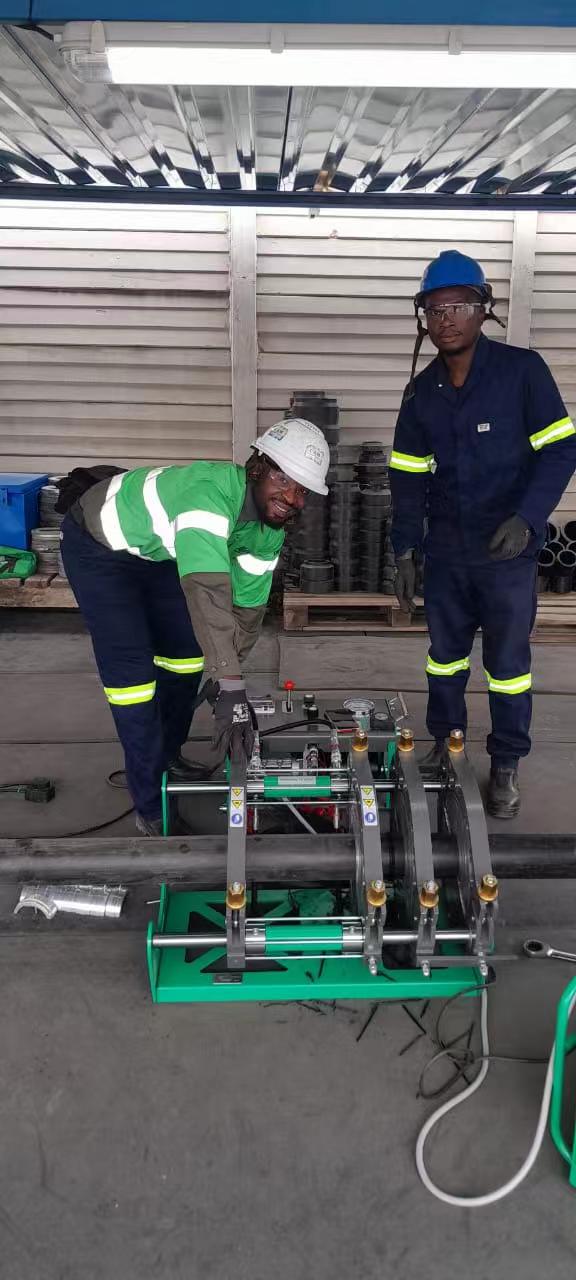
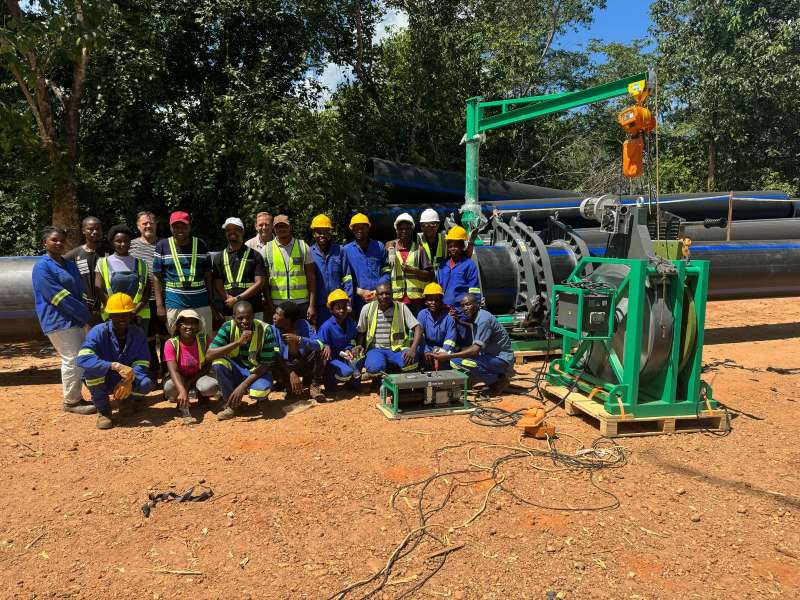
In den heißen, trockenen Gebieten Südafrikas transportieren Arbeiter schwere HDPE-Rohre über unbefestigte Straßen und trotzen dabei Staubstürmen und extremer Hitze. Jede Rohrverbindung muss jahrelang hohem Druck standhalten, doch eine einzige fehlerhafte Schweißnaht kann ein ganzes Wasser- oder Gassystem zerstören. Wie können die Arbeiter unter solch harten Bedingungen die Festigkeit der Schweißnähte gewährleisten? Die hydraulische Stumpfschweißmaschine SWT-V1000/630H bietet die perfekte Lösung. Diese leistungsstarke Maschine verwandelt riskante Arbeiten in zuverlässige Ergebnisse – dank präzisem Druck und gleichmäßiger Hitze, selbst bei widrigsten Wetterbedingungen. Sie erzeugt leckagefreie Verbindungen nach internationalen Standards und macht so anspruchsvolle Projekte zu alltäglichen Aufgaben.
Wichtige Erkenntnisse
Der SWT-V1000/630H verwendet einen robusten Stahlrahmen, um schwere Rohre auch auf unebenem Untergrund auszurichten. Dadurch werden schwache Schweißnähte aufgrund verbogener Rahmen vermieden.
Die Heizplatte verteilt die Wärme gleichmäßig über das gesamte Rohrende. Dadurch wird sichergestellt, dass auch dicke Wände vollständig schmelzen, ohne dass die Ränder verbrennen.
Die Maschine verfügt über einen Datenlogger, der jedes Schweißdetail speichert. Diese Aufzeichnungen belegen die Qualität und erfüllen internationale Standards.
Dieses Schweißgerät hilft, Kosten zu sparen, indem es fehlerhafte Schweißnähte verhindert. Projekte bleiben im Zeitplan, und Rohre halten viele Jahre ohne Leckagen.
Herausforderungen im Pipelinebereich in Südafrika
Extremes Gelände und harte Feldbedingungen
Südafrikas Pipeline-Trassen durchqueren einige der schwierigsten Gebiete des Kontinents. Arbeiter transportieren riesige HDPE-Rohrstücke über unbefestigte Straßen, felsige Hügel und ausgetrocknete Flussbetten, wo Staub in der Luft liegt. Jedes der 900 mm dicken Rohrstücke wiegt mehrere Tonnen, und das Ziehen dieser großen Abschnitte an ihren Bestimmungsort erzeugt eine starke Reibung im Boden. Diese Zugkraft kann die leichteren Maschinenrahmen verdrehen und die Rohrenden verschieben, bevor mit dem Schweißen begonnen werden kann. An jeder Verbindungsstelle müssen die Arbeiter mit der Schwerkraft, dem unebenen Untergrund und dem sich bewegenden Erdreich zurechtkommen.
Hohe Temperaturen erschweren die Arbeit. Arbeiter, die bei Temperaturen von +35 °C bis +40 °C arbeiten, stehen vor einem großen Problem: der Kontrolle der Abkühlzeit jeder einzelnen Schweißverbindung. Die folgende Tabelle zeigt, wie sich Temperaturänderungen auf die Schweißnahtfestigkeit auswirken:
Einfluss der Umgebungstemperatur auf die Abkühlrate | Details |
|---|---|
Quantitative Anpassung | Bei Lufttemperaturen zwischen -5°C und +40°C beträgt der Korrekturfaktor für die Schmelz-/Abkühlzeit 0.5% bis 1% pro Grad Celsius ausgehend von einem Ausgangswert von 20°C. |
Qualitative Auswirkungen | Hohe Lufttemperaturen (nahe +40°C) verlangsamen die Wärmeabgabe, wodurch sich der Temperaturunterschied zwischen Kern und äußerer Schicht vergrößert; sehr kaltes oder windiges Wetter kühlt die äußere Schicht schnell ab, während der Kern heiß bleibt, was zu Spannungen führt. |
Operative Konsequenz | Windschutzvorrichtungen sind erforderlich, und die Abkühlzeit muss möglicherweise verlängert werden, damit sich der innere Wandkern vor dem Lösen der Klemme stabilisiert. |
Auf offenen Baustellen sind Windschutzvorrichtungen erforderlich. Ohne sie gelangt Staub auf die erhitzten Oberflächen, und ungleichmäßige Luftströmungen verursachen Temperaturunterschiede an der Fügefläche. Unter diesen Bedingungen ist eine Maschine mit hoher Spannkraft und konstantem Hydraulikdruck notwendig, um den Bodenwiderstand zu überwinden und eine präzise Ausrichtung zu gewährleisten.
Hohe Anforderungen an die Integrität unter Hochdruck
Dickwandige Rohre der Druckstufe SDR11 stellen besondere technische Herausforderungen dar. Ein Rohr mit 900 mm Außendurchmesser und 81.7 mm Wandstärke erfordert eine tiefe und gleichmäßige Wärmedurchdringung über die gesamte Verbindungsfläche. Die Heizplatte muss eine konstante Temperatur über ihre gesamte Oberfläche gewährleisten, da sonst die äußeren Ränder verbrennen, während der Kern ungeschmolzen bleibt. Dieses ungleichmäßige Wärmemuster führt zu schwachen Schmelzzonen, die unter Druck versagen.
Internationale Normen setzen die Standards für gute Schweißnähte. ISO 21307 und ASTM F2620 definieren exakte Regeln für Aufheizzeit, Nahtdicke und Abkühldauer. Diese Normen fordern eine perfekte Verschmelzung – ohne Spalten, Verunreinigungen oder Fehlausrichtungen. Jede Verbindung muss jahrelangem Hochdruck standhalten und transportiert häufig Trinkwasser oder Erdgas zu Gemeinden, die auf eine zuverlässige Versorgung angewiesen sind.
Die Einhaltung dieser Standards unter den extremen Bedingungen afrikanischer Außeneinsätze erfordert mehr als nur Fachkräfte. Die Ausrüstung muss während des gesamten Kühlzyklus einen konstanten Hydraulikdruck gewährleisten. Jeder Druckabfall während des Aushärtens des Kunststoffs führt zu inneren Schrumpfungshohlräumen, die die Verbindung von innen schwächen. Ein für diese extremen Bedingungen ausgelegtes hydraulisches Stumpfschweißgerät muss trotz Staub, Hitze und rauer Behandlung eine gleichmäßige Kraft, präzise Wärmeregelung und zuverlässige Leistung bieten. Bauunternehmen, die diese Herausforderungen meistern, errichten Infrastruktur, die Gemeinschaften über Generationen hinweg dient.
SWT-V1000/630H: Ein hydraulisches Stumpfschweißgerät für extreme Bedingungen
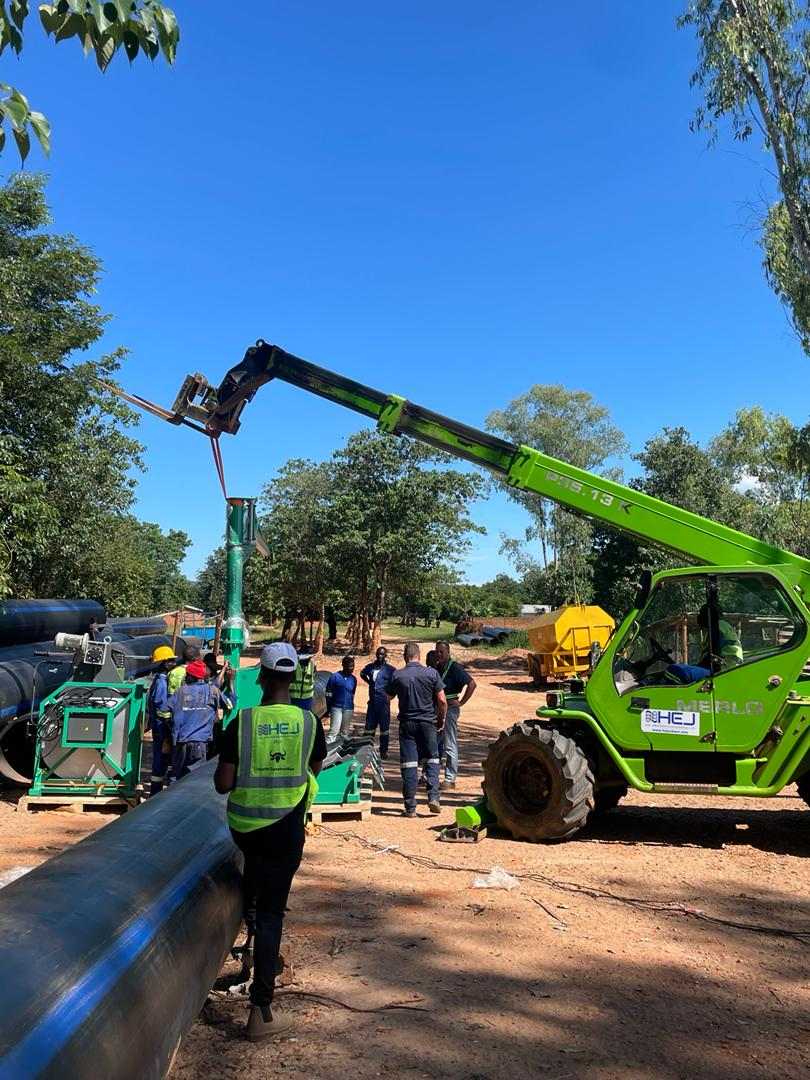
Die SWT-V1000/630H deckt einen Schweißbereich von 630 mm bis 1000 mm ab und eignet sich damit für die größten thermoplastischen Rohre moderner Infrastruktur. Die Maschine verarbeitet HDPE, PP und PVDF mit gleicher Präzision. Bauunternehmen setzen dieses Gerät für Trinkwasserleitungen, Gasverteilungsnetze, Schlammleitungen im Bergbau und industrielle Flüssigkeitsfördersysteme ein. Die Schweißanlage entspricht den Normen DVS 2207, ISO 21307 und ASTM F2620 und gibt Ingenieuren die Gewissheit, dass jede Verbindung internationalen Qualitätsstandards genügt.
Hochleistungsrahmen und Präzisionshydraulik
Das Rückgrat der Maschine bildet ihr verwindungssteifer Stahlrahmen. Hochfester Baustahl verhindert Verwindungen, wenn die Arbeiter tonnenschwere Rohrsegmente über unbefestigtes Gelände ziehen. Diese Steifigkeit gewährleistet eine präzise Rohrausrichtung ohne Versatz, selbst bei starker Bodenreibung. Der Rahmen verhindert die leichte Chassisverwindung, die bei leichteren Maschinen die Schweißnahtqualität beeinträchtigt.
Ein präzises Hydraulikaggregat steuert den Schweißprozess. Das System umfasst einen Hochleistungsspeicher, der den Druck während des gesamten Schweißvorgangs konstant hält. Leckagefreie Hydraulikventile führender deutscher, italienischer und japanischer Hersteller gewährleisten einen zuverlässigen Betrieb auch unter staubigen Bedingungen. Der Speicher hält den Druck während langer Abkühlphasen konstant und verhindert so innere Lunker in dickwandigen Rohren. Diese konstante Kraft ist entscheidend beim Schweißen von SDR11-Rohren mit 81.7 mm Wandstärke, da jeder Druckabfall zu mit bloßem Auge nicht sichtbaren strukturellen Schwachstellen führt.
Der leistungsstarke Motor und die Hydraulikzylinder erzeugen eine enorme Zugkraft. Dadurch wird der Bodenwiderstand mühelos überwunden und schwere Rohrenden werden perfekt aneinandergefügt. Die Bediener schätzen die STUCCHI-Schnellkupplungen, die schnelle und sichere Hydraulikverbindungen im Feld ermöglichen.
Fortschrittliche Temperaturregelung und Datenintegration
Die Heizplatte verfügt über eine DuPont-Teflonbeschichtung, die das Anhaften von Kunststoff minimiert und die Lebensdauer der Platte verlängert. Hochwertige Heizelemente gewährleisten eine Temperaturabweichung von maximal ±7 °C über die gesamte 1000 mm große Heizfläche. Diese gleichmäßige Wärmeverteilung verhindert lokales Verkohlen und sorgt für eine ausreichende Schmelztiefe über die gesamte Fügefläche. Die PTFE-Beschichtung vereinfacht zudem die Reinigung zwischen den Schweißvorgängen und reduziert so Ausfallzeiten.
Ein integrierter Deckenkran transportiert die schwere Heizplatte und die Hobelwerkzeuge. Dieser Kran reduziert die körperliche Belastung des Bedieners und verkürzt die Umrüstzeiten zwischen Plandrehen und Heizen drastisch. Die Maschine wird mit einer 380-V-50-Hz-Drehstromversorgung mit einer Nennleistung von 24 kW betrieben.
Der optionale MM-Tech Smart Data Logger revolutioniert die Qualitätskontrolle. Dieses System zeichnet jeden kritischen Parameter während jedes Schweißzyklus auf :
Rohmesswerte des Schweißstroms
Rohmesswerte der Schweißspannung
Rohmesswerte des Schweißbarometerdrucks
Effektivwerte von Schweißstrom, Spannung und Luftdruck, berechnet mittels punktweiser Integration oder einfacher Mittelwertbildung
Zeitstempel des Schweißzyklus
Schweißzeitdauer
Der Datenlogger unterstützt sofortigen Thermodruck und den Datenexport über USB. Dadurch entstehen manipulationssichere elektronische Schweißprotokolle, die den Anforderungen kommunaler Qualitätsprüfungen und der Dokumentationsnorm ISO 21307 entsprechen. Projektmanager können Echtzeitdaten zu Heizdauer, Temperaturverläufen, Schleppdruck und Schmelzdruckprofilen einsehen. Diese Transparenz schafft Vertrauen bei Kunden, die nachweisbare Qualität fordern.
Die hydraulische Stumpfschweißmaschine SWT-V1000/630H vereint robuste Bauweise mit intelligenter Überwachung. Ihr 2400 kg schwerer Rahmen sorgt für Stabilität, während der Akkumulator eine konstante Kraft liefert. Die Heizgenauigkeit von ±7 °C gewährleistet eine tiefe und gleichmäßige Wärmeeinbrandung. Diese Eigenschaften verwandeln selbst anspruchsvolle Baustellenbedingungen in Routinearbeiten. Bauunternehmen, die diese Maschine einsetzen, verschaffen sich in abgelegenen afrikanischen Gebieten, wo Zuverlässigkeit über den Projekterfolg entscheidet, einen entscheidenden Vorteil.
Fallstudie: 7,000 Meter leckagefreie Pipeline in Malawi
Herausforderungen bei einer Wandstärke von 81.7 mm bewältigen
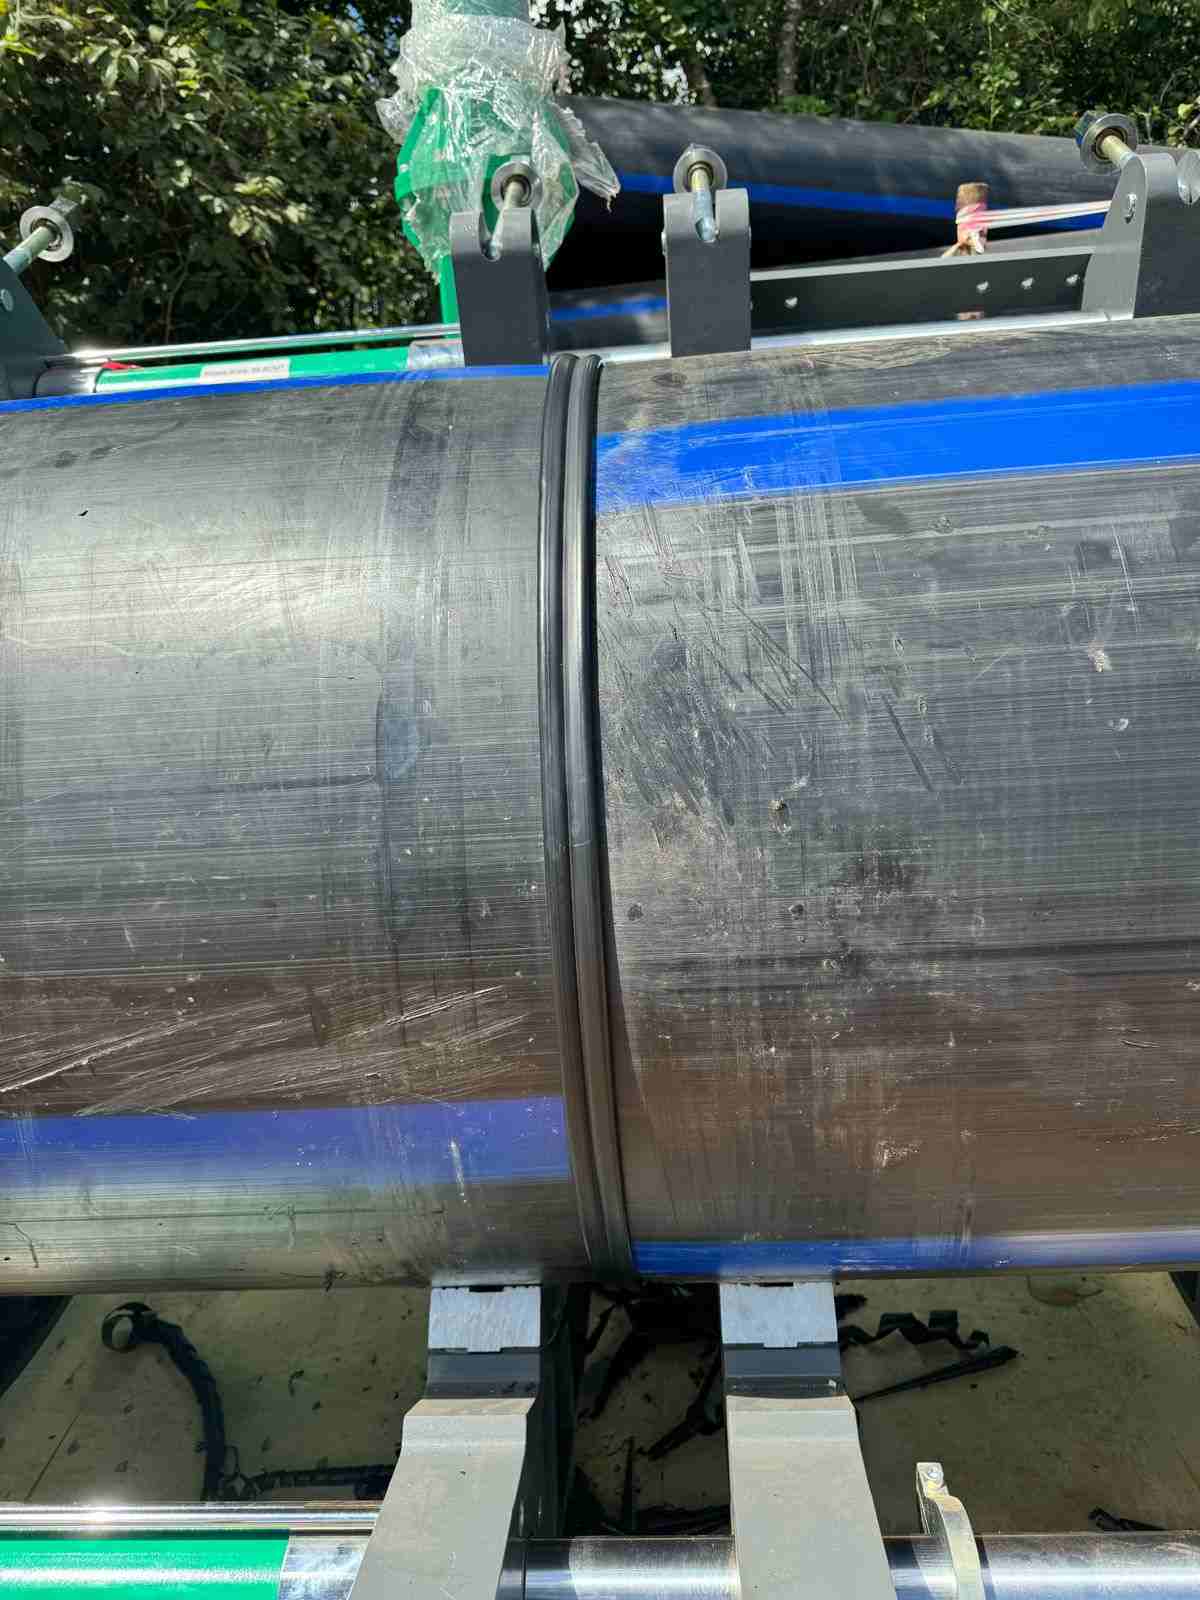
Für die Bewässerungsinitiative in Malawi wurden 7,000 Meter HDPE-Rohr mit einem Durchmesser von 900 mm und einer Druckfestigkeitsklasse von SDR11 benötigt. Dies entsprach einer Wandstärke von 81.7 mm. Das Verschweißen solch dicker Rohre unter den staubigen und heißen Bedingungen auf afrikanischen Feldern führte zu drei großen Problemen.
Zunächst musste die Ausrichtung der Rohre sichergestellt werden. Jedes Rohrsegment wog mehrere Tonnen. Die Arbeiter zogen diese Abschnitte über unbefestigtes Gelände. Die Reibung konnte die leichten Maschinenrahmen verbiegen. Wenn die Rohrenden nicht bündig aneinander lagen, entstanden Schwachstellen in der Schweißnaht. Bei einem Projekt dieser Größenordnung konnten sich die Bauunternehmen solche Fehler nicht leisten. Die abgelegenen Baustellen erschwerten zudem die Beschaffung von Ersatzteilen und technischer Unterstützung. Häufig fegten Staubstürme über das Gebiet hinweg und bargen die Gefahr, dass die Heizplatte und die Fügeflächen vor jedem Schweißvorgang verunreinigt wurden.
Zweitens musste die Wärme tief genug eingebracht werden. Eine 81.7 mm dicke Wandstärke erforderte eine gleichmäßige, konstante Erwärmung der gesamten Fügefläche. Bei ungleichmäßiger Erwärmung verbrannte die Außenseite, bevor das Innere schmolz. Dadurch entstanden verborgene, schwache Schweißnähte, die mit bloßem Auge nicht erkennbar waren. Um diese Fehler zu finden, waren kostspielige Ultraschallprüfgeräte erforderlich. Hohe Lufttemperaturen, oft über +35 °C, erschwerten den Erwärmungsprozess zusätzlich.
Drittens, die Vermeidung von Lufteinschlüssen im Inneren. Lange Abkühlzeiten brachten ein weiteres Problem mit sich. Der geschmolzene Kunststoff schrumpfte beim Abkühlen. Bei einem Abfall des Hydraulikdrucks erfolgte die Schrumpfung ungleichmäßig. Winzige Lufteinschlüsse bildeten sich tief im Inneren der Verbindung. Diese Einschlüsse schwächten die Schweißnaht von innen heraus, ohne dass dies sichtbar war. Das Rohr könnte Jahre später unter hohem Druck versagen. Die Behebung solcher Schäden in abgelegenen Gebieten würde enorme Zeit- und Kostenaufwendungen verursachen.
Das Projektteam wählte Geräte mit robusten Rahmen, präziser Temperaturregelung und konstantem Hydraulikdruck. Die SWT-V1000/630H erfüllte diese Anforderungen perfekt. Ihre Eigenschaften entsprachen den hohen technischen Anforderungen des Projekts.
Wie die hydraulische Stumpfschweißmaschine Ergebnisse lieferte
Der schwere Stahlrahmen der Maschine hielt die 900 mm langen Rohrstücke mit hoher Präzision. Das verwindungssteife Gehäuse verhinderte ein Verdrehen selbst bei starker Bodenreibung. Leistungsstarke Hydraulikzylinder zogen die schweren Rohre in perfekten Flächenkontakt. Durch den Nullversatz begann jede Schweißung mit optimalem Flächenkontakt. Dadurch wurde das Risiko schwacher Schweißzonen ausgeschlossen.
Die PTFE-beschichtete Heizplatte hielt die Temperaturabweichung über die gesamte 1000 mm² große Oberfläche innerhalb von ±7 °C. Durch die tiefe, kontrollierte Wärmeaufnahme drang die Wärme vollständig in die 81.7 mm dicken Wände ein. An jeder Verbindungsfläche bildeten sich glatte, gleichmäßige Schmelzperlen. An den Außenkanten traten keine Verbrennungen auf. Im Kern blieben keine kalten Stellen zurück. Die DuPont-Beschichtung verhinderte zudem das Anhaften von Kunststoff und hielt die Platte zwischen den Zyklen sauber. Der integrierte Hebezeug an der Oberseite verkürzte die Umrüstzeit zwischen Planschleifen und Heizen.
Die Hydraulikanlage und der Druckspeicher hielten den Schmelzdruck während der langen Abkühlphase konstant. Diese konstante Kraft verhinderte den Aufbau innerer Spannungen. Es konnten sich keine Lufteinschlüsse beim Schrumpfen des Materials bilden. Die dicken Wände kühlten unter konstantem Druck gleichmäßig ab. Die Maschine gewährleistete diese Stabilität über die gesamte Länge der 7,000 Meter langen Rohrleitung.
Die Projektergebnisse waren hervorragend. Trotz der schwierigen Bedingungen vor Ort schlossen die Teams alle Schweißarbeiten termingerecht ab. Der Datenlogger ermöglichte dem Qualitätssicherungsteam die Echtzeit-Qualitätskontrolle. Die abschließende hydrostatische Druckprüfung ergab, dass jede Schweißverbindung auf Anhieb bestanden hatte. Die Prüfung ergab keinerlei Leckagen entlang der gesamten Rohrleitung. Diese hundertprozentige Erfolgsquote bewies die Zuverlässigkeit der Maschine unter extremen Bedingungen. Die Bediener wurden vom ersten Tag an vor Ort geschult, um die volle Leistung der Maschine optimal zu nutzen.
Der leitende Projektingenieur der Malawi-Bewässerungsinitiative lobte die Leistung der Geräte in höchsten Tönen.
„Eine Wandstärke von 81.7 mm ist normalerweise der Albtraum eines jeden Ingenieurs, doch die MM-Tech-Maschine machte daraus Routinearbeit. Das Hydrauliksystem war außerordentlich leistungsstark und stabil und lief während des gesamten Projekts ohne eine einzige Störung. Es erwies sich als zuverlässige Ressource für unsere Wasserinfrastruktur.“
Diese Fallstudie zeigt, wie die richtige Ausrüstung risikoreiche Pipelineprojekte in planbare Erfolge verwandelt. Die feste Klemmkraft, die präzise Wärmeregelung und der konstante Hydraulikdruck der Maschine lieferten Ergebnisse, die die strengen Projektanforderungen erfüllten.
Geschäftliche Auswirkungen und langfristiger ROI
Kosten senken und Zeitpläne beschleunigen
Die SWT-V1000/630H spart vom ersten Tag an Kosten. Das Projekt in Malawi hat dies eindrucksvoll bewiesen. Die Arbeiter verlegten 7,000 Meter einer 900-mm-SDR11-Pipeline ohne jegliche Schweißnahtfehler. Jede Verbindung bestand die Druckprüfung auf Anhieb. Dank dieser perfekten Bilanz entfielen teure Nachbesserungen. Niemand musste fehlerhafte Verbindungen herausschneiden. Es mussten keine Reparaturgeräte zu weit entfernten Baustellen transportiert werden. Es gab keine Verzögerungen aufgrund von Schweißproblemen.
Bei herkömmlichen Schweißarbeiten an dickwandigen HDPE-Rohren vor Ort sind oft Nacharbeiten von 10 bis 15 Prozent erforderlich. Jede fehlerhafte Verbindung muss aufgeschnitten, neu geschweißt und erneut verschweißt werden. Dies kostet viele Arbeitsstunden und Maschinenzeit. Die hydraulische Stumpfschweißmaschine eliminiert dieses Risiko vollständig. Exakte Druckregelung und gleichmäßige Wärmeverteilung gewährleisten gleichbleibende Qualität bei jeder Verbindung. Bauunternehmen können Projekte schneller abschließen und im Budgetrahmen bleiben.
Die langfristigen Einsparungen sind ebenso bedeutend. Eine leckagefreie Pipeline benötigt über ihre mehr als 50-jährige Lebensdauer nur minimalen Wartungsaufwand. Kostspielige Notfallreparaturen unterbrechen den Betrieb nicht. Wasserverluste durch undichte Verbindungen führen nicht zu Ressourcenverschwendung. Versorgungsunterbrechungen beeinträchtigen keine Gemeinden, die auf eine zuverlässige Wasserversorgung angewiesen sind. Die robuste Bauweise der Maschine bedeutet zudem weniger Ausfälle und geringere Reparaturkosten während des gesamten Projekts.
Globale Unterstützung und Schulung für Projektsicherung
MM-Tech bietet ein umfassendes Supportpaket, das jede Investition schützt. Schulungen für Ihre Bediener direkt vor Ort gewährleisten, dass Ihre Teams die volle Leistung der Maschine vom ersten Tag an nutzen. Geschulte Bediener erzielen präzise Schweißergebnisse ohne Rätselraten. Diese Schulung verkürzt die Einarbeitungszeit erheblich und verhindert kostspielige Fehler durch mangelhafte Technik.
Schnelle Ersatzteillieferungen sorgen für einen reibungslosen Projektablauf. Das Unternehmen hält wichtige Teile für den schnellen Versand vorrätig. Eine defekte Heizplatte oder ein Hydraulikschlauch legen die Arbeiten nicht wochenlang lahm. Dank des schnellen Austauschs bleiben die Bauzeitpläne eingehalten und teure Ausfallzeiten werden vermieden.
Die individuelle technische Unterstützung ermöglicht Projektmanagern den direkten Kontakt zu Schweißexperten. Ingenieure können sich bei schwierigen Baustellenbedingungen beraten lassen. Die zweijährige Garantie deckt Herstellungsfehler ab und bietet Sicherheit. Dieses umfassende Supportnetzwerk gewährleistet einen sorgenfreien Betrieb über die gesamte Lebensdauer der Maschine. Bauunternehmer setzen die SWT-V1000/630H mit vollem Vertrauen ein.
Die SWT-V1000/630H revolutionierte den Pipelinebau in Südafrika. Früher hatten Bauunternehmen mit verbogenen Rahmen, ungleichmäßiger Wärmeverteilung und versteckten Lücken in dickwandigen Rohren zu kämpfen. Dank des robusten Rahmens, der präzisen Wärmeregelung und der gleichmäßigen Hydraulikkraft der Maschine gehören diese Probleme der Vergangenheit an. Projekte, die einst sehr riskant waren, sind nun zuverlässige Aufträge mit geprüfter Qualität.
Dieses Schweißgerät ist eine kluge Wahl für den Erfolg Ihrer Projekte. Dicht installierte Rohrleitungen senken die Reparaturkosten über viele Jahre. Jede saubere Schweißnaht trägt zur Sicherheit der Bevölkerung bei und schont Ressourcen.
Der Infrastrukturbedarf Afrikas wächst stetig. Die hydraulische Stumpfschweißmaschine ist heute das Standardwerkzeug, um diese Herausforderungen zu meistern. Bauunternehmen, die diese Maschine einsetzen, errichten mit Vertrauen robuste Systeme, da sie wissen, dass jede Schweißnaht internationalen Standards entspricht.
FAQ
Welche Rohrgrößen kann die SWT-V1000/630H schweißen?
Die Maschine kann Rohre mit einem Durchmesser von 630 mm bis 1000 mm schweißen . Sie verwendet Reduzierstücke für die Größen 630, 710, 800 und 900 mm. Dieser Bereich deckt die größten in der Wasser-, Gas- und Industrietechnik verwendeten Rohre ab.
Welchen internationalen Normen entspricht dieses Schweißgerät?
Dieses Schweißgerät arbeitet nach den Normen DVS 2207, ISO 21307 und ASTM F2620. Diese Normen legen präzise Grenzwerte für Aufheizzeit, Nahtdicke und Abkühlzeit fest. So erfüllt jede Schweißverbindung höchste internationale Qualitätsstandards.
Wie verhindert die Maschine Schweißfehler in dickwandigen Rohren?
Der große Druckspeicher der Maschine hält den Hydraulikdruck während des Kühlvorgangs konstant. Diese gleichmäßige Kraft verhindert das Eindringen kleinster Lufteinschlüsse in die dicken Wände. Die PTFE-Heizplatte verteilt die Wärme gleichmäßig, sodass keine kalten Stellen oder verbrannten Kanten entstehen.
Bietet MM-Tech Schulungen und Support für die Bediener an?
Ja. Schulungen vor Ort helfen den Mitarbeitern, die Maschine vom ersten Tag an optimal zu bedienen. MM-Tech liefert außerdem schnell Ersatzteile und bietet individuelle Unterstützung. Eine zweijährige Garantie deckt Herstellungsfehler ab.
Wie verbessert der Datenlogger die Qualitätskontrolle?
Der optionale Smart-Datenlogger zeichnet Stromstärke, Spannung, Druck und Zeit für jede Schweißung auf. Er erstellt Berichte und exportiert Daten auf USB. Diese manipulationssicheren Protokolle erfüllen die Anforderungen städtischer Qualitätsprüfungen und ISO-Normen.