CÓMO CALCULAR LA PRESIÓN Y EL TIEMPO DE FUSIÓN
Para lograr una adecuada fusión de las tuberías termoplásticas y garantizar la calidad de la soldadura, los operadores deben determinar la presión y el tiempo de fusión adecuados de acuerdo con los estándares de soldadura especificados por el proyecto.
Puede contactar con nuestro equipo de ventas para obtener la tabla de soldadura para las máquinas de fusión a tope MM-Tech. Actualmente, estamos desarrollando la calculadora de presión de fusión MM-Tech. Mientras tanto, también puede usar otras aplicaciones de cálculo de presión de fusión para calcular la presión y el tiempo necesarios.
Esta página describe un método manual para calcular la presión y el tiempo de fusión. Tomaremos como ejemplo la norma ISO21307:2017 para ilustrar el proceso.
EJEMPLO
Norma: ISO21307:2017 Presión baja simple
Máquina: Máquina de fusión a tope MM-Tech SWT-V315
Tubería: OD315, SDR17
Paso 1
Consulte la siguiente ilustración para ver un ciclo único de unión por fusión a baja presión.
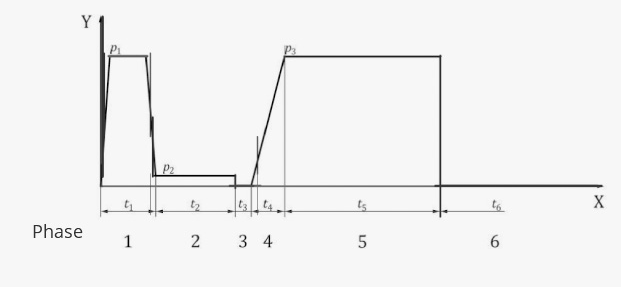
Clave
Tiempo X
Presión Y
Presión de elevación de perlas P 1
Presión de remojo de calor P 2
Presión de unión por fusión P 3
t 1 tiempo de llenado de cuentas
t 2 tiempo de remojo en calor
Tiempo de extracción de la placa del calentador t 3
t 4 tiempo para lograr la presión de unión por fusión
t 5 tiempo de enfriamiento en la máquina bajo presión
t 6 tiempo de enfriamiento fuera de la máquina
Paso 2
Consulte la fórmula para el cálculo de la presión manométrica.
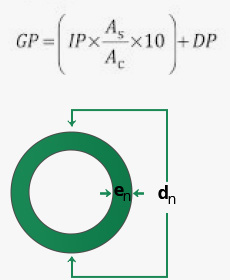
Donde
GP es la presión manométrica (bar);
IP es la presión interfacial (MPa);
AC es el área efectiva total del pistón, proporcionada por el fabricante de la máquina de fusión a tope (mm2).
AS es el área de superficie interfacial (mm2)
DP es la presión de arrastre
Nota: La presión interfacial es la cantidad de fuerza por unidad de área de tubería necesaria para fusionar a tope los extremos de la tubería o del accesorio.
Paso 3
Consulte las tablas a continuación para conocer las fases, los parámetros y los valores para el procedimiento de unión por fusión a baja presión simple.
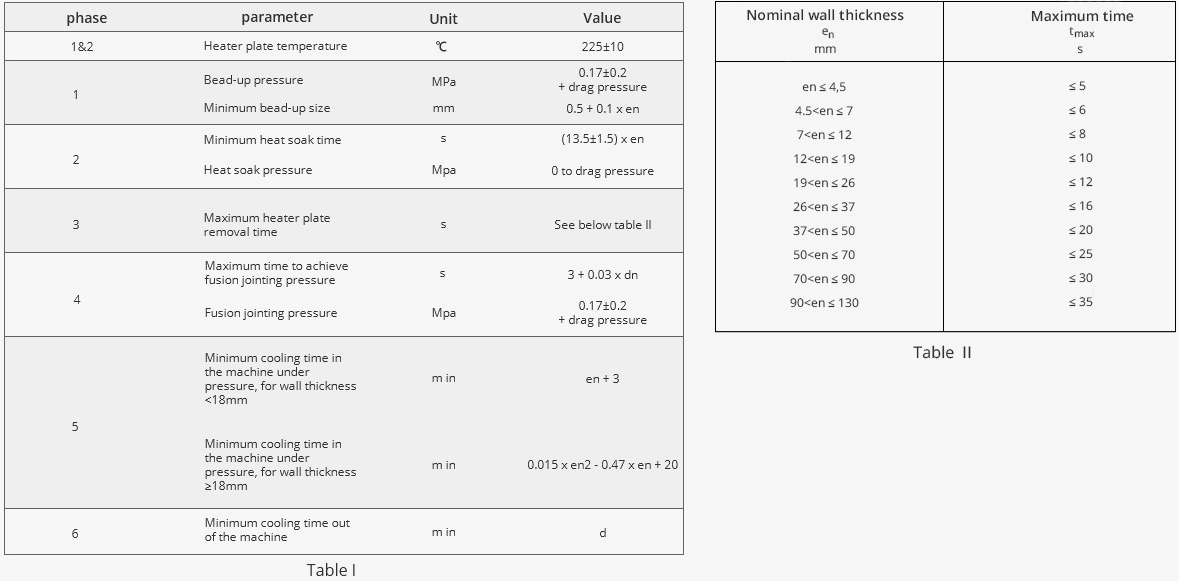
Nota:
1.(en + 3) Este es el tiempo de enfriamiento de la junta a tope cuando aún está en la máquina y bajo presión. El tiempo de enfriamiento puede acortarse y debe prolongarse dependiendo de la temperatura ambiente (aproximadamente un 1 % por 1 °C).
2.(d) Puede ser recomendable dejar que la máquina se enfríe durante un tiempo antes de manipularla bruscamente.
Paso 4
Ahora, utilizando toda la información y la fórmula anteriores, calcularemos todos los valores por máximo.
e n = d n / SDR = 315 mm / 17 = 18.52 mm
P 1 = P3 0.19 x {π x (d n -e n ) xe n }÷2000 x 10} + 5 (por ejemplo) = 21 bar
P 2 DP = 5 bar
t 1 = tamaño de la cuenta 0.5 + 0.1 x 18.52 mm = 2.3 min
t 2 (13.5 ± 1.5) x 18.52 = 278 s
t 3 10 s
t 4 3 + 0.03 x 315 = 12.5 s
t 5 0.015 x 18.52 2 – 0.47 x 18.52 + 20 = 16 min
t 6 d