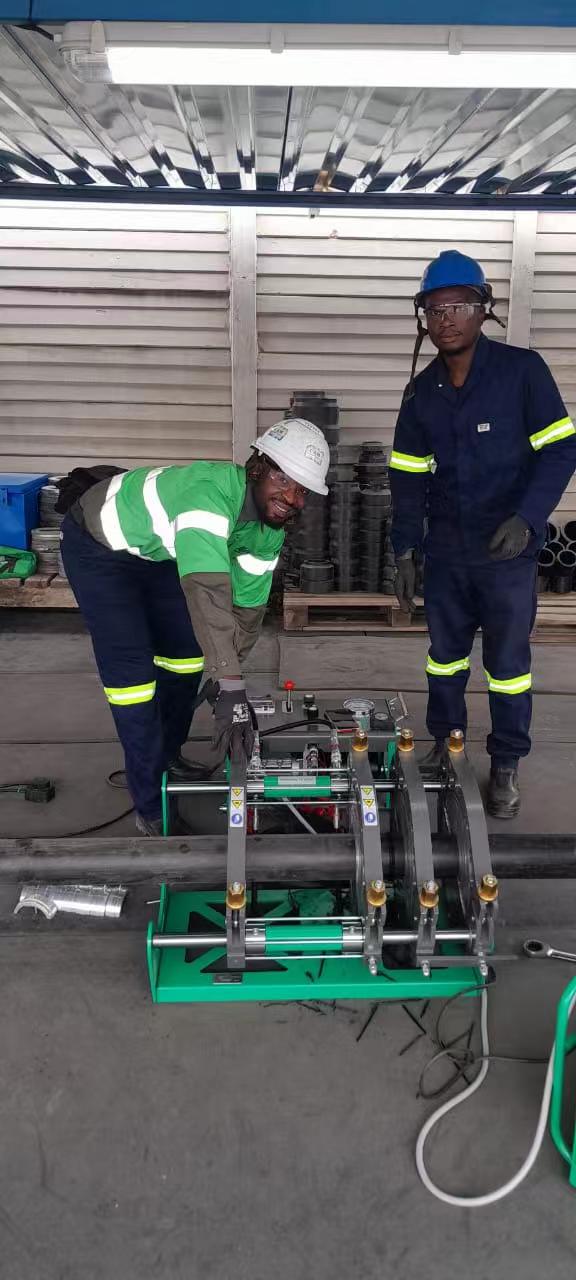

Imagínese su planta de producción. Un codo de HDPE de 1200 mm está sujeto a la máquina de soldar. Su equipo debe fabricar hoy numerosas piezas: tes, bifurcaciones, cruces, cada una con soldaduras precisas que cumplan con la norma DVS 2207. Una junta mal alineada puede arruinar una pieza costosa.
Necesitas una máquina de ajuste de HDPE que maneje diversos tipos sin perder precisión. Pero, ¿cómo elegir el equipo adecuado cuando cada vendedor afirma que el suyo es el mejor? Es una decisión importante. Esta compra afectará tu producción, calidad y necesidades de proyectos durante años.
Esta guía le ofrece una forma clara de evaluar las máquinas de soldadura de tuberías de HDPE. Aprenderá a determinar sus necesidades, comparar los diferentes tipos de máquinas y verificar el soporte del proveedor. Esto le ayudará a garantizar el funcionamiento fiable de su soldadora de tuberías de HDPE. Al buscar equipos de soldadura, considere opciones como la máquina de soldadura para fabricación de tuberías de 450-1600 mm.
Puntos Clave
Primero, averigua qué necesita fabricar tu fábrica. Anota los tipos de accesorios y tamaños de tuberías que utilizas. Luego, calcula cuántas soldaduras realizarás cada semana.
Elija entre sistemas manuales y automatizados. Las máquinas automatizadas reducen los errores y mantienen una calidad de soldadura constante y uniforme.
Adapta la rigidez de la máquina al tamaño de tus tuberías. Un bastidor robusto evita la desalineación, ya que esta provoca soldaduras débiles.
Busque un control preciso y un seguimiento de datos fiable. La máquina debería ajustar automáticamente los parámetros de soldadura y guardar los datos para su posterior verificación.
Verifique si el proveedor ofrece un buen soporte y dispone de repuestos. Pregunte con qué rapidez responden a las solicitudes de servicio. Compruebe si mantienen en stock las piezas importantes.
Definición de los requisitos de fabricación de sus accesorios de HDPE
Antes de considerar cualquier máquina de soldar, es fundamental evaluar sus necesidades de producción. Este paso es crucial. No puede elegir una máquina si desconoce qué debe fabricar. Comience con sus pedidos actuales y luego piense en los proyectos que prevé para los próximos tres a cinco años. Su máquina de montaje de HDPE debe ser capaz de gestionar ambos.
Mapeo de sus tipos de accesorios y rango de diámetro
Enumere todos los tipos de accesorios que su fábrica produce o planea producir. Es posible que necesite codos de 45 grados para las tuberías de agua potable de la ciudad . Es posible que necesite tes reductoras para proyectos de alcantarillado industrial. Es posible que necesite cruces y bifurcaciones para plantas desalinizadoras. Cada forma de accesorio impone diferentes exigencias a su soldadora de tuberías de HDPE. Una máquina que trabaja con juntas de tubería rectas puede tener problemas con formas de accesorios complejas.
El rango de diámetros de tubería es igualmente importante. El rango de 450 mm a 1600 mm indica capacidad para trabajar con diámetros grandes en esta industria. Una fábrica que presta servicios a grandes proyectos de infraestructura necesita todo el rango. Un taller más pequeño podría necesitar solo hasta 800 mm. Mida los diámetros reales de sus tuberías en contratos recientes. No adivine. Su máquina de soldadura de tuberías de HDPE debe ser compatible con el diámetro de tubería más grande, con espacio de sobra. Esta flexibilidad para fabricar diferentes formas le permite asumir muchos proyectos sin necesidad de comprar más equipos posteriormente.
Cálculo del volumen de producción y las necesidades de automatización
Calcula la cantidad de soldaduras semanales. Cuenta cada junta que tu equipo debe terminar. Una fábrica que produce 50 accesorios por semana tiene necesidades diferentes a una que produce 200. Un mayor volumen justifica la inversión en sistemas automatizados. Un menor volumen podría favorecer las máquinas semiautomáticas con costos iniciales más bajos.
Piensa en el tiempo de cambio entre tamaños de accesorios. Pasar de un codo de 450 mm a una te de 1200 mm requiere ajustes de abrazaderas y realineación. Los sistemas manuales necesitan operarios cualificados para cada cambio. Los sistemas automatizados reducen este trabajo mediante ajustes programables. Considera la disponibilidad de mano de obra. Si es difícil encontrar soldadores experimentados, la automatización reduce la necesidad de personal con diferentes niveles de cualificación.
Su máquina de soldadura de HDPE debe ofrecer una calidad constante en cada soldadura. Normas internacionales como DVS 2207 e ISO 21307 establecen el estándar. Satisfacer las necesidades de este proyecto requiere una precisión que los métodos manuales no pueden garantizar a esta escala. La máquina adecuada combina rigidez con control. Se mantiene alineada bajo una enorme presión hidráulica y realiza un seguimiento automático de los parámetros de soldadura. Esta precisión protege sus valiosas piezas y su reputación. Para más información, explore opciones como la máquina de soldadura de fabricación de 450-1600 mm y compruebe cómo los equipos de grado industrial satisfacen estas necesidades.
Comparación de los tipos de máquinas para la fabricación de accesorios de HDPE

No todas las máquinas para fabricar accesorios de HDPE ofrecen los mismos resultados. En una fábrica que produce accesorios de gran diámetro, la elección se reduce a sistemas semiautomáticos y totalmente automáticos. Cada tipo se adapta a un método de trabajo diferente. Conocer la diferencia protege su inversión y la calidad de sus productos.
Comparación entre sistemas de soldadura manuales y automatizados
Las máquinas manuales son más económicas al principio. Ese precio más bajo atrae a muchos propietarios de fábricas. Pero el trabajo manual supone una gran exigencia para las manos y el criterio del soldador. El operario debe ajustar la presión, controlar la temperatura y cronometrar cada paso. Para tuberías pequeñas, esto funciona bien. Para tuberías de 1600 mm, los errores humanos representan un gran peligro. Una lectura de presión incorrecta o un cambio tardío pueden arruinar una pieza que vale miles de dólares. El material desperdiciado por sí solo anula cualquier ahorro derivado del precio más bajo.
Las máquinas de soldadura de tuberías de HDPE totalmente automáticas eliminan ese peligro. Solo tienes que introducir el diámetro de la tubería, el valor SDR y el tipo de material. El sistema de control calcula el tiempo de calentamiento, la presión de soldadura y el tiempo de enfriamiento. Realiza cada paso automáticamente, sin que el operario tenga que adivinar. Esta automatización garantiza una calidad de soldadura constante en cada turno. Tu equipo no necesita años de experiencia para realizar uniones que cumplan con las normas DVS 2207 o ISO 21307. La máquina se encarga de todo.
Al elegir entre estos sistemas, tenga en cuenta su volumen de producción. Una fábrica que produce docenas de accesorios cada semana se beneficia enormemente de la automatización. La velocidad y la consistencia de los resultados justifican el precio más elevado. Un taller más pequeño con trabajos ocasionales de gran diámetro podría funcionar bien con equipos semiautomáticos. Sin embargo, debe comparar el costo de una pieza defectuosa con la diferencia de precio. Una soldadura fallida de 1600 mm suele amortizar una parte considerable del costo de un sistema automatizado.
Adaptar la rigidez de la máquina a las necesidades de tamaño de sus tuberías.
La estructura de la máquina determina si el equipo de soldadura puede soportar las fuerzas físicas involucradas. La soldadura a tope de gran diámetro requiere una enorme presión hidráulica. Una sección de tubería de 1600 mm es pesada y se resiste al movimiento. La estructura de la máquina debe soportar esa fuerza sin doblarse. Cualquier flexión en la estructura provoca que las piezas se desalineen. Una mala alineación produce soldaduras débiles que no superan las pruebas o se rompen durante el uso.
Para este trabajo, es imprescindible contar con robustos bastidores de acero de una sola pieza. Las unidades portátiles de campo simplemente no tienen la rigidez necesaria para la fabricación a escala industrial. Son útiles para trabajos de reparación en zanjas, pero no pueden mantener una alineación precisa bajo la presión constante de la soldadura de tuberías de gran diámetro. Su soldadora de tuberías de HDPE debe estar sobre una base sólida que mantenga los extremos de las tuberías perfectamente paralelos durante todo el ciclo.
Busque características específicas que diferencien las máquinas de grado industrial de los equipos más ligeros. Las placas calefactoras con recubrimiento de teflón evitan que el plástico se adhiera durante la fase de fusión. Este recubrimiento proporciona una separación limpia y una transferencia de calor uniforme en toda la superficie de la junta. Las fresas de doble filo preparan ambos extremos del tubo simultáneamente. Crean superficies lisas y planas que favorecen una fusión fuerte. Estas características influyen directamente en la calidad de la soldadura y en su capacidad para fabricar accesorios que superen las estrictas pruebas del proyecto.
La calidad de fabricación de su máquina para la producción de accesorios de HDPE determina su vida útil y fiabilidad. Un bastidor robusto, abrazaderas mecanizadas con precisión y componentes hidráulicos de calidad reducen el tiempo de inactividad por mantenimiento. Además, mantienen la precisión incluso tras años de uso intensivo. Al comparar presupuestos de diferentes proveedores, examine detenidamente las especificaciones estructurales. Pregunte sobre el grosor del acero, el diseño del bastidor y la procedencia de los componentes hidráulicos. Estos detalles indican si una máquina le durará décadas o si fallará en pocos años.
La elección entre sistemas manuales y automatizados también influye en la flexibilidad de las técnicas de fabricación. Los controles automatizados permiten programar rápidamente diferentes ajustes de soldadura para diversos tipos de conexiones. Se puede cambiar de un codo a una T sin necesidad de largos ajustes manuales. Esta flexibilidad permite a la fábrica abordar proyectos diversos y cumplir con plazos ajustados. Como referencia, las opciones de grado industrial, como la máquina de soldadura de fabricación de 450-1600 mm , combinan controles automatizados con la estructura de bastidor rígido que requiere la línea de producción. El equipo de soldadura adecuado equilibra la precisión y la durabilidad con los requisitos específicos de producción.
Evaluación de las características clave y el soporte del proveedor para su máquina de fabricación de HDPE.

Una vez que haya reducido sus opciones a máquinas de grado industrial, deberá examinar los detalles que distinguen un buen equipo de soldadura de uno excepcional. Las características clave de una máquina para fabricar accesorios de HDPE determinan si su equipo produce uniones uniformes y conformes a la normativa turno tras turno. También necesita un proveedor que respalde el equipo mucho después de la instalación. Ambos factores protegen su inversión y su cronograma de producción.
Priorizar la precisión del control y la trazabilidad de los datos.
El sistema de control actúa como el cerebro de su soldadora de tuberías de HDPE. Un sistema básico requiere que el operador lea gráficos y configure los parámetros manualmente. Un sistema sofisticado calcula todo automáticamente. Usted ingresa el diámetro de la tubería, el valor SDR y el tipo de material. La máquina determina entonces el tiempo de calentamiento, la presión de fusión y la duración de enfriamiento correctos. Esta automatización elimina las conjeturas y reduce el riesgo de errores humanos en piezas de gran diámetro.
Las normas internacionales como la DVS 2207 proporcionan el marco de referencia para estos cálculos. La siguiente tabla muestra los parámetros críticos que sus controles deben gestionar automáticamente:
Especificación / Método de cálculo | |
|---|---|
Temperatura del calentador (placa del espejo) | 200–220 °C para PE; utilice el extremo superior para paredes delgadas y el inferior para paredes gruesas. Verifique con un pirómetro sobre la superficie de la placa. |
Presión de fusión (interfacial) | 0.15 N/mm² (práctica de baja presión DVS). |
presión de arrastre | Medido por configuración; presión manométrica necesaria para mover el carro/tubo sin resistencia. Se suma a la presión de fusión calculada. |
Cálculo de la presión manométrica total | Presión manométrica total = (presión interfacial × área anular de la tubería ÷ área total del pistón) + presión de arrastre. |
Tiempo de remojo en calor | Determinado por el espesor de la pared (por ejemplo, 45 s para 2.0–4.5 mm; 500–700 s para 50.0–70.0 mm). Regla general: ~10 s por mm de pared. |
Tiempo de transición (tiempo de espera) | Debe minimizarse; varía de 5 s (pared delgada) a 25 s (pared gruesa) por tabla DVS. |
Tiempo de acumulación | Tiempo necesario para alcanzar la presión de fusión; varía de 5 s (pared delgada) a 35 s (pared gruesa). |
Tiempo de enfriamiento (bajo presión) | Los tiempos varían desde 6 minutos (pared delgada) hasta 80 minutos (pared gruesa). Como regla general: aproximadamente 1.2 minutos por milímetro de pared. |
Su máquina de fabricación de accesorios de HDPE debe realizar estos cálculos sin intervención del operario. Esta precisión afecta directamente a la resistencia de la soldadura. Durante la fase de enfriamiento, la junta debe mantenerse bajo presión constante para forzar la difusión molecular y contrarrestar la contracción natural del material. Si la presión cae demasiado pronto, se forma una "piel fría" en la interfaz. Esta barrera interrumpe la unión estructural y deja huecos internos. Estos defectos comprometen la resistencia a la tracción de la soldadura, ya que el material no puede formar una matriz molecular unificada. Cuando la presión se mantiene correcta durante todo el enfriamiento, la resistencia a la tracción de la soldadura resultante iguala o supera la de la tubería original. El control preciso de la presión es un factor determinante de la calidad final de la soldadura.
La trazabilidad de los datos es tan importante como el control en tiempo real. Busque funciones de exportación e impresión de datos USB en su soldadora de tuberías de HDPE. Estas funciones le permiten guardar los registros de soldadura de cada junta. Las auditorías de proyectos suelen requerir pruebas de que cada soldadura cumple con los parámetros especificados. Una máquina que registra y exporta estos datos le ahorra a su equipo horas de papeleo. Además, proporciona un registro claro en caso de que una soldadura no supere la inspección.
Verificación del servicio posventa y la disponibilidad de repuestos.
Su soldadora de tuberías de HDPE representa una importante inversión de capital. Una máquina que permanece inactiva durante semanas esperando una pieza de repuesto anula cualquier ahorro inicial. Antes de firmar un contrato de compra, investigue la red de servicio del fabricante. Pregunte sobre los tiempos de respuesta para las llamadas de soporte técnico. Averigüe dónde se encuentran sus técnicos de servicio y si ofrecen reparaciones a domicilio.
Las piezas de repuesto críticas merecen especial atención. Las placas calefactoras y los sellos hidráulicos se desgastan con el uso normal. Consulte con el proveedor sobre su inventario de estos componentes. Un fabricante de confianza mantiene estas piezas en stock y puede enviarlas rápidamente. Algunos proveedores ofrecen programas de capacitación integrales para sus operarios. Esta capacitación garantiza que su equipo sepa utilizar correctamente las máquinas de soldadura de tuberías de HDPE totalmente automáticas desde el primer día. Además, reduce el riesgo de errores del operario que dañen el equipo.
Considere el historial del proveedor con otras fábricas. Solicite referencias de empresas que realicen operaciones de fabricación similares. Póngase en contacto con esas referencias y pregúnteles sobre su experiencia con el equipo y el soporte del proveedor. Esta investigación lleva tiempo, pero vale la pena cuando necesite ayuda durante una producción crítica.
La calidad de fabricación de su máquina también influye en los costos de mantenimiento a largo plazo. Un bastidor robusto y componentes hidráulicos de calidad duran más y requieren menos reparaciones. Al comparar presupuestos, pregunte por el origen de las piezas clave. Los equipos de soldadura de calidad utilizan componentes fiables y fáciles de conseguir. Su sistema de soldadura de tuberías de HDPE debe cumplir con los requisitos actuales de su proyecto y permitir el crecimiento futuro. Como referencia, los proveedores industriales, como los que ofrecen la máquina de soldadura de fabricación de 450-1600 mm, suelen proporcionar capacitación integral y soporte local. Esta versatilidad en la capacidad del proveedor le ayuda a mantener la continuidad de la producción.
Elegir la máquina adecuada para la fabricación de accesorios de HDPE sigue un proceso claro. Empiece por sus necesidades de producción. Analice los tipos de piezas y el rango de diámetros. Calcule su volumen semanal de soldadura. Compare los tipos de máquinas. Decida entre sistemas semiautomáticos y totalmente automáticos. Adapte la rigidez de la máquina a los tamaños de sus tuberías. Evalúe la precisión del control y el soporte del proveedor . Verifique la disponibilidad de repuestos.
Cree una hoja de especificaciones detallada. Incluya el rango de diámetro, la complejidad de la pieza, el nivel de automatización y los requisitos de trazabilidad de datos. Utilice este documento al solicitar presupuestos a varios proveedores.
El equipo adecuado para soldar tuberías de HDPE prepara su fábrica para futuros proyectos de gran diámetro. Obtendrá precisión y calidad que cumplen con los estrictos requisitos del proyecto. Contacte con expertos del sector para obtener asesoramiento personalizado sobre la configuración de su soldadora de tuberías de HDPE. Explore opciones como la máquina de soldadura para fabricación de tuberías de 450-1600 mm para comenzar su evaluación.
Preguntas Frecuentes
¿Cuánta capacitación requiere un operador para una soldadora automatizada de tuberías de HDPE?
Las máquinas automatizadas facilitan enormemente el aprendizaje. El operario solo tiene que introducir el diámetro de la tubería, el SDR y el tipo de material. La máquina ajusta automáticamente el tiempo de calentamiento, la presión y la duración del enfriamiento. La formación básica incluye cómo cambiar las abrazaderas y exportar los datos. La mayoría de los operarios se sienten cómodos tras una semana de práctica guiada.
¿Qué mantenimiento necesita una máquina de soldadura para fabricación?
Limpie la placa calefactora diariamente para evitar la acumulación de plástico. Verifique los niveles de fluido hidráulico una vez por semana. Revise el revestimiento de teflón en busca de rayones antes de cada turno. Cambie las cuchillas de la fresadora cuando se desafilen. Realice una revisión de sellos y mangueras cada tres meses. Un buen mantenimiento prolongará considerablemente la vida útil de su equipo de soldadura de tuberías de HDPE.
¿Puede una sola máquina manejar tanto uniones de tuberías rectas como accesorios complejos?
Sí. El diseño modular de las abrazaderas permite cambiar rápidamente entre diferentes tamaños de tubería y tipos de conexiones. Se puede pasar de una junta recta a un codo o una T ajustando las abrazaderas especiales. Esta flexibilidad en la fabricación de piezas significa que una sola máquina puede realizar muchos trabajos diferentes sin necesidad de adquirir equipo adicional.
¿Cómo afecta la rigidez de la máquina a la calidad de la soldadura en diámetros grandes?
Un bastidor rígido evita la flexión bajo presión hidráulica. La flexión provoca que los extremos de las tuberías se desalineen. Una mala alineación genera soldaduras débiles que no superan las pruebas. Los bastidores de acero de alta resistencia mantienen los extremos alineados durante todo el ciclo de soldadura. Esta rigidez determina directamente la calidad de la soldadura final en tuberías de 1600 mm.
¿Qué registros de datos debe proporcionar el sistema de control para las auditorías del proyecto?
Su soldadora de tuberías de HDPE debe registrar cada ajuste de soldadura automáticamente. Busque funciones de exportación USB e impresión integrada. Los registros deben mostrar la temperatura de calentamiento, la presión de fusión y el tiempo de enfriamiento para cada junta. Estos documentos demuestran que siguió las normas DVS 2207 o ISO 21307 durante las inspecciones del cliente.