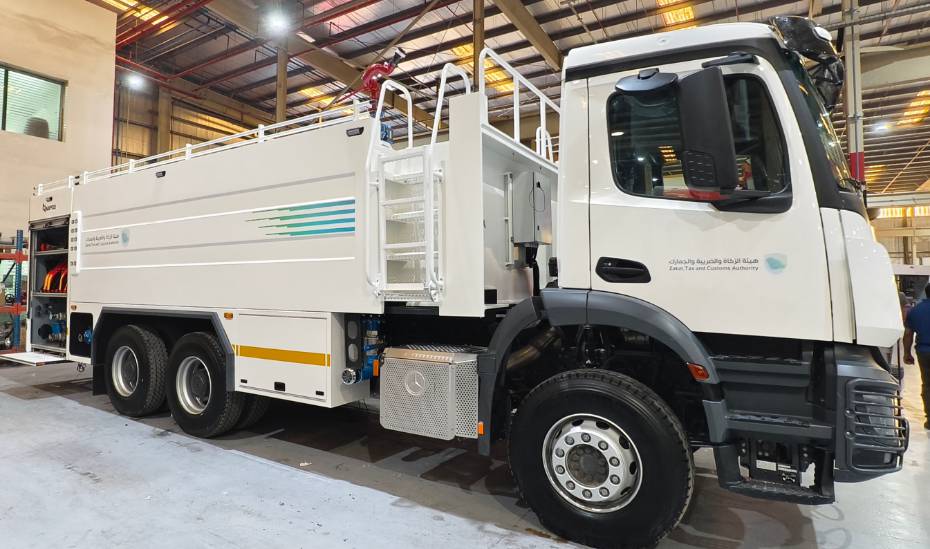
1. Descripción general del proyecto: Fabricación de tanques de agua fiables para camiones de bomberos
Los depósitos de agua de los camiones de bomberos deben soportar las vibraciones del vehículo, las aceleraciones y frenadas repetidas, el movimiento del agua y las condiciones climáticas cambiantes. Para los fabricantes, el reto no consiste simplemente en fabricar un contenedor, sino en producir un depósito con juntas soldadas fiables, dimensiones precisas y un sellado eficaz.
En el proyecto NAFFCO en los Emiratos Árabes Unidos, las dimensiones especificadas para el tanque de agua del camión de bomberos son 7 × 1.6 × 2 m (largo × ancho × alto), con polipropileno (PP) como material seleccionado. El cliente actualmente utiliza láminas de PP de Röchling, con un tamaño de lámina de 1600 × 5000 × 12 mm.
Para un tanque de este tamaño, cada etapa de fabricación es importante. La selección de materiales determina la compatibilidad de la fabricación; el corte y el mecanizado afectan el ajuste de los paneles; la soldadura determina la integridad de las juntas; y la inspección final verifica si el tanque terminado cumple con los requisitos del proyecto.
MM-TECH proporciona equipos de procesamiento y soldadura de láminas de plástico para respaldar este flujo de trabajo, ayudando a los fabricantes a coordinar las operaciones individuales en un proceso de producción más consistente.
2. Selección de materias primas y láminas de PP
El proceso de fabricación comienza con la selección de un material termoplástico que cumpla con los requisitos estructurales y operativos del tanque.
El PP se utiliza ampliamente en la fabricación industrial de plásticos debido a su resistencia química, su peso relativamente bajo y su idoneidad para la soldadura cuando el tipo de material y el proceso son compatibles.
Para los depósitos de agua de los camiones de bomberos, el grado seleccionado debe cumplir con los requisitos del proyecto en cuanto a rigidez, resistencia al impacto, temperatura de funcionamiento y exposición a la intemperie. Las láminas de PP de Röchling proporcionan la referencia de material especificada para la aplicación NAFFCO. Antes de la producción, los fabricantes deben verificar el grado, el espesor, las dimensiones, el estado de la superficie y la compatibilidad de la lámina con el procedimiento de soldadura previsto. Establecer los requisitos del material desde el principio proporciona una base más sólida para todo el proceso de fabricación.
3. Procesamiento de láminas: Corte preciso y Maquinado
Tras la aprobación de los materiales, la siguiente etapa consiste en la preparación de los paneles del tanque, el fondo, la tapa, los deflectores internos y los componentes de refuerzo.
En el caso de un tanque de 7 metros de longitud, un corte impreciso o una mala preparación de los bordes pueden generar huecos en el montaje y dificultar la soldadura. Estos problemas pueden aumentar la necesidad de ajustes manuales, prolongar el tiempo de producción y afectar la uniformidad de la estructura final.
Las principales operaciones de procesamiento incluyen el corte de láminas según las dimensiones del plano, la preparación de los bordes de soldadura, el mecanizado de aberturas y la producción de deflectores y componentes de refuerzo posicionados con precisión.
La sierra de láminas automática MM-TECH SWT-XL5000 permite el corte automático de láminas de plástico, lo que ayuda a los fabricantes a establecer operaciones de corte repetibles. Para contornos y aberturas más complejos, la fresadora CNC SWT-YF2040 , con un área de trabajo de 2000 × 4000 × 600 mm, permite el mecanizado CNC de láminas de plástico.
El objetivo es lograr dimensiones precisas y una preparación uniforme de los bordes antes del ensamblaje. Una mejor preparación reduce los problemas de ajuste evitables y crea las condiciones adecuadas para la soldadura posterior.
4. Montaje y soldadura del tanque
La fabricación de un tanque de agua de PP para camiones de bomberos implica tres etapas clave de soldadura: ensamblaje y conformado del cuerpo del tanque, ensamblaje y soldadura de los deflectores, y soldadura de la tapa superior y los accesorios. Cada etapa requiere una alineación precisa, métodos de soldadura adecuados y un control constante de la calidad de la soldadura para lograr la geometría y el sellado requeridos del tanque.
4.1 Ensamblaje y conformado del cuerpo del tanque
El cuerpo del tanque se forma uniendo láminas de PP según los planos aprobados. El cuerpo principal se ensambla soldando conexiones horizontales de las láminas y juntas de esquina de 90 grados.
Durante la soldadura manual, la soldadora de extrusión Weldy EX3 Plus ofrece velocidad de extrusión ajustable, mientras que las soldadoras de aire caliente CX1600S BL y CX2000 BL son opciones compatibles para tareas de soldadura por aire caliente. Para soldadura automática, la máquina de soldadura por fusión a tope de chapa SWT-PH7000 admite soldadura horizontal, soldadura circular y unión vertical a 90 grados. El proceso adecuado depende de la geometría de la unión, la compatibilidad del material y los requisitos de producción.
4.2 Montaje y soldadura de los deflectores
Dentro del tanque se instalan deflectores para controlar el movimiento del agua durante la aceleración, el frenado y los giros del vehículo. Su posición y dimensiones deben ajustarse a los planos del tanque, ya que una colocación incorrecta puede afectar la distribución interna prevista y la gestión del flujo de agua.
Tras cortar y preparar las placas deflectoras, los componentes se colocan dentro del tanque y se comprueba su alineación antes de soldarlos. En el proceso NAFFCO, la estructura interna se suelda manualmente con soldadoras de extrusión y pistolas de aire caliente. Este trabajo requiere un manejo cuidadoso, ya que las juntas internas pueden ser de difícil acceso y el espacio de trabajo disponible se reduce a medida que avanza el montaje.
Los modelos Weldy EX3 Plus , CX1600S BL y CX2000 BL permiten realizar operaciones de soldadura manual adecuadas. Cuando el volumen de producción, la geometría del tanque y la accesibilidad de las juntas justifican la mecanización, la máquina de brazo mecánico MAW7000 está diseñada para soldar juntas internas y externas de tanques a lo largo de los ejes X, Y y Z.
Antes de cerrar el tanque, se deben inspeccionar la posición de los deflectores y las soldaduras accesibles. Revisar la estructura interna en esta etapa facilita la identificación y corrección de defectos antes de que la tapa superior obstruya el acceso.
4.3 Soldadura de la tapa superior y los accesorios
Una vez completados e inspeccionados el cuerpo del tanque y los deflectores internos, se coloca y suelda la tapa superior para cerrarlo. Una correcta alineación es fundamental para mantener las dimensiones previstas y evitar huecos o juntas irregulares. La soldadura debe seguir el procedimiento especificado, prestando especial atención a la continuidad alrededor del perímetro de la tapa y a la calidad de las juntas en las esquinas y transiciones.
La SWT-PH7000 puede ser adecuada para configuraciones compatibles de soldadura de chapa horizontal o vertical, mientras que la SWT-ZW7000 admite operaciones de soldadura por flexión aplicables cuando el diseño incluye secciones angulares. También se puede utilizar la soldadura por extrusión manual para las conexiones horizontales y de 90 grados especificadas.
Una vez asegurada la tapa, se sueldan en su posición los accesorios necesarios, incluyendo entradas, salidas, desagües, ventilaciones y demás conexiones diseñadas. Cada abertura y accesorio debe ubicarse con precisión, prepararse adecuadamente y soldarse para garantizar una conexión sólida sin comprometer la estructura del tanque.
Para aplicaciones compatibles de unión de tuberías a bridas, la máquina de soldadura de bridas SWT- FS250 admite un rango de diámetros de soldadura de 140 a 250 mm. La máquina de soldadura por fusión infrarroja IRW-250 , con un rango de 110 a 250 mm, puede considerarse para aplicaciones de soldadura por fusión adecuadas donde se desee un cordón de soldadura más fino, una mejor apariencia y una mayor calidad de soldadura.
Cuando una brida se conecta a una tubería metálica, se debe instalar una junta de brida de EPDM adecuada entre las superficies de contacto. La cortadora de juntas de goma CNC SWT - JD2015 corta automáticamente las juntas de brida de EPDM para facilitar su preparación. La correcta selección, alineación e instalación de la junta son esenciales para lograr el sellado deseado.
5Inspección del tanque terminado y control de calidad
Una vez soldados los paneles, la estructura interna, la tapa y los accesorios, el tanque debe someterse a una inspección final antes de su entrega.
Las actividades de inspección clave incluyen:
Inspección dimensional: Verifique las dimensiones generales del tanque y las interfaces de montaje comparándolas con los planos aprobados.
Inspección de soldaduras: Compruebe si hay defectos visibles en las costuras horizontales accesibles, las esquinas de 90 grados, las juntas internas y las conexiones de los accesorios.
Prueba de fugas: Realice la prueba de llenado de agua especificada u otra prueba de fugas aprobada.
Verificación de la conexión: Compruebe la posición y el montaje de las entradas, salidas, desagües, ventilaciones y bridas.
Documentación final: Registrar los resultados de la inspección en función de los criterios de aceptación del proyecto.
Un tanque confiable depende de algo más que solo herramientas de soldadura. La selección correcta de materiales, un diseño estructural sólido, un refuerzo adecuado, procedimientos de soldadura calificados, una instalación precisa de juntas y un control de calidad sistemático contribuyen al producto final.
En el caso de los depósitos fabricados mediante soldadura manual, la preparación y la inspección constantes son especialmente importantes para mantener resultados repetibles.
6Valor de la aplicación y soluciones de equipos MM-TECH
Los depósitos de agua de plástico fabricados con materiales termoplásticos adecuados pueden utilizarse en camiones de bomberos municipales, vehículos industriales de extinción de incendios y vehículos especializados de respuesta a emergencias, siempre que cumplan con el diseño y los requisitos aplicables.
La fabricación de un gran tanque de agua de PP para un camión de bomberos requiere más que solo equipos de soldadura. Los fabricantes necesitan soluciones integrales para el corte, mecanizado, doblado y soldadura de juntas de láminas, la fabricación de la estructura interna y el sellado de bridas. MM-TECH ofrece una gama de máquinas de procesamiento y soldadura de láminas de plástico para las diferentes etapas de la producción de tanques.
6.1 Corte de chapa y mecanizado CNC
La preparación precisa de las láminas es fundamental para la fabricación fiable de tanques. Las dimensiones inconsistentes, los bordes ásperos y las aberturas imprecisas pueden complicar el ensamblaje y aumentar el tiempo necesario para la preparación de las juntas.
Sierra automática para láminas – SWT-XL5000: Corta automáticamente láminas de plástico, lo que facilita una preparación eficiente del material antes del montaje.
Fresadora CNC – SWT-YF2040: Con un área de trabajo de 2000 × 4000 × 600 mm, esta máquina está diseñada para el mecanizado CNC de láminas de plástico, incluyendo las operaciones de corte y conformado requeridas por el diseño de producción.
Estas máquinas pueden ayudar a los fabricantes a mejorar la eficiencia de la preparación y a mantener dimensiones uniformes en los distintos componentes del tanque.
6.2 Doblado de chapas y soldadura de juntas
La fabricación de tanques implica uniones horizontales, esquinas verticales y, cuando el diseño lo requiere, secciones curvas o dobladas. Seleccionar un método de soldadura adecuado y mantener una alineación precisa son esenciales para producir un tanque con la geometría requerida.
Máquina de soldadura por fusión a tope de chapa – SWT-PH7000: Admite soldadura horizontal, soldadura circular y unión vertical a 90°. Ofrece opciones de configuración para diferentes requisitos de unión de chapa. Admite soldadura de PP de acuerdo con la norma DVS 2207-11, con una temperatura de la herramienta calentada de 220 °C, en consonancia con el rango especificado en la norma DVS 2207-11.[1]
Máquina de soldadura y doblado de chapa – SWT-ZW7000: Admite soldadura por doblado de 0° a 95° en las configuraciones aplicables, lo que ayuda a integrar las operaciones de doblado y soldadura cuando el diseño del tanque requiere secciones angulares.
6.3 Extrusión y soldadura por aire caliente
La soldadura manual sigue siendo importante en la fabricación de grandes tanques, especialmente para estructuras internas, áreas de acceso restringido y uniones que requieren un control preciso por parte del operario. El equipo de soldadura debe ser adecuado para el material, el diseño de la unión y el procedimiento de soldadura.
Soldadora de extrusión – Weldy EX3 Plus: Su velocidad de extrusión se puede ajustar para adaptarse a diferentes requisitos de soldadura y condiciones de funcionamiento.
Soldadora de aire caliente – CX1600S BL: Permite realizar operaciones de soldadura por aire caliente durante la fabricación y el ensamblaje de plásticos.
Soldadora de aire caliente – CX2000 BL: Con un diseño dividido, ofrece una solución de soldadura más flexible para tareas de fabricación específicas.
En el proceso de fabricación de NAFFCO, las estructuras internas de los tanques se ensamblaban y soldaban manualmente mediante soldadoras de extrusión y pistolas de aire caliente. La selección adecuada del equipo, la preparación de las juntas, la técnica del operario y la inspección son fundamentales para lograr una calidad de soldadura uniforme.
6.4 Soldadura especializada para juntas de tanques
Para los fabricantes con requisitos de producción adecuados, MM-TECH también ofrece equipos de soldadura especializados para configuraciones de unión específicas.
Máquina de soldadura por fusión infrarroja IRW-250: Ofrece un rango de soldadura de 110 a 250 mm. Entre sus ventajas destacan un cordón de soldadura más fino, una mejor apariencia y una mayor calidad de soldadura. Su idoneidad depende de la geometría del componente, el material y los requisitos del proceso aplicable.
Máquina de brazo mecánico – MAW7000: Con unas dimensiones de 7000 × 3000 × 2000 mm, está diseñada para soldar juntas internas y externas de depósitos de agua a lo largo de los ejes X, Y y Z. Esta configuración puede considerarse para la producción que requiere acceso mecanizado a múltiples posiciones de las juntas.
Máquina de soldadura de bridas SWT - FS250: Permite soldar tuberías con bridas en el rango de diámetros de 140 a 250 mm. Antes de seleccionarla, se debe confirmar la compatibilidad del material y la configuración de la junta.
Estas máquinas satisfacen necesidades de producción especializadas. La elección adecuada depende de las dimensiones del tanque, la accesibilidad de las juntas, la producción requerida, la compatibilidad de los materiales y el procedimiento de soldadura del fabricante.
6.5 Corte de juntas de EPDM y sellado de bridas
Las conexiones del tanque deben considerarse junto con las soldaduras principales del tanque. Cuando una brida se conecta a una tubería metálica, se requiere una junta de brida de EPDM adecuada entre las superficies de la brida para proporcionar el sellado necesario.
Cortadora de juntas de goma CNC – SWT-JD2015: Corta automáticamente juntas de brida de EPDM, lo que ayuda a preparar los componentes de las juntas de forma uniforme para las conexiones de brida.
El corte preciso de la junta, la correcta instalación, la alineación adecuada de la brida y el apriete correcto son factores cruciales para el sellado del conjunto final. La selección de la junta también debe verificarse en función del fluido de servicio, la temperatura y las condiciones de funcionamiento.
6.6 Un enfoque integrado para la fabricación de tanques
La gama de equipos de MM-TECH abarca varias etapas clave de la producción de tanques de plástico: desde el corte automático de láminas y el mecanizado CNC hasta el doblado, la soldadura de láminas, la soldadura por extrusión, la soldadura por aire caliente, la soldadura de juntas especializadas y la preparación de juntas. En lugar de considerar que cada máquina es necesaria para cada proyecto, los fabricantes pueden seleccionar una combinación en función del diseño del tanque, el espesor de la lámina, la geometría de la junta, el volumen de producción y los requisitos de calidad.
Para proyectos como el tanque de agua del camión de bomberos NAFFCO, el primer paso es confirmar las especificaciones finales de la lámina de PP, los planos del tanque, los detalles de las juntas y los requisitos de sellado. A continuación, se puede adaptar la configuración del equipo al proceso de fabricación requerido.
¿Está planificando una línea de producción de tanques de agua de plástico para camiones de bomberos?
Contacte con MM-TECH para hablar sobre las dimensiones de su tanque, las especificaciones de la lámina de PP, los requisitos de soldadura manual, las conexiones de brida y sus objetivos de producción. MM-TECH puede ayudarle a evaluar las configuraciones de equipo más adecuadas para lograr un proceso de fabricación de tanques de plástico más organizado y uniforme.
Referencias
[1]DVS 2207-11, Soldadura de materiales termoplásticos. Soldadura con elementos calefactores de tuberías, piezas de tuberías y paneles de PP , Deutscher Verband für Schweißen und verwandte Verfahren eV (DVS).