Conocimiento de fusión
Características de las tuberías de HDPE
Las tuberías y accesorios de polietileno de alta densidad (HDPE) son cada vez más populares entre ingenieros, contratistas y clientes para aplicaciones en los sectores municipal, industrial, energético y muchos otros. Como termoplástico, el HDPE se puede fundir y remodelar. Es conocido por su robustez, flexibilidad, durabilidad y excelente resistencia a los productos químicos y al agrietamiento por tensión ambiental, lo que lo hace adecuado para usos diversos y exigentes.
El uso de la tecnología de conexión termofusible crea una unión de fusión fuerte que es comparable a la resistencia de la tubería misma, eliminando posibles puntos de fuga y permitiendo un funcionamiento sin fugas a largo plazo prácticamente sin mantenimiento.
Resistente a una amplia gama de productos químicos, como gas de sulfuro de hidrógeno, sales, álcalis, la mayoría de los ácidos y solventes orgánicos comunes, es estable en el rango de pH de 2 a 12 y no se oxida, corroe ni degrada, lo que lo hace adecuado para una amplia gama de aplicaciones industriales, mineras y al aire libre.
Más duradero y flexible que otros materiales de tubería frágiles (por ejemplo, PVC, hierro dúctil), con un radio de curvatura de hasta 20 veces el diámetro de la tubería, puede adaptarse a trayectorias de instalación imperfectas y es resistente al impacto y a la fatiga, lo que le permite soportar altos caudales y fluctuaciones de presión.
Resiste temperaturas ambiente y de fluidos de -40 °F a 140 °F, con resistencia a largo plazo a 140 °F y resistencia temporal a temperaturas de hasta 180 °F, y puede soportar ciclos repetidos de congelación y descongelación sin sufrir daños.
Ligero, aproximadamente un octavo del peso del acero, lo que hace que sea más fácil de manipular, transportar e instalar; se puede instalar utilizando técnicas sin zanja, lo que reduce las alteraciones al medio ambiente circundante y la cantidad de reparaciones de la construcción; las longitudes de corte largas y las velocidades de instalación rápidas dan como resultado bajos costos generales del proyecto, bajos costos de mantenimiento y una vida útil de hasta 100 años.
La tubería de HDPE tiene alta resistencia a la tracción; bajo coeficiente de fricción para lograr un caudal muy alto, superficie lisa para aumentar el flujo, reducir la resistencia y la turbulencia, mejorar la eficiencia de bombeo y reducir los costos de bombeo.
Aplicaciones de HDPE
Tuberías de agua y drenaje
Recolección de petróleo y gas
Transmisión de gas natural
Minería e industria
Tuberías de aguas residuales
Calefacción y refrigeración geotérmica
Proceso de soldadura por fusión a tope

Tubería fija de HDPE
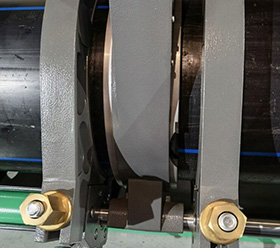
Corte de tuberías de HDPE para garantizar uniones a tope lisas
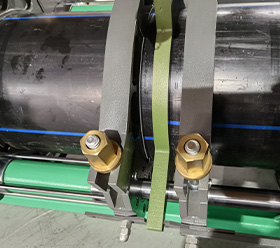
Tubería de HDPE para calefacción
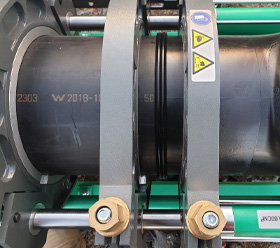
Unión a tope de tuberías de HDPE a una presión predeterminada
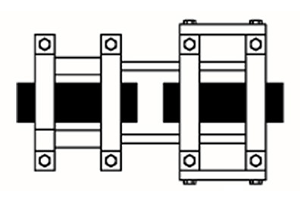
Tipo de soldadura
Nuevos Productos
Nuestros servicios abarcan desde consultas profesionales de preventa hasta soporte posventa personalizado, y desde asesoramiento sobre la puesta en marcha del producto hasta un manejo eficiente de las devoluciones, lo que garantiza una experiencia fluida y de alta calidad para los clientes en cada etapa de la interacción con nosotros.
COMO CALCULAR
Para lograr una adecuada fusión de las tuberías termoplásticas y garantizar la calidad de la soldadura, los operadores deben determinar la presión y el tiempo de fusión adecuados de acuerdo con los estándares de soldadura especificados por el proyecto.
Puede contactar con nuestro equipo de ventas para obtener la tabla de soldadura para las máquinas de fusión a tope MM-Tech. Actualmente, estamos desarrollando la calculadora de presión de fusión MM-Tech. Mientras tanto, también puede usar otras aplicaciones de cálculo de presión de fusión para calcular la presión y el tiempo necesarios.
Esta página describe un método manual para calcular la presión y el tiempo de fusión. Tomaremos como ejemplo la norma ISO21307:2017 para ilustrar el proceso.
EJEMPLO
Norma: ISO21307:2017 Presión baja simple
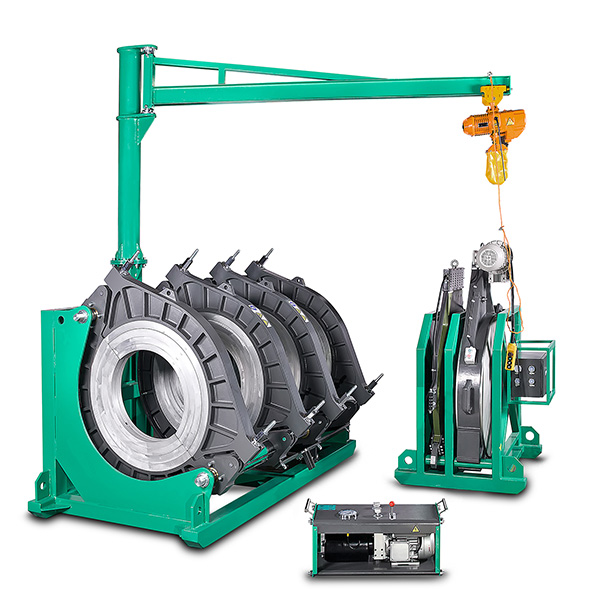
Máquina: Máquina de fusión a tope MM-Tech SWT-V315
Tubería: OD315, SDR17
Paso 1
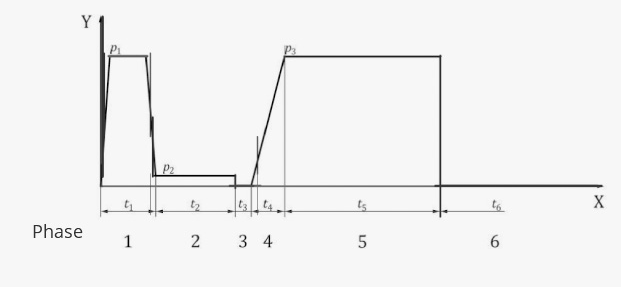
Consulte la siguiente ilustración para ver un ciclo único de unión por fusión a baja presión.
Clave
Tiempo X
Presión Y
Presión de elevación de perlas P 1
Presión de remojo de calor P 2
Presión de unión por fusión P 3
t 1 tiempo de llenado de cuentas
t 2 tiempo de remojo en calor
Tiempo de extracción de la placa del calentador t 3
t 4 tiempo para lograr la presión de unión por fusión
t 5 tiempo de enfriamiento en la máquina bajo presión
t 6 tiempo de enfriamiento fuera de la máquina
Paso 2
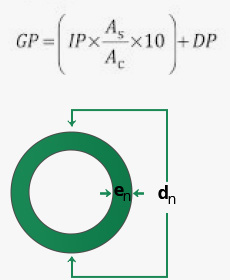
Consulte la fórmula para el cálculo de la presión manométrica.
Donde
GP es la presión manométrica (bar);
IP es la presión interfacial (MPa);
AC es el área efectiva total del pistón, proporcionada por el fabricante de la máquina de fusión a tope (mm2).
AS es el área de superficie interfacial (mm2)
DP es la presión de arrastre
Nota: La presión interfacial es la cantidad de fuerza por unidad de área de tubería necesaria para fusionar a tope los extremos de la tubería o del accesorio.
Paso 3
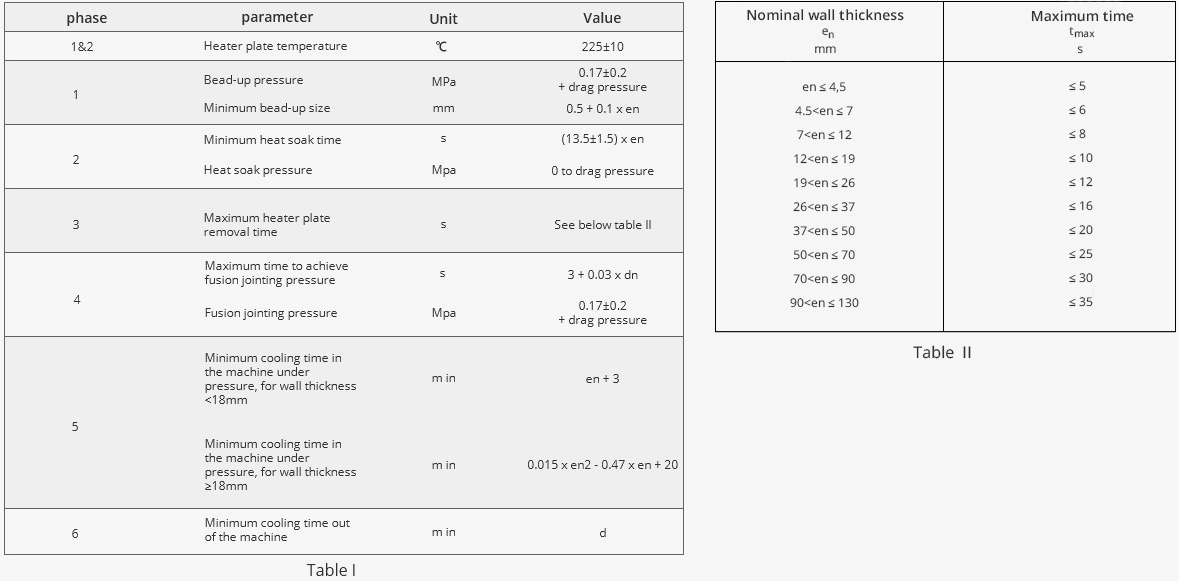
Consulte las tablas a continuación para conocer las fases, los parámetros y los valores para el procedimiento de unión por fusión a baja presión simple.
Nota:
1.(en + 3) Este es el tiempo de enfriamiento de la junta a tope cuando aún está en la máquina y bajo presión. El tiempo de enfriamiento puede acortarse y debe prolongarse dependiendo de la temperatura ambiente (aproximadamente un 1 % por 1 °C).
2.(d) Puede ser recomendable dejar que la máquina se enfríe durante un tiempo antes de manipularla bruscamente.
Paso 4
Ahora, utilizando toda la información y la fórmula anteriores, calcularemos todos los valores por máximo.
e n = d n / SDR = 315 mm / 17 = 18.52 mm
P 1 = P3 0.19 x {π x (d n -e n ) xe n }÷2000 x 10} + 5 (por ejemplo) = 21 bar
P 2 DP = 5 bar
t 1 = tamaño de la cuenta 0.5 + 0.1 x 18.52 mm = 2.3 mm
t 2 (13.5 ± 1.5) x 18.52 = 278 s
t 3 10 s
t 4 3 + 0.03 x 315 = 12.5 s
t 5 0.015 x 18.52 2 – 0.47 x 18.52 + 20 = 16 min
t 6 d