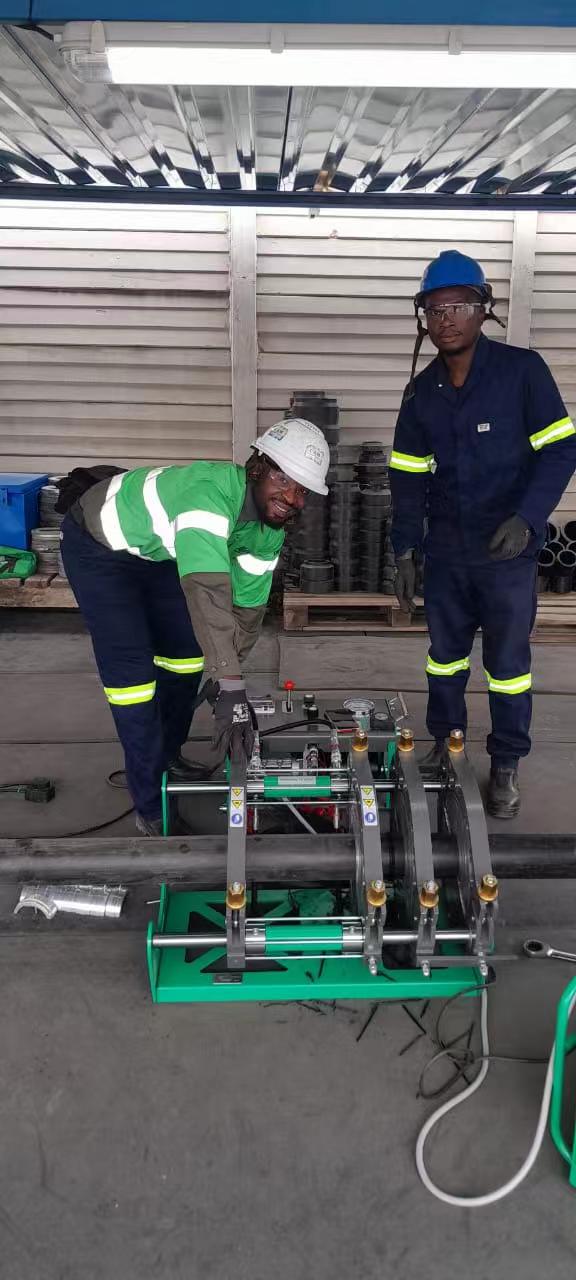
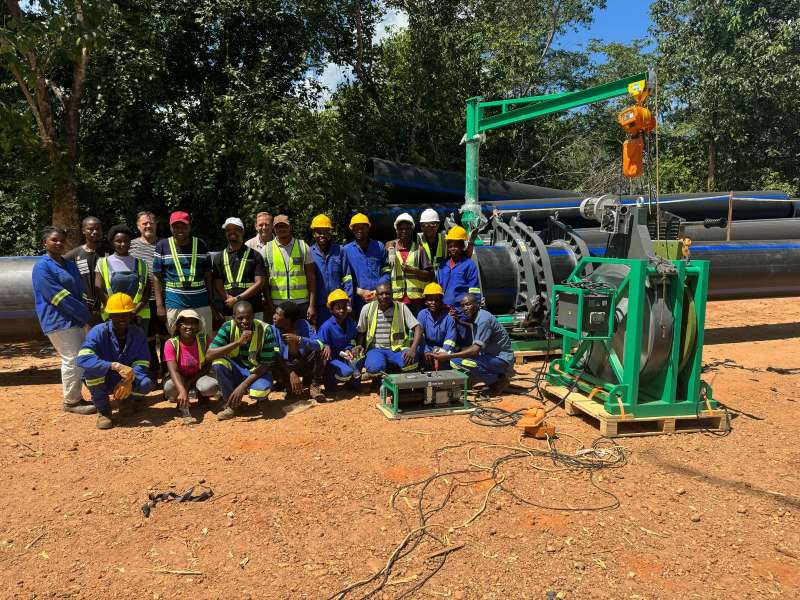
En las zonas cálidas y secas de Sudáfrica, los trabajadores transportan pesadas piezas de tubería de HDPE por caminos de tierra, enfrentándose a tormentas de polvo y calor extremo. Cada junta de tubería debe durar muchos años bajo alta presión, pero una soldadura defectuosa puede arruinar todo un sistema de agua o gas. ¿Cómo pueden los trabajadores garantizar la resistencia de las soldaduras en condiciones tan adversas? La soldadora hidráulica de fusión a tope SWT-V1000/630H ofrece la solución perfecta. Esta potente máquina transforma trabajos de alto riesgo en resultados fiables con presión precisa y calor uniforme, incluso en las peores condiciones climáticas. Realiza juntas sin fugas que cumplen con los estándares internacionales, convirtiendo proyectos complejos en tareas cotidianas.
Puntos Clave
El SWT-V1000/630H utiliza una robusta estructura de acero para mantener las tuberías pesadas alineadas en terrenos irregulares. Esto evita soldaduras débiles causadas por estructuras dobladas.
La placa calefactora distribuye el calor de manera uniforme por todo el extremo del tubo. Esto garantiza que las paredes gruesas se derritan por completo sin quemar los bordes.
La máquina cuenta con un registrador de datos que guarda cada detalle de la soldadura. Estos registros demuestran la calidad y cumplen con los estándares internacionales.
Esta soldadora ayuda a ahorrar dinero al evitar soldaduras defectuosas. Los proyectos se mantienen dentro del plazo previsto y las tuberías duran muchos años sin fugas.
Desafíos de los oleoductos en Sudáfrica
Terreno extremo y duras condiciones de campo.
Las rutas de los oleoductos de Sudáfrica atraviesan algunos de los terrenos más difíciles del continente. Los trabajadores mueven enormes tramos de tubería de HDPE por caminos de tierra, colinas rocosas y lechos de ríos secos donde el polvo llena el aire. Cada tramo de tubería de 900 mm pesa varias toneladas, y colocar estas grandes secciones en su lugar genera una fuerte fricción con el suelo. Esta fuerza de tracción puede torcer las estructuras de las máquinas más ligeras, desalineando los extremos de las tuberías antes de que comience la soldadura. Los trabajadores deben lidiar con la gravedad, el terreno accidentado y el movimiento del suelo en cada junta.
El calor dificulta las cosas. Los trabajadores expuestos a temperaturas de entre +35 °C y +40 °C se enfrentan a un gran problema: controlar el tiempo de enfriamiento de cada junta de soldadura. La siguiente tabla muestra cómo los cambios de temperatura afectan la resistencia de la soldadura:
Efecto de la temperatura ambiente en la velocidad de enfriamiento | Detalles |
|---|---|
Ajuste cuantitativo | Para temperaturas del aire entre -5 °C y +40 °C, el factor de corrección del tiempo de fusión/enfriamiento es del 0.5 % al 1 % por grado Celsius a partir de un punto de partida de 20 °C. |
Impacto cualitativo | Las altas temperaturas del aire (cercanas a los +40 °C) ralentizan la liberación de calor, lo que crea una mayor diferencia entre la temperatura del núcleo y la de la perla exterior; el clima muy frío o ventoso enfría rápidamente la perla exterior mientras que el núcleo permanece caliente, lo que provoca tensiones. |
Consecuencia operacional | Se necesitan protectores contra el viento y puede que sea necesario prolongar el tiempo de enfriamiento para que el núcleo de la pared interior se estabilice antes de soltar la abrazadera. |
En las obras al aire libre, es necesario instalar paravientos. Sin ellos, el polvo se acumula en las superficies calientes y el flujo de aire irregular provoca diferencias de temperatura en la superficie de la junta. Estas condiciones requieren una máquina con una gran fuerza de sujeción y una presión hidráulica constante para compensar la fricción con el suelo y mantener una alineación perfecta.
Estándares exigentes para la integridad en condiciones de alta presión
Las tuberías de paredes gruesas con clasificación SDR11 presentan sus propios problemas de ingeniería. Una tubería de 900 mm de diámetro exterior y 81.7 mm de espesor de pared requiere una penetración de calor profunda y uniforme en toda la superficie de la junta. La placa calefactora debe proporcionar una temperatura constante en toda su superficie, de lo contrario, los bordes exteriores se queman mientras que el núcleo permanece sin fundir. Este patrón de calor desigual crea zonas de fusión débiles que fallan bajo presión.
Las normas internacionales establecen los estándares para soldaduras de calidad. Las normas ISO 21307 y ASTM F2620 definen reglas precisas para el tiempo de calentamiento, el diámetro del cordón y la duración del enfriamiento. Estas normas exigen una fusión perfecta: sin huecos, sin impurezas, sin desalineación. Cada junta debe soportar muchos años de uso a alta presión, a menudo transportando agua potable o gas natural a comunidades que necesitan un suministro constante.
Cumplir con estos estándares en las condiciones de campo remotas de África requiere más que mano de obra especializada. El equipo debe mantener una presión hidráulica constante durante todo el ciclo de enfriamiento. Cualquier caída de presión durante el endurecimiento del plástico crea huecos de contracción internos que debilitan la unión desde el interior. Una soldadora hidráulica de fusión a tope diseñada para estas condiciones extremas debe proporcionar una fuerza constante, un control preciso del calor y un rendimiento fiable a pesar del polvo, el calor y el uso intensivo. Los contratistas que afrontan estos desafíos construyen infraestructuras que benefician a las comunidades durante generaciones.
SWT-V1000/630H: Soldadora hidráulica de fusión a tope diseñada para condiciones extremas.
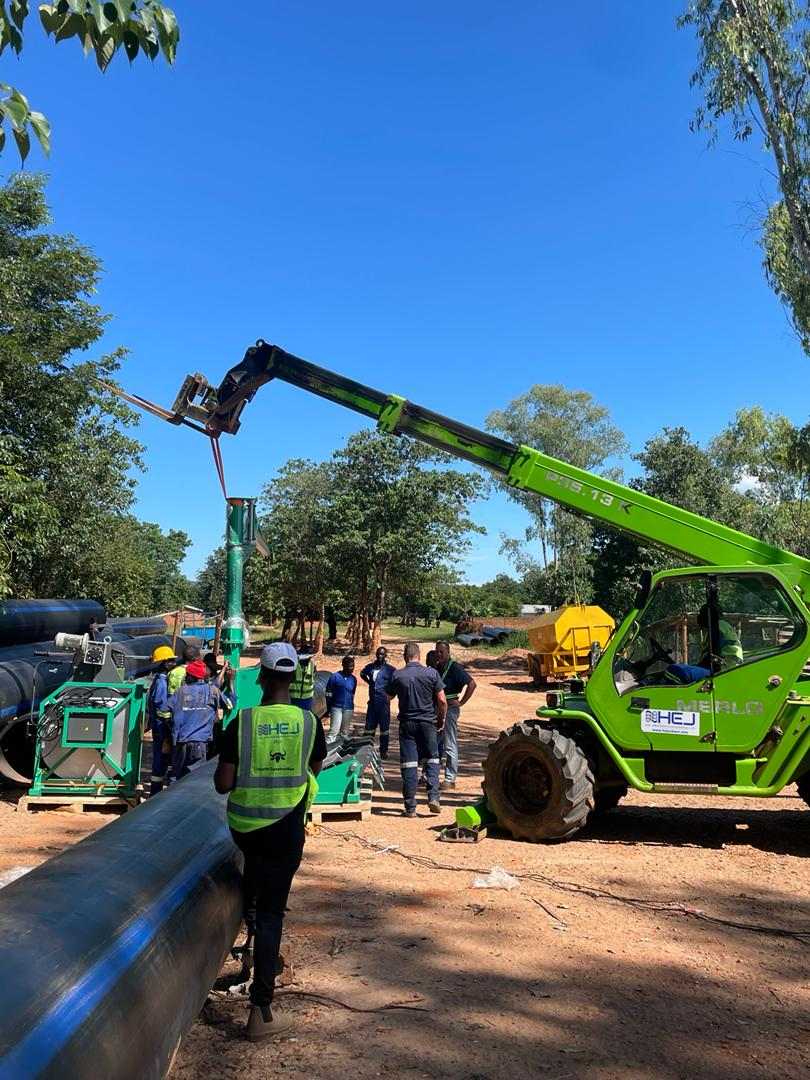
La SWT-V1000/630H abarca un rango de soldadura de 630 mm a 1000 mm, lo que permite trabajar con las tuberías termoplásticas de mayor diámetro utilizadas en la infraestructura moderna. Esta máquina procesa materiales de HDPE, PP y PVDF con la misma precisión. Los contratistas confían en este equipo para tuberías de agua potable, redes de distribución de gas, líneas de lodos mineros y sistemas de transferencia de fluidos industriales. La soldadora cumple con las normas DVS 2207, ISO 21307 y ASTM F2620, lo que garantiza a los ingenieros que cada unión cumple con los estándares de calidad internacionales.
Estructura reforzada e hidráulica de precisión.
El bastidor de acero anti-deformación de la máquina constituye su estructura principal. El acero estructural de alta resistencia evita la torsión cuando los operarios arrastran segmentos de tubería de varias toneladas por terrenos sin pavimentar. Esta rigidez garantiza una alineación precisa de la tubería sin desviaciones, incluso bajo una fuerte fricción del suelo. El bastidor evita la ligera flexión del chasis que perjudica la calidad de la soldadura en máquinas más ligeras.
Una unidad de potencia hidráulica de precisión impulsa el proceso de fusión. El sistema incluye un acumulador de alta capacidad que mantiene una presión constante durante todo el ciclo de soldadura. Las válvulas de control hidráulicas estancas de los principales proveedores alemanes, italianos y japoneses garantizan un funcionamiento fiable en entornos polvorientos. El acumulador mantiene la presión constante durante las fases de enfriamiento prolongadas, evitando la formación de burbujas de contracción internas en tuberías de paredes gruesas. Esta fuerza constante resulta fundamental al soldar tuberías SDR11 con paredes de 81.7 mm, donde cualquier caída de presión crea debilidades estructurales invisibles a simple vista.
El potente motor y los cilindros hidráulicos generan una fuerza de tracción enorme. Esta capacidad supera sin esfuerzo la resistencia del terreno, logrando un contacto perfecto entre los extremos de las tuberías pesadas. Los operarios valoran los acoplamientos rápidos STUCCHI, que permiten conexiones hidráulicas rápidas y seguras en el campo.
Control térmico avanzado e integración de datos
La placa calefactora cuenta con un recubrimiento de teflón DuPont que minimiza la adherencia del plástico y prolonga su vida útil. Los elementos calefactores de alta calidad mantienen la variación de temperatura dentro de ±7 °C en toda la superficie de calentamiento de 1000 mm. Esta distribución uniforme del calor elimina la carbonización localizada y garantiza una profundidad de fusión adecuada en toda la superficie de la junta. El recubrimiento de PTFE también facilita la limpieza entre soldaduras, reduciendo el tiempo de inactividad.
Un polipasto integrado maneja la pesada placa calefactora y las herramientas de cepillado. Esta grúa reduce el esfuerzo físico del operario y acorta drásticamente los tiempos de cambio entre las etapas de cepillado y calentamiento. La máquina funciona con una fuente de alimentación trifásica de 380 V y 50 Hz, con una potencia nominal de 24 kW.
El registrador de datos inteligente MM-Tech opcional transforma el control de calidad. Este sistema registra cada parámetro crítico durante cada ciclo de soldadura :
Valores brutos de muestreo de corriente de soldadura
Valores brutos de muestreo de voltaje de soldadura
Valores brutos de muestreo de presión barométrica para soldadura
Valores RMS de corriente de soldadura, voltaje y presión barométrica calculados mediante integración punto por punto o promedio simple.
Marca de tiempo del ciclo de soldadura
Duración del tiempo de soldadura
El registrador de datos admite impresión térmica instantánea y exportación de datos USB. Esta función crea registros electrónicos de soldadura a prueba de manipulaciones que cumplen con las auditorías de calidad municipales y los requisitos de documentación ISO 21307. Los gestores de proyectos pueden revisar datos en tiempo real sobre la duración del calentamiento, las curvas de temperatura, la presión de arrastre y los perfiles de presión de fusión. Esta transparencia genera confianza en los clientes que exigen una calidad verificable.
La soldadora hidráulica de fusión a tope SWT-V1000/630H combina una construcción robusta con un sistema de monitorización inteligente. Su estructura de 2400 kg proporciona estabilidad, mientras que el acumulador ofrece una fuerza constante. La precisión de calentamiento de ±7 °C garantiza una penetración térmica profunda y uniforme. En conjunto, estas características transforman las difíciles condiciones de trabajo en campo en operaciones rutinarias. Los contratistas que utilizan esta máquina obtienen una ventaja decisiva en entornos remotos de África, donde la fiabilidad es clave para el éxito del proyecto.
Caso práctico: 7,000 metros de tubería sin fugas en Malawi.
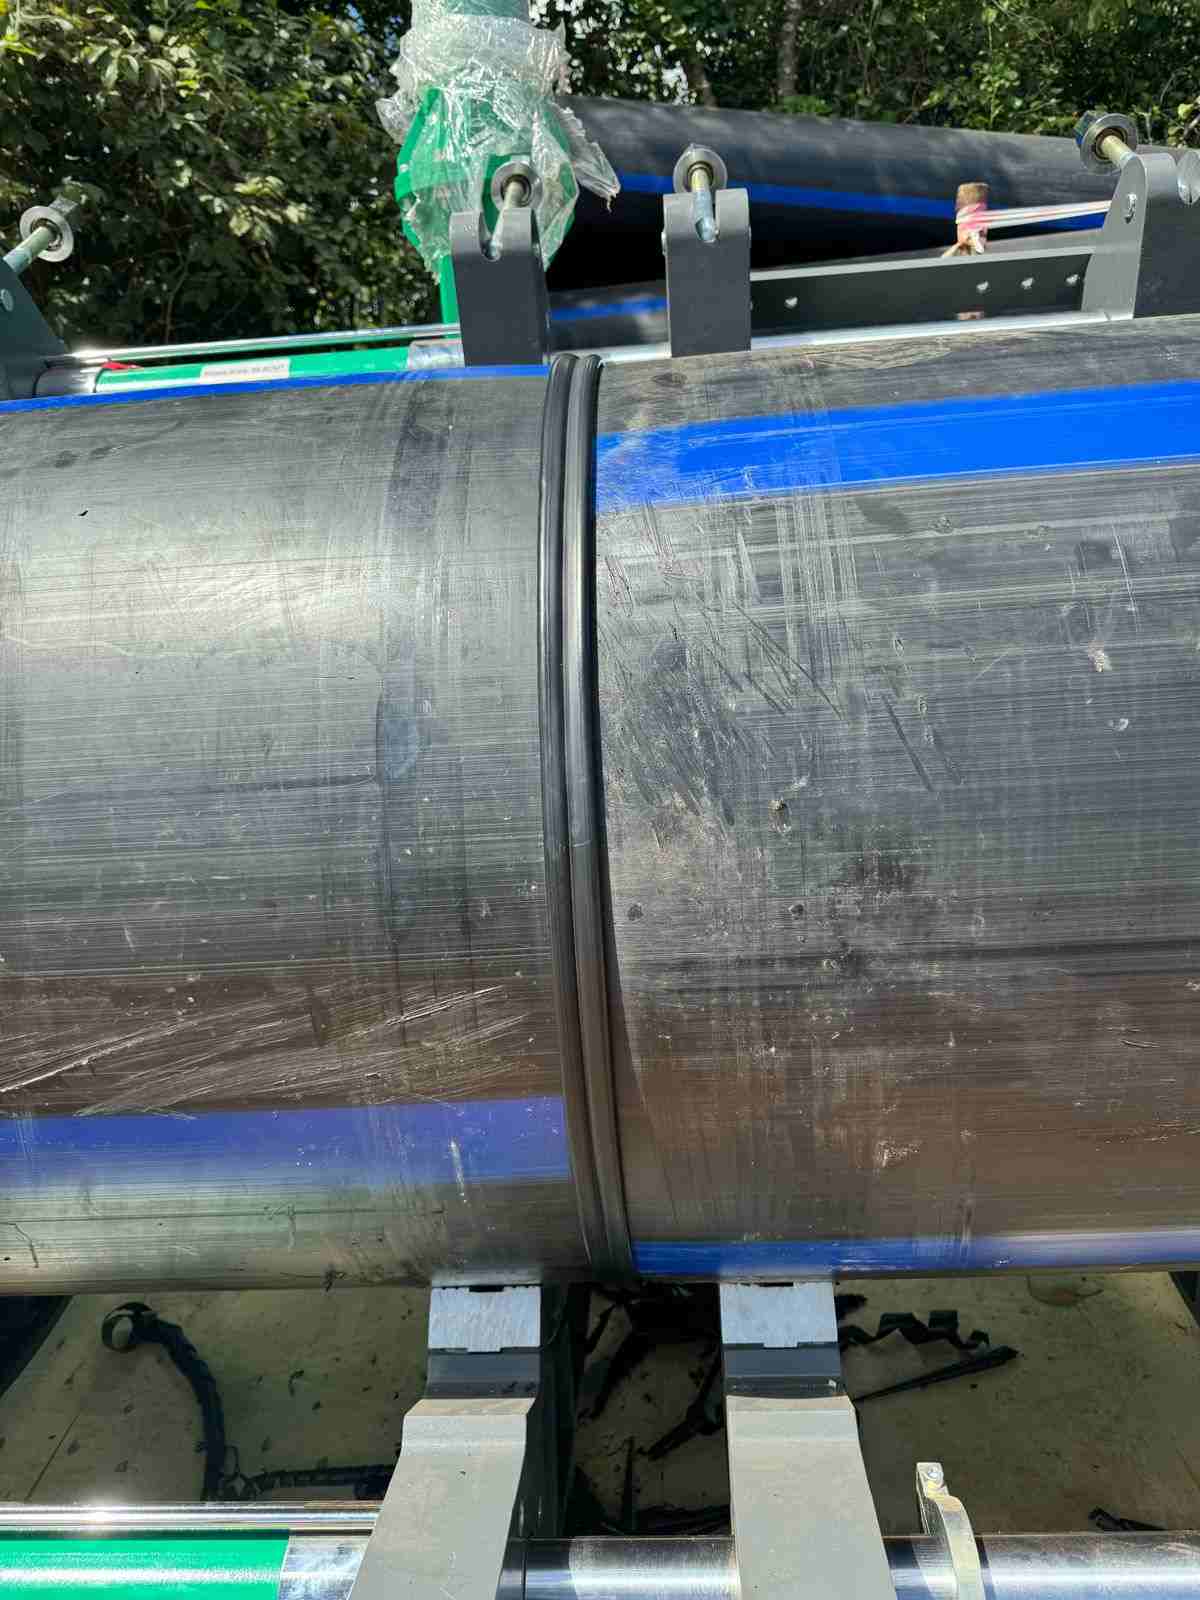
Superando los desafíos del espesor de pared de 81.7 mm
La Iniciativa de Irrigación de Malawi necesitaba 7,000 metros de tubería de HDPE de 900 mm con una clasificación de presión SDR11. Esta clasificación significaba que las paredes de la tubería tenían un espesor de 81.7 mm. Soldar paredes tan gruesas en las polvorientas y calurosas condiciones de los campos africanos generó tres grandes problemas.
En primer lugar, era fundamental mantener las tuberías alineadas. Cada pieza pesaba varias toneladas. Los operarios arrastraban estas secciones por terrenos sin pavimentar. La fricción podía doblar las estructuras ligeras de la maquinaria. Si los extremos de las tuberías no estaban alineados, se formaban puntos débiles en la soldadura. Los contratistas no podían arriesgarse a tales fallos en un proyecto de esta envergadura. La lejanía de las obras también dificultaba la obtención de repuestos o asistencia técnica. Las tormentas de polvo azotaban frecuentemente la zona, con el riesgo de contaminar la placa calefactora y las superficies de unión antes de cada soldadura.
En segundo lugar, era fundamental aplicar calor en profundidad. Una pared de 81.7 mm requería un calor constante y uniforme en toda la superficie de la junta. Si el calor era desigual, el exterior se quemaría antes de que el interior se fundiera. Esto creaba soldaduras débiles ocultas, invisibles a simple vista. Detectar estos defectos requería costosos equipos de ultrasonido. Las altas temperaturas del aire, a menudo superiores a +35 °C, dificultaban aún más el proceso de calentamiento.
En tercer lugar, la prevención de burbujas de aire en el interior. Los largos tiempos de enfriamiento generaban otro problema: el plástico fundido se contraía al enfriarse. Si la presión hidráulica disminuía, la contracción era irregular. Se formaban pequeñas burbujas de aire en el interior de la junta, debilitando la soldadura desde dentro sin que se vieran signos visibles. La tubería podía fallar bajo alta presión años después. Reparar tales fallas en zonas remotas supondría una enorme pérdida de tiempo y dinero.
El equipo del proyecto eligió equipos con estructuras robustas, control preciso de la temperatura y presión hidráulica constante. El modelo SWT-V1000/630H cumplió a la perfección con estos requisitos. Sus características se ajustaban a las exigentes demandas técnicas del proyecto.
Cómo la soldadora hidráulica de fusión a tope ofreció resultados
La robusta estructura de acero de la máquina sujetaba con firmeza y precisión los tubos de 900 mm. Su cuerpo anti-deformación resistía la torsión incluso bajo una fuerte fricción con el terreno. Potentes cilindros hidráulicos unían los pesados tubos a la perfección. La ausencia de desplazamiento garantizaba que cada soldadura comenzara con un contacto superficial adecuado, eliminando así el riesgo de zonas de fusión débiles.
La placa calefactora con revestimiento de PTFE mantuvo la variación de temperatura dentro de ±7 °C en toda su superficie de 1000 mm. El calentamiento profundo y controlado permitió que el calor penetrara completamente en las paredes de 81.7 mm. Se formaron cordones de fusión lisos y uniformes en cada cara de la junta. No se observaron quemaduras en los bordes exteriores. No quedaron puntos fríos en el núcleo. El revestimiento de DuPont también evitó que el plástico se adhiriera, manteniendo la placa limpia entre ciclos. El elevador superior integrado redujo el tiempo de cambio entre las etapas de revestimiento y calentamiento.
La unidad de potencia hidráulica y el acumulador mantuvieron la presión de fusión perfectamente constante durante la larga fase de enfriamiento. Esta fuerza constante evitó la acumulación de tensiones internas. No se formaron pequeñas burbujas de aire mientras el material se contraía. Las gruesas paredes se enfriaron uniformemente bajo una presión constante. La máquina mantuvo esta estabilidad a lo largo de los 7,000 metros de tubería.
Los resultados del proyecto fueron excepcionales. Los equipos terminaron todas las soldaduras a tiempo a pesar de las difíciles condiciones del terreno. El registrador de datos proporcionó seguimiento de calidad en tiempo real al equipo de control de calidad. Las pruebas finales de presión hidrostática demostraron que todas las juntas soldadas superaron la prueba al primer intento. La prueba no detectó fugas en toda la longitud del oleoducto. Este índice de éxito del 100 % demostró la fiabilidad de la máquina en condiciones extremas. Los operadores recibieron capacitación en el sitio para utilizar toda la potencia de la máquina desde el primer día.
El ingeniero jefe del proyecto de la Iniciativa de Irrigación de Malawi elogió enormemente el rendimiento del equipo.
“Un espesor de pared de 81.7 mm suele ser la pesadilla de cualquier ingeniero, pero la máquina MM-Tech lo convirtió en un trabajo rutinario. El sistema hidráulico fue excepcionalmente potente y estable, funcionando sin una sola falla durante todo el proyecto. Demostró ser un activo confiable para nuestra infraestructura hídrica.”
Este caso práctico demuestra cómo el equipo adecuado transforma trabajos de oleoductos de alto riesgo en proyectos exitosos y predecibles. La firme sujeción de la máquina, el control preciso del calor y la presión hidráulica constante brindaron resultados que cumplieron con los estrictos requisitos del proyecto.
Impacto en el negocio y retorno de la inversión a largo plazo
Reducción de costos y aceleración de plazos
La SWT-V1000/630H comienza a generar ahorros desde el primer día. El proyecto de Malawi lo demostró claramente. Los trabajadores instalaron 7,000 metros de tubería SDR11 de 900 mm sin fallas en las soldaduras. Todas las juntas superaron la prueba de presión al primer intento. Este historial impecable significó la ausencia de costosas reparaciones. No fue necesario cortar juntas defectuosas. No se requirió el traslado de equipos de reparación a lugares remotos. No se produjeron retrasos debido a problemas de soldadura.
La soldadura convencional en tuberías gruesas de HDPE suele requerir entre un 10 y un 15 % de retrabajo. Cada junta defectuosa exige cortar, volver a revestir y soldar de nuevo. Esto consume muchas horas de trabajo y tiempo de máquina. La soldadora hidráulica de fusión a tope elimina este riesgo por completo. El control preciso de la presión y la distribución uniforme del calor garantizan una calidad constante en cada junta. Los contratistas finalizan los proyectos más rápido y se mantienen dentro del presupuesto.
El ahorro a largo plazo es igualmente significativo. Una tubería sin fugas requiere poco mantenimiento durante sus más de 50 años de vida útil. No hay costosas reparaciones de emergencia que interrumpan las operaciones. No se desperdician recursos debido a fugas en las juntas. No hay interrupciones en el servicio que afecten a las comunidades que dependen de un suministro constante. La robusta construcción de la máquina también implica menos averías y menores costos de reparación durante todo el proyecto.
Apoyo y formación global para la garantía de proyectos
MM-Tech ofrece un paquete de soporte integral que protege cada inversión. La capacitación in situ para los operadores garantiza que los equipos aprovechen al máximo la potencia de la máquina desde el primer día. Los operadores capacitados realizan soldaduras precisas y sin errores. Esta capacitación reduce considerablemente la curva de aprendizaje y evita costosos errores derivados de una técnica deficiente.
La entrega rápida de repuestos permite que los proyectos avancen sin interrupciones. La empresa dispone de piezas clave para un envío inmediato. Una placa calefactora o una manguera hidráulica averiada no paralizan el trabajo durante semanas. El reemplazo rápido mantiene los plazos de construcción dentro del cronograma y evita costosos tiempos de inactividad.
La asistencia técnica personalizada permite a los jefes de proyecto acceder directamente a expertos en soldadura. Los ingenieros pueden solicitar asesoramiento sobre condiciones de trabajo difíciles. La garantía de dos años cubre los defectos de fábrica y ofrece total tranquilidad. Esta completa red de soporte garantiza un funcionamiento sin preocupaciones durante la larga vida útil de la máquina. Los contratistas utilizan la SWT-V1000/630H con total confianza.
La SWT-V1000/630H transformó la construcción de oleoductos en Sudáfrica. Los contratistas solían lidiar con estructuras dobladas, calor irregular y huecos ocultos en tuberías gruesas. La robusta estructura de la máquina, el control preciso de la temperatura y la fuerza hidráulica constante eliminaron estos problemas. Proyectos que antes eran muy arriesgados se convirtieron en trabajos fiables con una calidad comprobada.
Esta soldadora es una excelente opción para garantizar el éxito de los proyectos. Las tuberías sin fugas reducen los costos de reparación a lo largo de muchos años de uso. Cada buena soldadura mantiene seguras a las comunidades y ahorra recursos.
La necesidad de infraestructura en África sigue creciendo. La soldadora hidráulica de fusión a tope es ahora la herramienta estándar para afrontar estos desafíos. Los contratistas que utilizan esta máquina construyen sistemas robustos con total confianza, sabiendo que cada soldadura cumple con los estándares internacionales.
Preguntas Frecuentes
¿Qué diámetros de tubería puede soldar la SWT-V1000/630H?
La máquina puede soldar tuberías de 630 mm a 1000 mm de ancho. Utiliza adaptadores para diámetros de 630, 710, 800 y 900 mm. Este rango abarca las tuberías de mayor diámetro utilizadas en agua, gas e industria.
¿Qué normas internacionales cumple esta soldadora?
Esta soldadora cumple con las normas DVS 2207, ISO 21307 y ASTM F2620. Estas normas establecen límites precisos para el tiempo de calentamiento, el diámetro del cordón y el tiempo de enfriamiento. De esta manera, cada junta soldada cumple con los altos estándares de calidad internacionales.
¿Cómo evita la máquina los defectos de soldadura en tuberías de paredes gruesas?
El gran acumulador de la máquina mantiene una presión hidráulica constante durante el enfriamiento. Esta presión constante evita la formación de pequeñas burbujas de aire en las paredes gruesas. La placa calefactora de PTFE distribuye el calor de manera uniforme, evitando así puntos fríos o bordes quemados.
¿MM-Tech ofrece formación y soporte para operadores?
Sí. La capacitación en el sitio ayuda a los equipos a usar la máquina correctamente desde el primer día. MM-Tech también envía repuestos rápidamente y brinda asistencia personalizada. La garantía de dos años cubre defectos de fábrica.
¿Cómo mejora el registrador de datos el control de calidad?
El registrador de datos inteligente opcional registra la corriente, el voltaje, la presión y el tiempo de cada soldadura. Imprime informes y exporta los datos a una unidad USB. Estos registros a prueba de manipulaciones cumplen con las auditorías de calidad municipales y las normas ISO.