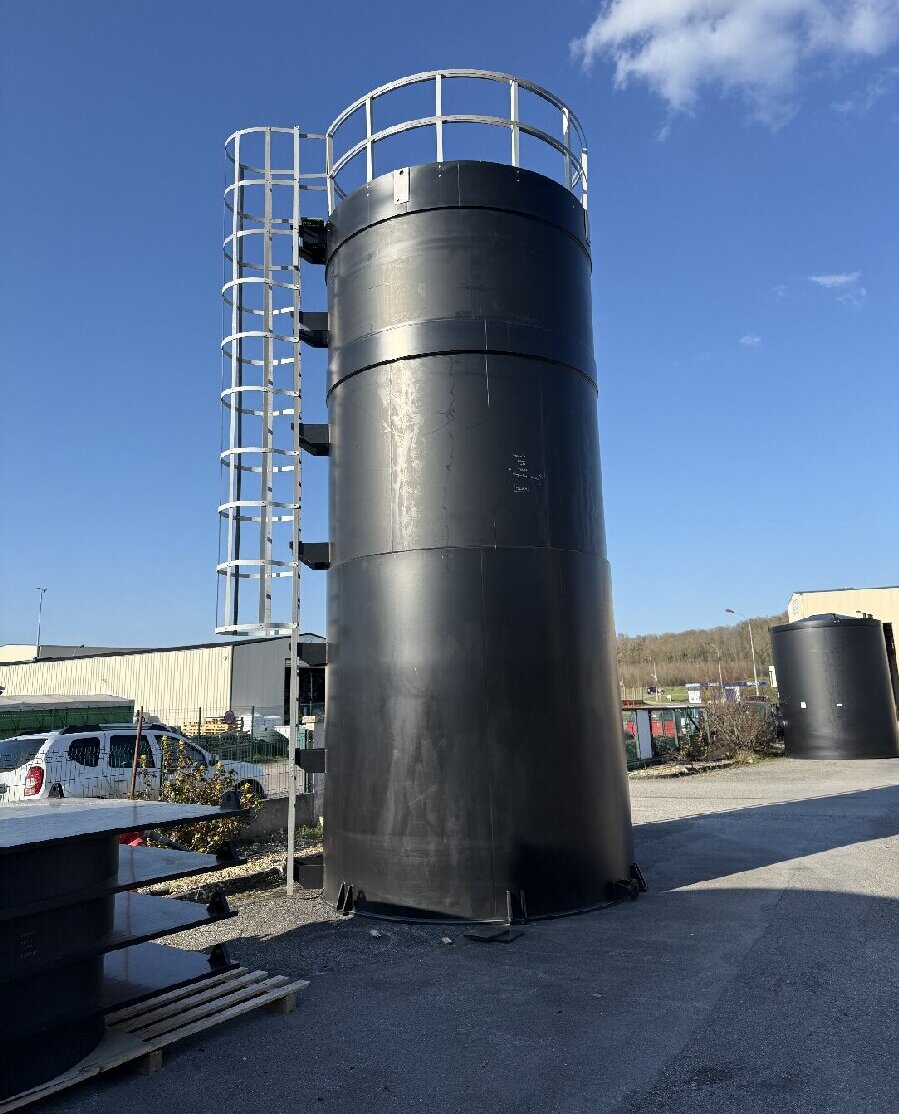
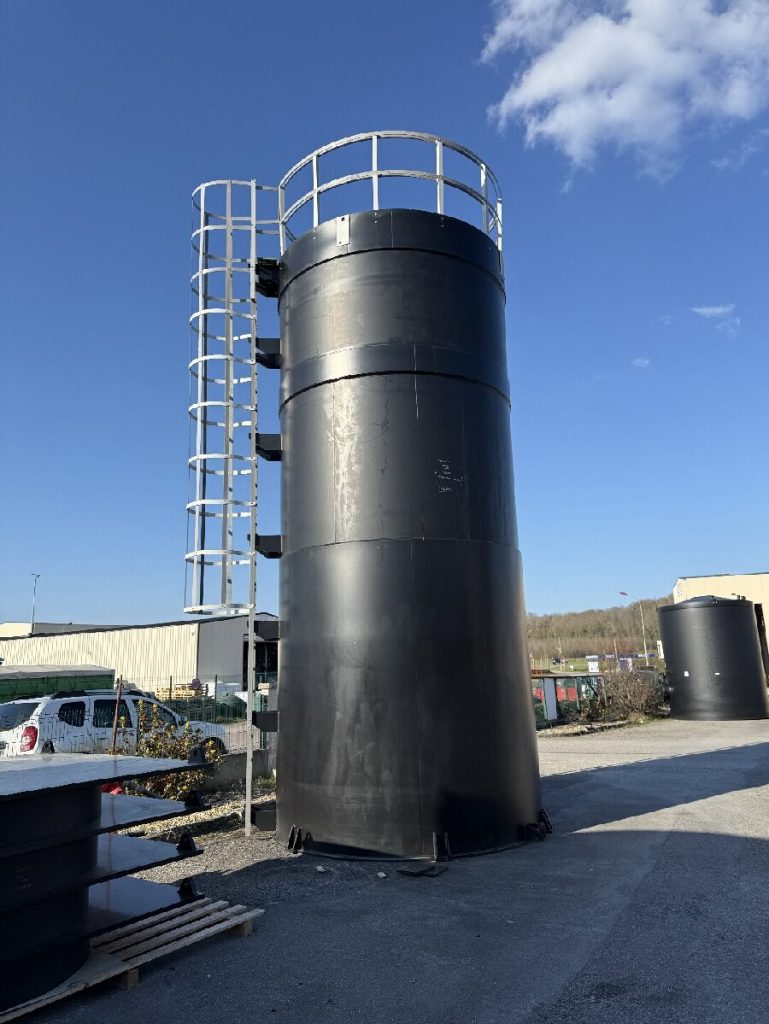
Ce guide explique le processus de soudage des réservoirs de stockage de produits chimiques en plastique, depuis le choix du matériau jusqu'à la mise en service du réservoir après tests. La chaîne de décision est directe : la compatibilité chimique détermine le choix du matériau, qui lui-même détermine la méthode de soudage. Enfin, la méthode de soudage influe sur la qualité et la durée de vie du réservoir.
Le soudage est l'étape cruciale du processus de soudage des réservoirs de stockage de produits chimiques en plastique. Chaque joint représente une voie potentielle de fuite. Un joint étanche garantit l'étanchéité du contenu. Un joint fragile réduit considérablement la durée de vie du réservoir. Les fabricants considèrent donc la qualité des joints comme un élément fondamental de la sécurité du confinement. Le choix des matériaux, la conception et la vérification contribuent tous à cet objectif unique.
Points clés à retenir
-
Choisissez le matériau plastique adapté à votre réservoir de stockage de produits chimiques. Assurez-vous que le matériau est compatible avec le produit chimique et la température.
-
La qualité des soudures est primordiale. Une soudure solide prévient les fuites et prolonge la durée de vie du réservoir.
-
Concevez correctement le réservoir. L'épaisseur des parois et l'emplacement des joints influent sur la résistance des soudures.
-
Chaque réservoir est testé avant utilisation. Des contrôles visuels et des tests de pression permettent de confirmer la qualité des soudures.
Pourquoi la qualité du soudage est importante
Le soudage est au cœur de la fabrication des réservoirs de stockage de produits chimiques en plastique. C'est ici que s'arrête la chaîne de décision initiale : le matériau choisi détermine la méthode de soudage, et cette méthode détermine la qualité finale de l'assemblage. Chaque joint de panneau, chaque joint d'angle et chaque raccord de buse passe par cette étape. Le processus de soudage des réservoirs de stockage de produits chimiques en plastique mérite donc une attention toute particulière, de la première découpe au test final.
La soudure est le point faible de toute structure de confinement. La tôle de base supporte la charge de manière continue. Le joint supporte la même charge à travers une zone de fusion étroite. Tout vide, fusion incomplète ou zone surchauffée crée une voie de fuite. Le stockage de produits chimiques exploite ces défauts. Les substances agressives s'infiltrent dans les moindres interstices et les agrandissent avec le temps.
La qualité des soudures influe également sur la durée de vie. Un joint de qualité conserve sa résistance malgré des années de remplissage, de vidange et de variations de température. Un joint de qualité médiocre peut réussir un test initial et céder ultérieurement sous contrainte. Les fabricants de réservoirs en plastique considèrent l'intégrité des joints comme le principal critère de réussite dans la fabrication de réservoirs de stockage de produits chimiques.
Choix des matériaux
Le choix des matériaux conditionne toutes les étapes ultérieures de la fabrication des réservoirs de stockage de produits chimiques en plastique. Le produit chimique stocké, sa concentration et la température de service sont des facteurs déterminants avant même d'aborder la question du soudage.
Comparaison du PEHD, du PP et du PVDF
|
Source |
Résistance chimique |
Service typique |
|
|---|---|---|---|
|
HDPE |
Limité par la température pour le stockage à long terme |
Résiste à de nombreux acides, bases et solutions aqueuses courants ; haute résistance aux chocs à basse température |
Stockage à température ambiante des acides et bases courants |
|
PP |
Bonne résistance aux acides, aux bases et à de nombreux solvants organiques. |
Stockage de produits chimiques caustiques chauds et chauffés |
|
|
PVDF |
-40 °C à 150 °C (-40 °F à 302 °F) ; point de fusion 177 °C ; température maximale d'utilisation continue 150 °C |
Résistance exceptionnelle aux halogènes et aux acides oxydants forts |
Acides agressifs, oxydants, chlore et brome, produits chimiques de haute pureté |
Chaque option correspond à une plage de service définie. Le PEHD est adapté aux environnements ambiants avec les acides et bases courants. Le PP convient aux environnements chauds. Le PVDF est conçu pour les environnements halogènes et les oxydants puissants, où la résistance chimique et la solidité mécanique sont essentielles. La fabrication de réservoirs de stockage de produits chimiques de qualité repose sur cette adéquation, et non sur le choix du matériau le plus cher.
Limites de résistance à la température et aux produits chimiques
La concentration influence l'agressivité d'un produit chimique envers la paroi d'une cuve. Un acide dilué peut être inoffensif pour un plastique donné. Une concentration croissante accroît l'activité chimique, accélère la dégradation et augmente le risque de perméation à travers la paroi. Le matériau doit donc être classé en fonction de sa concentration spécifique, et non pas seulement de sa famille chimique.
La température est un facteur déterminant. La chaleur est l'une des principales raisons de privilégier le polypropylène au PEHD, notamment pour le stockage de produits caustiques chauds et à température contrôlée. En présence d'oxydants puissants et d'acides concentrés, le PVDF peut être préférable. Il est important de noter les limites de chaque qualité : le polypropylène est sensible aux oxydants puissants et à certains acides concentrés, tandis que le PEHD est vulnérable aux oxydants puissants, aux halogènes et aux solvants agressifs. Il convient de vérifier conjointement les exigences relatives aux produits chimiques, à la température, à la densité et aux normes en vigueur. Cette analyse permet de finaliser le choix du matériau et d'établir le plan de soudage pour la fabrication des réservoirs industriels en plastique.
Guide de fabrication des réservoirs de stockage de produits chimiques en plastique : Considérations de conception
Ce guide de fabrication des réservoirs de stockage de produits chimiques considère la conception comme l'étape déterminante de chaque soudure ultérieure. L'épaisseur des parois, le cheminement des charges et l'emplacement des joints sont définis à cette étape. Le processus de fabrication du réservoir met ensuite en œuvre ces choix.
Calculs d'épaisseur de paroi et de charge
L'épaisseur des parois obéit au principe de la contrainte circonférentielle . La pression interne du liquide s'exerce vers l'extérieur sur la paroi. Un réservoir haut et de petit diamètre subit une contrainte circonférentielle plus élevée qu'un réservoir large de même volume ; il nécessite donc des parois plus épaisses. La pression au fond est égale au produit de la masse volumique du liquide par la gravité et par la hauteur du liquide. Cette pression atteint son maximum au niveau de l'anneau inférieur, ce qui explique pourquoi les réservoirs verticaux présentent un profil étagé : plus épais dans le tiers inférieur et plus mince près du sommet.
|
Considération |
Base de conception |
|---|---|
|
Fluage et température |
La norme DVS 2205 applique des facteurs de réduction pour le fluage, la température, l'attaque chimique et la qualité de la soudure. |
|
Vérification d'épaisseur |
Mesure par ultrasons à des points définis, ainsi que des essais hydrostatiques et de choc |
|
Déclencheurs de mise à niveau |
Densité plus élevée, température plus élevée, oxydants puissants ou marge de sécurité accrue |
Un réservoir en polypropylène conçu pour 20 °C mais fonctionnant à 60 °C est sous-dimensionné. La température maximale de fonctionnement doit toujours être conforme aux spécifications du fabricant. Les charges externes sont également importantes : vent, forces sismiques, plateformes, agitateurs et contraintes liées à la tuyauterie. Le risque de vide doit aussi être vérifié, car un évent obstrué peut permettre à la pression atmosphérique d'écraser la paroi du réservoir.
Renforcement structurel et disposition des buses
La planification des armatures doit être effectuée dès la phase de conception, et non en atelier. Les raidisseurs et les supports reprennent les charges externes et empêchent la déformation de la paroi. Un réservoir rectangulaire nécessite des armatures le long des panneaux plats, où la pression s'exerce sans l'effet de la courbure. La planification des armatures structurelles inclut également la transition conique des réservoirs à fond conique, qui requiert des sections plus épaisses pour supporter la charge et assurer un drainage complet.
L'agencement des buses et des regards impose des contraintes sur le positionnement des joints de soudure. Chaque pénétration crée une soudure d'angle et une zone de concentration des contraintes. Les concepteurs espacent les buses des joints des panneaux et prévoient des renforts autour des connexions importantes. Les charges exercées par les tuyaux et les buses sont une cause fréquente de fissures au niveau des joints des réservoirs en plastique ; il est donc essentiel d'en tenir compte dès le début de la conception. La fabrication moderne des réservoirs de stockage de produits chimiques est optimale lorsque ces emplacements de soudure sont définis avant toute découpe de tôle.
Réservoir de stockage de produits chimiques en plastique Processus de fabrication : étape par étape
Découpe, formage et assemblage de tôles
La préparation des plans marque le début du processus de fabrication des réservoirs de stockage de produits chimiques. Chaque étape ci-dessous est conforme aux plans approuvés.
-
Découpez les tôles aux dimensions requises pour les panneaux, le fond, le couvercle, le déflecteur et les renforts. Une découpe imprécise sur les réservoirs longs, comme les cuves de 7 m, crée des jeux lors de l'assemblage et complique le soudage.
-
Avant l'assemblage, veillez à préparer les bords de soudure de manière uniforme. Une bonne préparation des bords réduit les problèmes d'ajustement et crée des conditions optimales pour le joint.
-
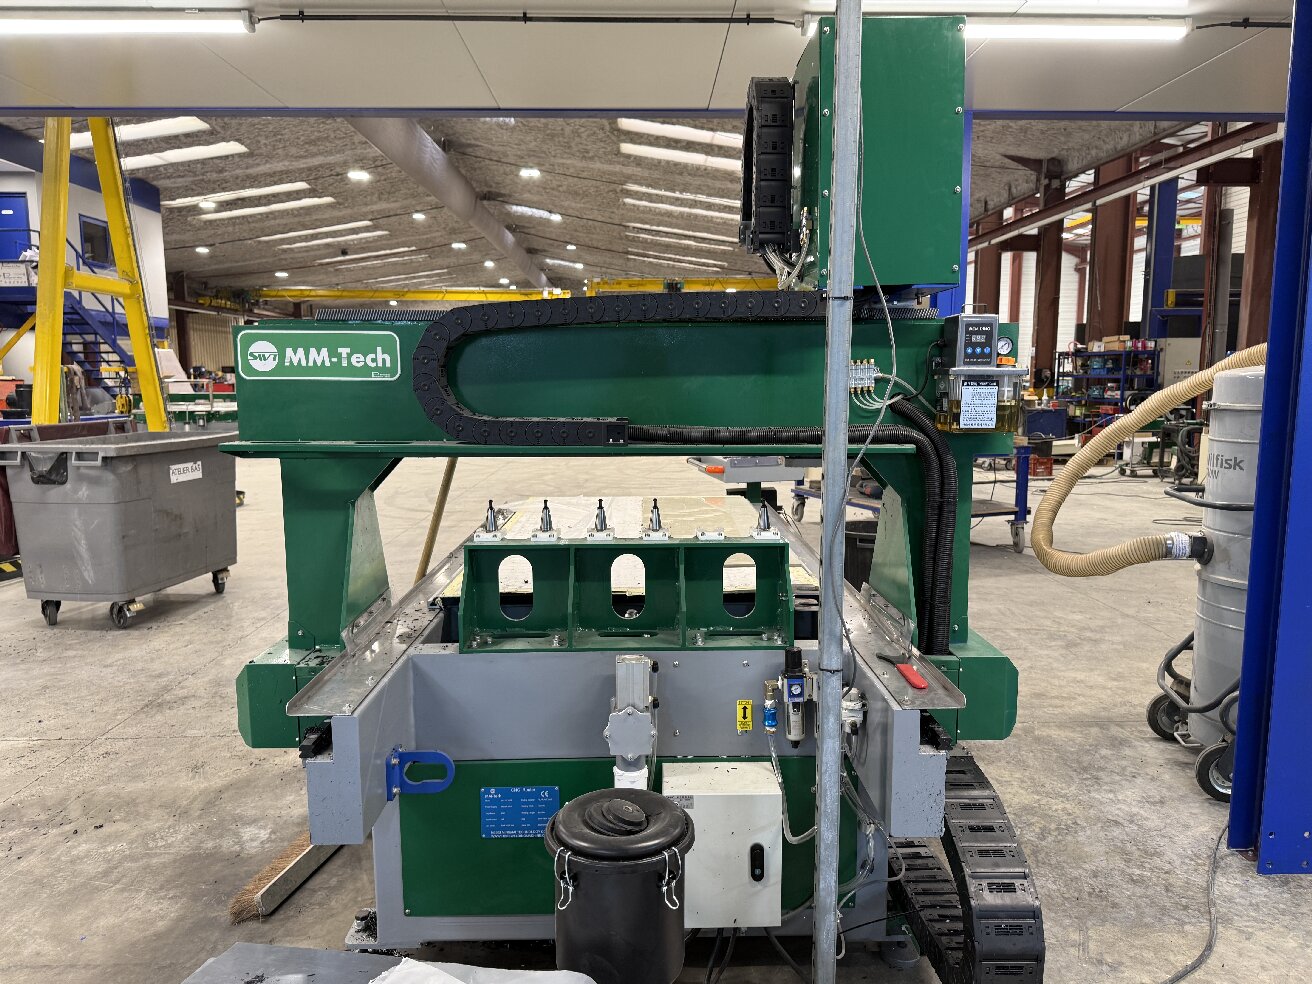
Usinage d'ouvertures et de contours complexes pour obtenir des positions précises, généralement par fraisage CNC.
-
Découpez les déflecteurs et les éléments de renforcement selon les dimensions du plan. Un positionnement incorrect affecte l'agencement interne et la gestion des flux.
-
Assemblez le corps du réservoir. Pour les réservoirs cylindriques, les feuilles de plastique sont roulées ou façonnées en panneaux incurvés, puis assemblées pour former la paroi cylindrique. Pour les réservoirs rectangulaires, les panneaux sont positionnés et assemblés le long des joints horizontaux et des angles à 90° prévus à cet effet.
-
Installez les plaques de cloisonnement à l'intérieur du réservoir et vérifiez leur alignement avant de souder. Inspectez les joints internes avant que le couvercle supérieur n'en obstrue l'accès.
-
Soudez le couvercle supérieur et les raccords en dernier, en veillant à maintenir l'alignement et une qualité de soudure constante.
Les tolérances d'ajustement sont cruciales à tous les niveaux. Un jeu qui paraît minime à l'établi devient une soudure fragile sous charge hydrostatique.
Techniques de soudage des réservoirs en PEHD et PP
Le procédé de soudage des réservoirs en PEHD et PP attribue une méthode à chaque type d'assemblage. Le soudage bout à bout à outil chauffant, utilisé pour les joints primaires, permet d'assembler de longs panneaux. Cette méthode fusionne la section transversale complète et produit généralement l'assemblage le plus résistant, souvent d'une résistance égale ou supérieure à celle du matériau de base. La stabilité de la plaque chauffante à ±5 °C près, une pression de fusion constante, un temps de chauffage contrôlé et une phase de refroidissement appropriée sont les paramètres critiques.
Le soudage par extrusion permet de réaliser les angles fond-coque, le renforcement des joints verticaux et les congés de buse. Une baguette d'apport, généralement de 3 ou 4 mm, alimente le bain de fusion. La qualité est contrôlée par la stabilité du débit, de la température de fusion et de la vitesse de déplacement. L'association du soudage bout à bout et du renforcement par extrusion convient aux réservoirs soumis à des conditions d'utilisation intensives. Le soudage à air chaud est utilisé pour le pointage, les petits joints et les réparations. Le soudage bout à bout et par emboîtement des tuyaux permet d'intégrer les buses et la tuyauterie.
Les normes DVS , édictées par la Société allemande de soudage, définissent les exigences de fabrication pour ce type de travaux. Elles encadrent le choix des méthodes, les niveaux de température et de pression, ainsi que les contrôles qualité tels que les essais de pelage et de traction. Les fabricants organisent généralement des formations internes pour les soudeurs afin de garantir la maîtrise de ces procédures. Cette rigueur permet de distinguer la fabrication fiable de réservoirs de stockage de produits chimiques en plastique d'un simple assemblage d'apparence achevée.
QA
Inspection des soudures et essais de pression
L'assurance qualité commence par un plan d'inspection documenté . Ce plan définit les caractéristiques d'inspection, les tolérances et les preuves requises, et il est validé avec le client avant le début de la production. Les matières premières et les pièces achetées sont ensuite contrôlées par rapport aux spécifications et aux dimensions. Des contrôles en cours de production et une inspection visuelle sont effectués, et la réception finale clôt le processus.
L'inspection visuelle examine chaque joint pour détecter les vides, les fusions incomplètes et les défauts de surface. Les contrôles dimensionnels confirment la géométrie de la coque, la position des buses et l'alignement des joints par rapport aux plans. Le renforcement des soudures aux angles et aux congés fait l'objet d'une attention particulière, car un renforcement excessif ou insuffisant indique un problème de procédé. Les normes DVS définissent la référence pour ces contrôles, y compris les essais de pelage et de traction sur les soudures d'essai.
Après l'inspection, un test de pression est effectué. Le test hydrostatique consiste à remplir le réservoir d'eau et à l'observer, ce qui permet de déceler les fuites et de confirmer son comportement structurel sous charge. Le test pneumatique est utilisé lorsque l'utilisation d'eau est impossible. Aucun réservoir ne quitte l'atelier avant d'avoir passé avec succès ce test.
Documentation et traçabilité
L'enregistrement des données permet de vérifier la qualité après l'expédition du réservoir. Chaque soudure de production est rattachée à sa tâche, et ses paramètres sont consignés conformément à la procédure de soudage applicable. La série DVS 2207 définit les paramètres de processus qui doivent être contrôlés et documentés. La traçabilité des lots de tôles, de barres et de pièces achetées est assurée tout au long du processus de production, et les résultats sont documentés selon les exigences du client. Dans les secteurs réglementés, cette traçabilité est souvent obligatoire.
Le paramétrage automatisé des contrôleurs favorise cette approche rigoureuse. Les programmes enregistrés permettent de rappeler et de reproduire à l'identique une configuration éprouvée pour un matériau et une épaisseur donnés. Les données enregistrées permettent également un diagnostic ultérieur des défaillances, basé sur des preuves concrètes plutôt que sur de simples impressions. L'examen régulier des dossiers de soudage permet de détecter les dérives et les anomalies, contribuant ainsi à l'amélioration continue de la fabrication des réservoirs de stockage de produits chimiques en plastique. La qualité de la fabrication de ces réservoirs repose sur ce processus, qui garantit la fiabilité de chaque détail de renforcement prévu dès la conception.
Équipements et méthodes
Exigences d'équipement
Un ensemble complet d'équipements couvre l'intégralité du flux de production, de la feuille au réservoir testé. La scie à feuilles automatique SWT-XL5000 découpe les feuilles aux dimensions requises. La fraiseuse CNC SWT-YF2040 usine les contours, les ouvertures et les formes programmées. La plieuse-soudeuse SWT-ZW6000 plie les feuilles de plastique de 0° à 95°, ce qui convient aux réservoirs rectangulaires, aux angles et aux bords formés. La soudeuse bout à bout SWT-PH6000 assemble les feuilles en grands panneaux et gère le soudage horizontal, circulaire et l'assemblage vertical à 90°.
Les machines restantes complètent le processus. La soudeuse par extrusion EX3 Plus réalise les angles fond-coque, les congés de buse et les joints de renfort avec un métal d'apport adapté. La soudeuse à air chaud SWT-NS2000 assure le pointage, les joints localisés autour des buses et des raccords, ainsi que les réparations de soudure. La machine de soudage bout à bout par fusion de tubes SWT-V315 soude les tubes de 90 à 315 mm pour les conduites de remplissage, d'évacuation et de drainage. La machine de soudage par emboîtement ZRJQ-63 soude les tubes et raccords en PPR, PE et PB de 20 à 63 mm. Toutes les unités fonctionnent conformément aux normes DVS.
Méthodes de soudage côte à côte
Chaque méthode correspond à un type de joint et à une plage d'épaisseur définis. Le tableau ci-dessous les compare.
|
Méthode |
Type de joint |
Gamme d'épaisseur |
Meilleur ajustement |
|---|---|---|---|
|
Fusion des fesses |
Deux faces préparées, chauffées sur une plaque, puis assemblées sous pression. |
Sections plus épaisses |
Coutures répétables et de haute intégrité |
|
Soudage par extrusion |
Matériau en fusion déposé dans une veine préchauffée |
Feuilles plus épaisses |
Longues coutures structurelles, angles, congés |
|
Soudage à l'air chaud |
L'air chaud ramollit la base et la tige, pressées dans l'articulation. |
travail sur feuilles minces |
Réparations, travaux de détail, accès limité |
Le soudage bout à bout à l'aide d'outils chauffés convient aux joints principaux des panneaux, où la répétabilité est primordiale. Le soudage par extrusion permet de réaliser des soudures plus larges en une seule passe et est plus rapide que les méthodes à air chaud sur des matériaux épais. Le soudage à air chaud manuel est plus lent, mais polyvalent pour les espaces restreints. Le choix de la méthode de soudage adaptée à l'assemblage garantit la prévisibilité du processus de fabrication des réservoirs de stockage de produits chimiques.
Variables de processus qui affectent la qualité de la soudure
La résistance de l'assemblage dépend de la combinaison de la température, de la pression, du timing et de l'ajustement. Aucun réglage machine isolé ne détermine le résultat. Chaque thermoplastique possède une plage de soudage avec une limite inférieure entraînant une fusion incomplète et une limite supérieure dégradant le matériau. Le maintien de la température de la plaque à environ ±5 °C permet de conserver le processus dans cette plage et de réduire la variabilité d'un cycle à l'autre.
|
Rôle dans la qualité des soudures |
Échec en cas d'erreur |
|
|---|---|---|
|
La température de chauffage |
Il adoucit l'interface de jointure afin que les surfaces s'écoulent sans se dégrader (par exemple, pp à environ 220–280 °C). |
Trop bas : fusion incomplète. Trop haut : articulation fragile et décolorée. |
|
Pression d'assemblage |
Presse les surfaces ramollies l'une contre l'autre afin que les chaînes polymères diffusent à travers l'interface |
Insuffisant : contact incomplet. Excessif : débordement du matériau fondu. |
|
Temps de refroidissement sous pression |
Maintient la géométrie de l'assemblage jusqu'à ce que le matériau se resolidifie et acquière sa résistance. |
Un refroidissement insuffisant permet le mouvement avant que la force ne se développe. |
|
Heure du contact |
Garantit que la chaleur atteigne l'interface dans les sections épaisses |
Trop court : couche de fusion peu profonde, fusion partielle |
Le choix de la baguette et la préparation du joint complètent le tableau. Une baguette d'apport adaptée à la résine de base assure la résistance chimique aux angles et aux congés. Des bords nets et d'équerre permettent à la résine fondue de pénétrer dans un espace uniforme. La maîtrise du soudage des thermoplastiques repose autant sur l'uniformité du joint, notamment aux extrémités, que sur la précision du réglage. Les normes DVS restent la référence en matière de fabrication pour ces paramètres.
Les performances d'un réservoir reposent sur une série de décisions. Le choix judicieux des matériaux constitue le point de départ. Une conception rigoureuse détermine l'épaisseur des parois et l'emplacement des joints. Une technique de soudage précise assure ensuite le soudage du réservoir de stockage de produits chimiques en plastique. Une vérification confirme le résultat avant la mise en service. Chaque maillon renforce le suivant, et un maillon faible compromet l'ensemble du réservoir.
Les fabricants doivent consulter les normes DVS relatives aux matériaux et à l'épaisseur de leurs réservoirs, et solliciter l'expertise de leurs ingénieurs pour les exigences spécifiques en matière de produits chimiques et de température. Une fabrication soignée et homogène des réservoirs de stockage de produits chimiques est le fruit de cette préparation. Une planification adéquate du renforcement et des soudures de renfort de qualité complètent le dispositif pour tous les réservoirs en plastique destinés au stockage de produits chimiques.
QFP
Quelle méthode de soudage convient aux joints primaires du réservoir ?
Le soudage bout à bout est la méthode la plus adaptée aux joints primaires. Elle consiste à chauffer deux faces préparées sur une plaque et à les assembler sous pression. Elle fusionne toute la section transversale et produit généralement le joint le plus résistant. Les normes DVS définissent les paramètres de température, de pression et de refroidissement pour chaque matériau et épaisseur.
Quand le soudage par extrusion doit-il remplacer le soudage à air chaud ?
Le soudage par extrusion convient aux longs joints structuraux, aux angles et aux congés de buse sur les tôles épaisses. Une baguette d'apport alimente le joint préchauffé en matériau fondu. Le soudage à air chaud reste la méthode de choix pour le pointage, les réparations et les espaces restreints. Le choix de la méthode adaptée au joint garantit la prévisibilité de la fabrication des réservoirs en plastique.
Comment un réservoir de stockage de produits chimiques fini est-il vérifié avant son expédition ?
La vérification est effectuée selon un plan d'inspection documenté. Les opérateurs contrôlent visuellement chaque joint pour détecter les vides et les soudures incomplètes, puis vérifient les dimensions par rapport aux plans. Un essai hydrostatique permet de maintenir le réservoir rempli sous observation. Les dossiers de soudage et la traçabilité des lots de matériaux accompagnent l'unité lors de sa mise en service.
Quels sont les critères qui déterminent le choix entre le PEHD, le PP et le PVDF ?
La compatibilité chimique et la température de service déterminent le choix du matériau. Le PEHD résiste aux températures ambiantes et aux acides et bases courants. Le PP convient également aux environnements chauds. Le PVDF résiste aux halogènes et aux acides oxydants forts. Cette compatibilité est essentielle à la conception de tout réservoir de stockage de produits chimiques, et la planification de la fabrication des réservoirs en plastique en découle.