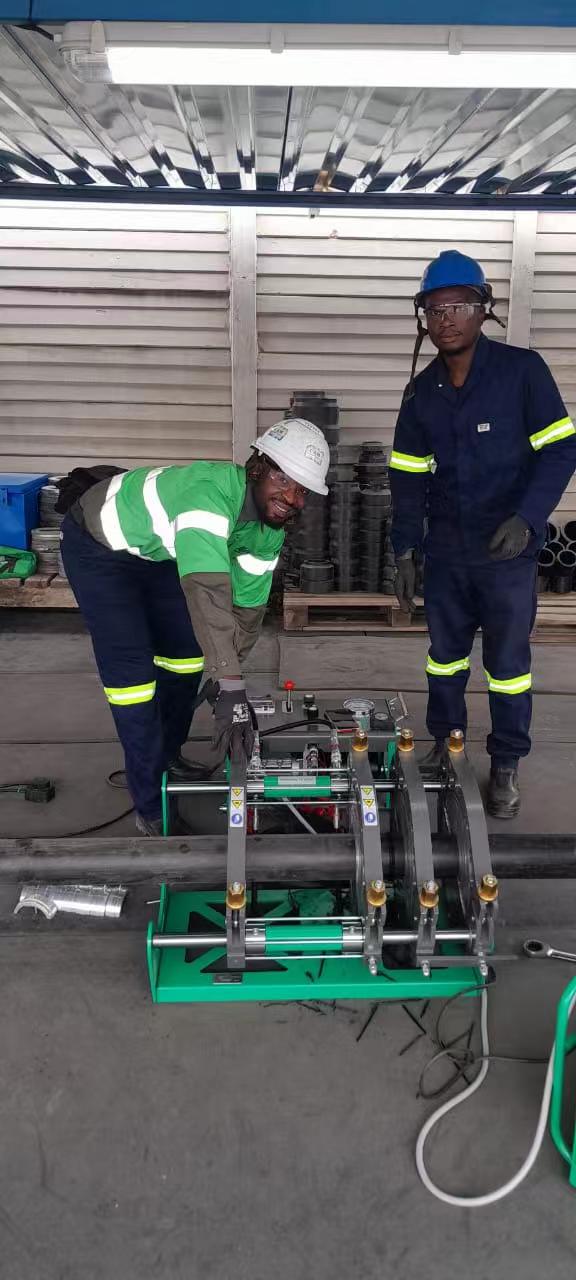
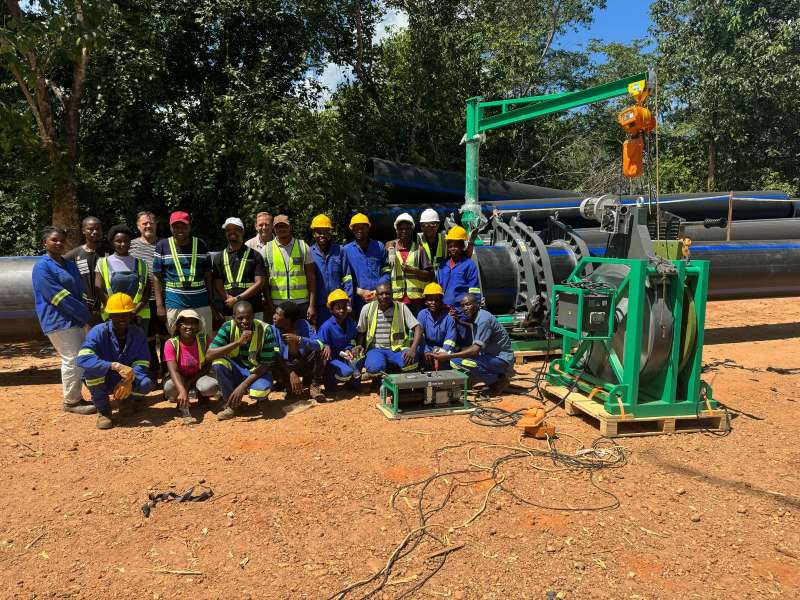
Dans les régions chaudes et arides d'Afrique du Sud, les ouvriers transportent de lourds tuyaux en PEHD sur des chemins de terre, bravant les tempêtes de poussière et la chaleur extrême. Chaque joint de tuyau doit résister à de nombreuses années sous haute pression, mais une seule soudure défectueuse peut compromettre l'ensemble d'un réseau d'eau ou de gaz. Comment garantir la solidité des soudures dans des conditions aussi difficiles ? La soudeuse bout à bout hydraulique SWT-V1000/630H apporte la solution idéale. Robuste et fiable, cette machine transforme les travaux risqués en une tâche ardue grâce à une pression précise et une chaleur uniforme, même par mauvais temps. Elle réalise des joints étanches conformes aux normes internationales, faisant des projets complexes une activité courante.
Points clés à retenir
Le SWT-V1000/630H utilise un châssis en acier robuste pour maintenir les tuyaux lourds alignés sur un terrain accidenté. Ceci évite les soudures fragiles dues à des châssis déformés.
La plaque chauffante répartit la chaleur uniformément sur toute l'extrémité du tuyau. Cela permet de faire fondre complètement les parois épaisses sans brûler les bords.
La machine est équipée d'un enregistreur de données qui sauvegarde chaque détail de soudure. Ces enregistrements attestent de la qualité et répondent aux normes internationales.
Cette machine à souder permet de réaliser des économies en évitant les soudures défectueuses. Les projets sont réalisés dans les délais et les canalisations durent de nombreuses années sans fuite.
Défis liés aux pipelines en Afrique du Sud
Terrain extrême et conditions de travail difficiles
Les tracés des pipelines sud-africains traversent certaines des régions les plus difficiles du continent. Les ouvriers déplacent d'énormes tronçons de tuyaux en PEHD sur des chemins de terre, des collines rocailleuses et des lits de rivières asséchés où la poussière est omniprésente. Chaque tronçon de 900 mm pèse plusieurs tonnes, et la mise en place de ces imposants éléments génère une forte friction au sol. Cette force de traction peut tordre les châssis des machines, plus légères, et désaligner les extrémités des tuyaux avant même le début du soudage. À chaque joint, les ouvriers doivent composer avec la gravité, les terrains accidentés et les mouvements de terre.
Les fortes chaleurs compliquent la tâche. Les ouvriers travaillant sous des températures de +35 °C à +40 °C sont confrontés à un problème majeur : maîtriser le temps de refroidissement de chaque joint de fusion. Le tableau ci-dessous illustre l’influence des variations de température sur la résistance des soudures :
Influence de la température ambiante sur la vitesse de refroidissement | DÉTAILS |
|---|---|
Ajustement quantitatif | Pour des températures de l'air comprises entre -5°C et +40°C, le facteur de correction du temps de fusion/refroidissement est de 0.5 % à 1 % par degré Celsius à partir d'un point de départ de 20°C. |
Impact qualitatif | Une température de l'air élevée (près de +40°C) ralentit la dissipation de la chaleur, créant un écart plus important entre la température du noyau et celle de la perle extérieure ; un temps très froid ou venteux refroidit rapidement la perle extérieure tandis que le noyau reste chaud, provoquant des contraintes. |
Conséquences opérationnelles | Des écrans anti-vent sont nécessaires, et le temps de refroidissement devra peut-être être plus long afin que le noyau de la paroi interne se stabilise avant le desserrage du dispositif de serrage. |
Sur les chantiers à ciel ouvert, l'utilisation de protections contre le vent est obligatoire. Sans elles, la poussière se dépose sur les surfaces chauffées et les irrégularités du flux d'air entraînent des différences de température au niveau des joints. Ces conditions exigent une machine dotée d'une force de serrage importante et d'une pression hydraulique constante pour compenser les frottements au sol et garantir un alignement parfait.
Des normes exigeantes en matière d'intégrité à haute pression
Les tubes à paroi épaisse de classe SDR11 présentent des défis d'ingénierie spécifiques. Un tube de 900 mm de diamètre extérieur et de 81.7 mm d'épaisseur nécessite une pénétration thermique profonde et uniforme sur toute la surface de joint. La plaque chauffante doit assurer une température constante sur toute sa surface, sous peine de voir les bords extérieurs brûler tandis que le cœur reste intact. Cette répartition inégale de la chaleur crée des zones de fusion fragiles qui cèdent sous la pression.
Les normes internationales définissent les exigences en matière de soudures de qualité. Les normes ISO 21307 et ASTM F2620 définissent des règles précises concernant le temps de chauffage, la taille du cordon et la durée de refroidissement. Ces normes exigent une fusion parfaite : absence d’interstices, de saletés et de défauts d’alignement. Chaque joint doit résister à de nombreuses années d’utilisation à haute pression, notamment pour le transport d’eau potable ou de gaz naturel vers des communautés nécessitant un approvisionnement constant.
Le respect de ces normes dans les conditions extrêmes des chantiers africains nécessite bien plus que de la main-d'œuvre qualifiée. L'équipement doit maintenir une pression hydraulique constante durant tout le cycle de refroidissement. Toute chute de pression lors du durcissement du plastique crée des cavités de retrait internes qui fragilisent le joint. Une soudeuse bout à bout hydraulique conçue pour ces conditions extrêmes doit garantir une force constante, un contrôle précis de la température et une performance fiable malgré la poussière, la chaleur et une utilisation intensive. Les entreprises qui relèvent ces défis construisent des infrastructures qui profitent aux communautés pour des générations.
SWT-V1000/630H : Une soudeuse bout à bout hydraulique conçue pour les conditions extrêmes
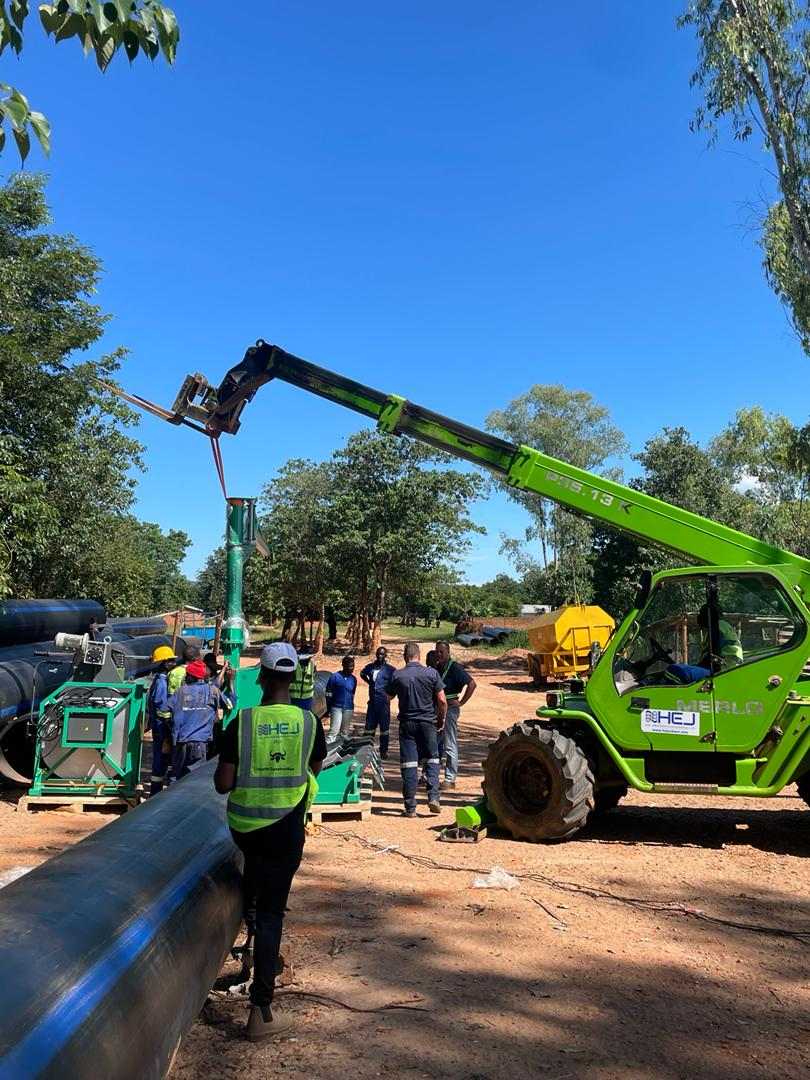
La SWT-V1000/630H couvre une plage de soudage de 630 mm à 1000 mm, compatible avec les plus gros tubes thermoplastiques utilisés dans les infrastructures modernes. Cette machine soude avec la même précision les matériaux PEHD, PP et PVDF. Les entreprises de travaux publics font confiance à cet équipement pour les réseaux d'eau potable, de distribution de gaz, de transport de boues minières et les systèmes de transfert de fluides industriels. La soudeuse est conforme aux normes DVS 2207, ISO 21307 et ASTM F2620, garantissant ainsi aux ingénieurs que chaque joint répond aux normes de qualité internationales.
Châssis robuste et système hydraulique de précision
Le châssis en acier anti-déformation de la machine constitue son ossature. L'acier de construction à haute résistance empêche toute torsion lorsque les équipes déplacent des segments de tuyaux de plusieurs tonnes sur des terrains non pavés. Cette rigidité garantit un alignement précis des tuyaux, sans décalage, même en cas de forte friction du sol. Le châssis prévient la légère flexion du châssis qui compromet la qualité des soudures sur les machines plus légères.
Un groupe hydraulique de précision assure le processus de fusion. Le système comprend un accumulateur haute capacité qui maintient une pression constante tout au long du cycle de soudage. Des vannes de régulation hydrauliques étanches, fournies par des fabricants allemands, italiens et japonais de renom, garantissent un fonctionnement fiable même en présence de poussière. L'accumulateur maintient une pression stable pendant les longues phases de refroidissement, évitant ainsi la formation de retassures dans les tubes à parois épaisses. Cette force constante est essentielle lors du soudage de tubes SDR11 de 81.7 mm d'épaisseur, où toute chute de pression engendre des faiblesses structurelles invisibles à l'œil nu.
Le puissant moteur et les vérins hydrauliques génèrent une force de traction considérable. Cette capacité permet de surmonter sans effort la résistance au sol, assurant un contact parfait entre les extrémités des tuyaux, même les plus lourds. Les opérateurs apprécient les raccords rapides STUCCHI qui garantissent des connexions hydrauliques rapides et sûres sur le terrain.
Contrôle thermique avancé et intégration des données
La plaque chauffante est revêtue de téflon DuPont, ce qui minimise l'adhérence du plastique et prolonge sa durée de vie. Les éléments chauffants haut de gamme maintiennent une température stable à ±7 °C près sur toute la surface de chauffe de 1 000 mm. Cette répartition uniforme de la chaleur élimine la carbonisation localisée et garantit une profondeur de fusion optimale sur toute la surface de la soudure. Le revêtement en PTFE simplifie également le nettoyage entre les soudures, réduisant ainsi les temps d'arrêt.
Un palan intégré permet de manipuler la plaque chauffante et les outils de rabotage, qui sont lourds. Ce pont roulant réduit la pénibilité du travail de l'opérateur et diminue considérablement les temps de changement d'outil entre les phases de dressage et de chauffage. La machine fonctionne sur une alimentation triphasée de 380 V, 50 Hz, avec une puissance nominale de 24 kW.
L'enregistreur de données intelligent MM-Tech (en option) révolutionne le contrôle qualité. Ce système enregistre tous les paramètres critiques lors de chaque cycle de soudage :
valeurs brutes d'échantillonnage du courant de soudage
valeurs brutes d'échantillonnage de la tension de soudage
valeurs brutes d'échantillonnage de la pression barométrique de soudage
Valeurs RMS du courant de soudage, de la tension et de la pression barométrique calculées par intégration point par point ou par moyenne simple
Horodatage du cycle de soudage
durée du soudage
L'enregistreur de données prend en charge l'impression thermique instantanée et l'exportation des données via USB. Cette fonctionnalité permet de créer des rapports de soudage électroniques infalsifiables, conformes aux exigences des audits qualité municipaux et de la norme ISO 21307. Les chefs de projet peuvent consulter en temps réel les données relatives à la durée de chauffage, aux courbes de température, à la pression de frottement et aux profils de pression de fusion. Cette transparence renforce la confiance des clients exigeants en matière de qualité vérifiable.
La soudeuse bout à bout hydraulique SWT-V1000/630H allie robustesse et surveillance intelligente. Son châssis de 2 400 kg lui confère une grande stabilité, tandis que l’accumulateur assure une force constante. La précision de chauffe de ±7 °C garantit une pénétration thermique profonde et uniforme. L’ensemble de ces caractéristiques permet de transformer les conditions de chantier les plus difficiles en opérations de routine. Les entreprises qui utilisent cette machine bénéficient d’un avantage décisif dans les environnements africains isolés où la fiabilité est la clé du succès des projets.
Étude de cas : 7 000 mètres de pipeline sans fuite au Malawi
Surmonter les défis liés à une épaisseur de paroi de 81.7 mm
L'Initiative d'irrigation du Malawi nécessitait 7 000 mètres de tuyaux en PEHD de 900 mm de diamètre et de classe de pression SDR11. Cette classe impliquait des parois de 81.7 mm d'épaisseur. Le soudage de parois aussi épaisses dans les conditions chaudes et poussiéreuses des terrains africains a engendré trois problèmes majeurs.
Tout d'abord, il fallait veiller à l'alignement des tuyaux. Chaque tronçon pesait plusieurs tonnes. Les équipes les traînaient sur un terrain non pavé. Le frottement pouvait déformer les châssis légers des machines. Si les extrémités des tuyaux n'étaient pas alignées, des points de faiblesse se formaient dans la soudure. Les entreprises ne pouvaient pas se permettre de tels risques sur un projet de cette envergure. L'éloignement des sites rendait également difficile l'approvisionnement en pièces détachées ou en assistance technique. Des tempêtes de poussière balayaient fréquemment la région, risquant de contaminer la plaque chauffante et les surfaces de joint avant chaque soudure.
Deuxièmement, il était essentiel d'obtenir une chaleur suffisante en profondeur. Une paroi de 81.7 mm nécessitait une chaleur constante et uniforme sur toute la surface de joint. En cas de chaleur irrégulière, l'extérieur brûlait avant que l'intérieur ne fonde, créant ainsi des soudures fragiles invisibles à l'œil nu. La détection de ces défauts exigeait des appareils de contrôle par ultrasons coûteux. Les températures ambiantes élevées, souvent supérieures à 35 °C, rendaient le processus de chauffage encore plus difficile.
Troisièmement, il fallait éviter la formation de poches d'air internes. Les longs temps de refroidissement posaient un autre problème : le plastique fondu se rétractait en refroidissant. Si la pression hydraulique chutait, même légèrement, la rétraction était irrégulière. De minuscules poches d'air se formaient alors profondément dans le joint. Ces poches fragilisaient la soudure de l'intérieur, sans aucun signe visible. Le tuyau pouvait se rompre sous haute pression des années plus tard. Réparer de telles défaillances dans des zones reculées engendrerait des pertes de temps et d'argent considérables.
L'équipe projet a opté pour un équipement doté d'un châssis robuste, d'une régulation thermique précise et d'une pression hydraulique stable. Le SWT-V1000/630H répondait parfaitement à ces exigences. Ses caractéristiques techniques étaient à la hauteur des impératifs du projet.
Résultats obtenus par la soudeuse hydraulique bout à bout
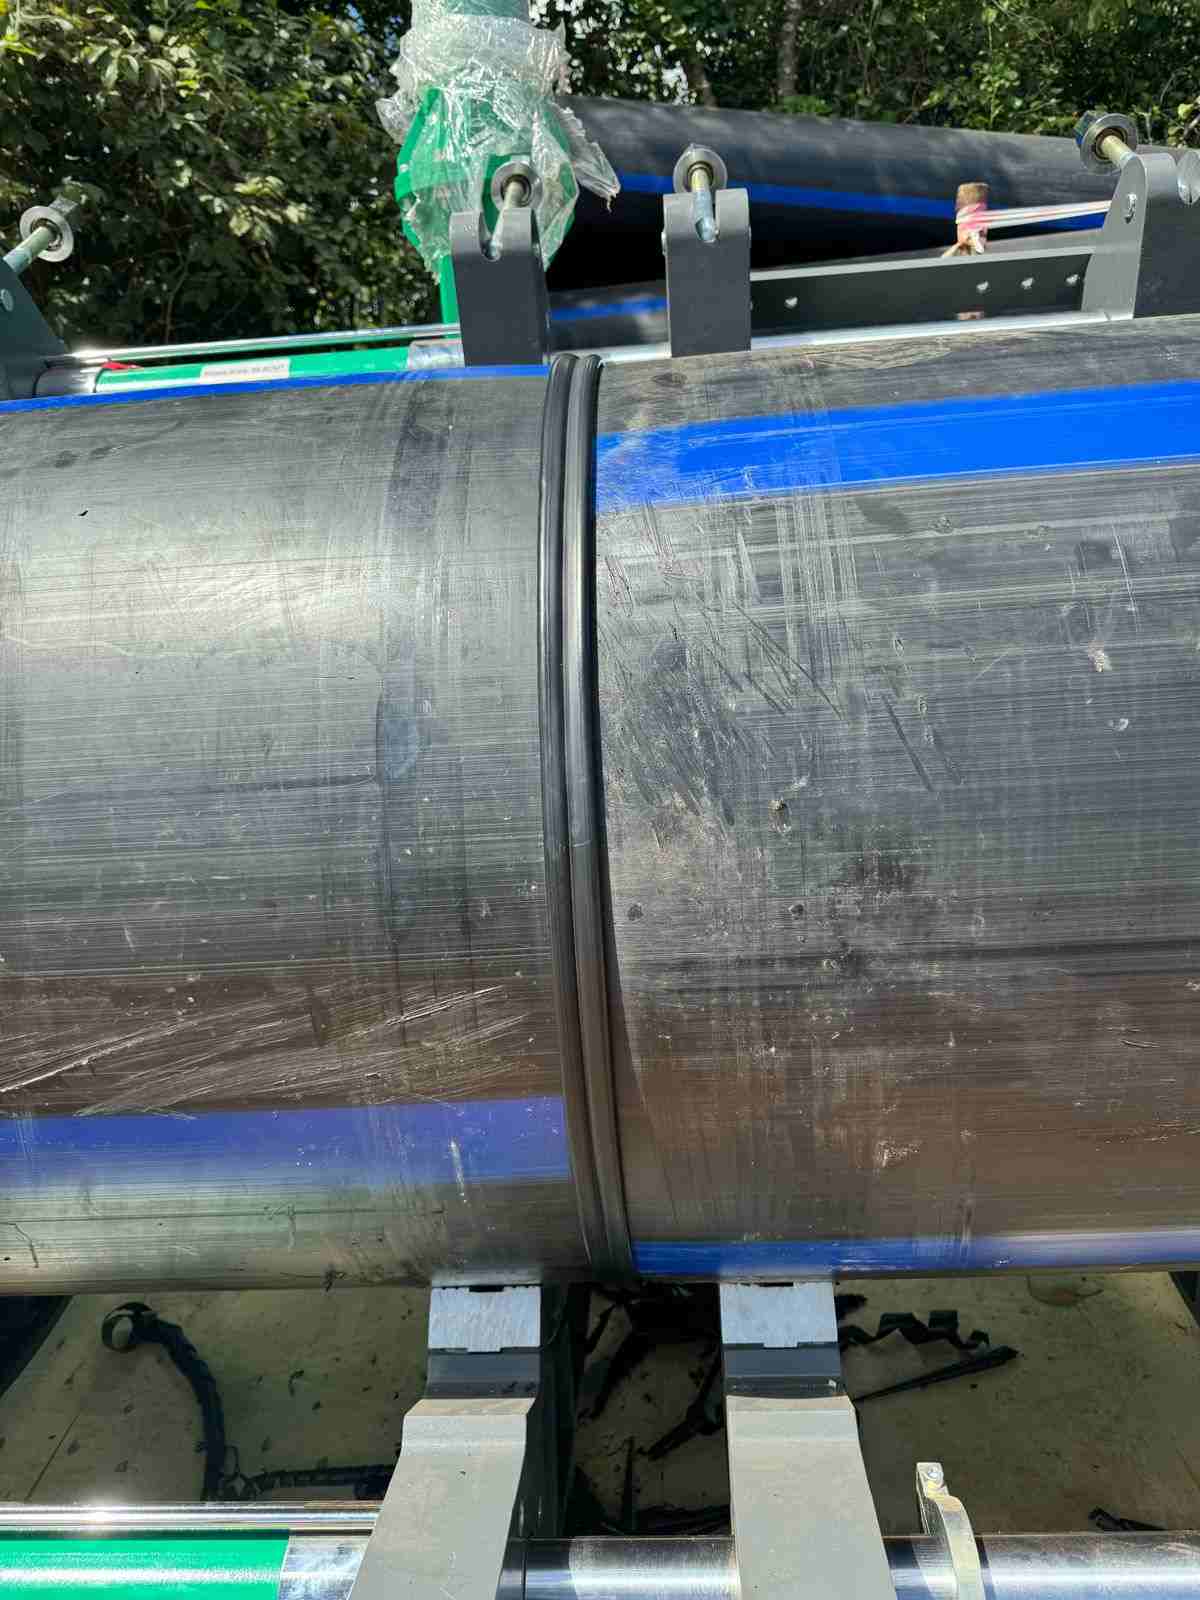
Le châssis robuste en acier de la machine maintenait les tubes de 900 mm avec une grande précision. Sa structure anti-déformation résistait à la torsion, même sous l'effet d'un fort frottement du sol. De puissants vérins hydrauliques amenaient les tubes massifs en contact parfait. L'absence de décalage garantissait un contact optimal entre les surfaces de soudure à chaque étape, éliminant ainsi tout risque de zones de fusion fragiles.
La plaque chauffante revêtue de PTFE a maintenu une variation de température inférieure à ±7 °C sur toute sa surface de 1000 mm. Un trempage thermique profond et contrôlé a permis à la chaleur de pénétrer pleinement dans les parois de 81.7 mm. Des cordons de fusion lisses et uniformes se sont formés sur chaque face de joint. Aucune brûlure n'est apparue sur les bords extérieurs. Aucun point froid n'a persisté au cœur de la pièce. Le revêtement DuPont a également empêché le plastique d'adhérer, assurant ainsi la propreté de la plaque entre les cycles. Le palan intégré a réduit le temps de changement de plateau entre les étapes de dressage et de chauffage.
Le groupe hydraulique et l'accumulateur ont maintenu une pression de fusion parfaitement stable durant la longue phase de refroidissement. Cette force constante a empêché l'accumulation de contraintes internes. De minuscules poches d'air n'ont pu se former lors du retrait du matériau. Les parois épaisses ont refroidi uniformément sous une pression constante. La machine a conservé cette stabilité sur l'ensemble des 7 000 mètres de canalisation.
Les résultats du projet ont été exceptionnels. Malgré des conditions de chantier difficiles, les équipes ont réalisé toutes les soudures dans les délais impartis. L'enregistreur de données a permis un suivi qualité en temps réel pour l'équipe d'assurance qualité. Les tests de pression hydrostatique finaux ont démontré que chaque joint soudé a été validé du premier coup. Aucun défaut n'a été constaté sur l'ensemble du pipeline. Ce taux de réussite de 100 % a prouvé la fiabilité de la machine dans des conditions extrêmes. Dès le premier jour, les opérateurs ont bénéficié d'une formation sur site leur permettant d'exploiter pleinement la puissance de la machine.
L'ingénieur en chef du projet d'irrigation du Malawi a fait l'éloge des performances de l'équipement.
« Une épaisseur de paroi de 81.7 mm représente généralement le cauchemar des ingénieurs, mais la machine MM-Tech a transformé cette tâche en une opération courante. Le système hydraulique s'est avéré exceptionnellement puissant et stable, fonctionnant sans la moindre défaillance tout au long du projet. Il a démontré sa fiabilité en tant qu'atout pour notre infrastructure hydraulique. »
Cette étude de cas démontre comment un équipement adapté transforme des travaux de pipeline à haut risque en succès prévisibles. Le serrage ferme, le contrôle précis de la température et la pression hydraulique constante de la machine ont permis d'obtenir des résultats conformes aux exigences strictes du projet.
Impact commercial et retour sur investissement à long terme
Réduire les coûts et accélérer les délais
La machine SWT-V1000/630H permet de réaliser des économies dès le premier jour. Le projet au Malawi l'a clairement démontré. Les ouvriers ont posé 7 000 mètres de pipeline SDR11 de 900 mm sans aucune défaillance de soudure. Chaque joint a passé avec succès le test de pression dès le premier essai. Ce résultat impeccable a permis d'éviter des réparations coûteuses. Aucun joint défectueux n'a dû être découpé. Aucun matériel de réparation n'a dû être transporté sur des chantiers éloignés. Aucun retard n'a été constaté en raison de problèmes de soudure.
Le soudage classique sur chantier de tuyaux épais en PEHD nécessite souvent 10 à 15 % de retouches. Chaque joint défectueux requiert découpe, resurfaçage et nouvelle soudure, ce qui représente de nombreuses heures de travail et d'utilisation des machines. La soudeuse bout à bout hydraulique élimine totalement ce risque. Un contrôle précis de la pression et une répartition uniforme de la chaleur garantissent une qualité constante pour chaque joint. Les entreprises peuvent ainsi terminer leurs projets plus rapidement et respecter leurs budgets.
Les économies à long terme sont tout aussi importantes. Un pipeline sans fuite nécessite peu d'entretien pendant sa durée de vie de plus de 50 ans. Aucune réparation d'urgence coûteuse n'interrompt l'exploitation. Aucune perte d'eau due à des joints défectueux ne gaspille les ressources. Aucune coupure de service n'affecte les communautés qui dépendent d'un approvisionnement constant. La robustesse de la machine se traduit également par moins de pannes et des coûts de réparation réduits tout au long du projet.
Assistance et formation globales en matière d'assurance de projet
MM-Tech propose une assistance complète qui protège votre investissement. La formation des opérateurs sur site garantit une utilisation optimale de la machine dès le premier jour. Les opérateurs formés réalisent des soudures précises et fiables. Cette formation réduit considérablement le temps d'apprentissage et évite les erreurs coûteuses liées à une mauvaise technique.
La livraison rapide de pièces détachées permet de poursuivre les projets sans interruption. L'entreprise dispose d'un stock important de pièces essentielles pour une expédition rapide. Une plaque chauffante ou un flexible hydraulique défectueux n'immobilise pas les travaux pendant des semaines. Un remplacement rapide permet de respecter les délais de construction et d'éviter des temps d'arrêt coûteux.
L'assistance technique personnalisée offre aux chefs de projet un accès direct à des experts en soudage. Les ingénieurs peuvent solliciter des conseils pour les situations difficiles sur le terrain. La garantie de deux ans couvre les défauts de fabrication et assure une totale tranquillité d'esprit. Ce réseau d'assistance complet garantit un fonctionnement sans souci tout au long de la longue durée de vie de la machine. Les entreprises utilisent la SWT-V1000/630H en toute confiance.
La SWT-V1000/630H a révolutionné la construction de pipelines en Afrique du Sud. Auparavant, les entreprises devaient composer avec des châssis déformés, une répartition inégale de la chaleur et des interstices cachés dans les tuyaux épais. La robustesse du châssis, la précision du contrôle de la température et la constance de la force hydraulique de la machine ont permis d'éliminer ces problèmes. Des projets autrefois très risqués sont devenus des chantiers fiables, garantissant une qualité éprouvée.
Ce poste à souder est un choix judicieux pour garantir la réussite de vos projets. Des canalisations sans fuites permettent de réduire les coûts de réparation sur le long terme. Chaque soudure de qualité contribue à la sécurité des communautés et préserve les ressources.
Les besoins en infrastructures de l'Afrique ne cessent de croître. La soudeuse bout à bout hydraulique est devenue l'outil de référence pour relever ces défis. Les entreprises qui utilisent cette machine construisent des systèmes robustes en toute confiance, sachant que chaque soudure répond aux normes internationales.
QFP
Quelles sont les tailles de tuyaux que le SWT-V1000/630H peut souder ?
Cette machine permet de souder des tuyaux de 630 mm à 1 000 mm de diamètre. Elle utilise des réducteurs pour les diamètres de 630, 710, 800 et 900 mm. Cette gamme couvre les plus gros diamètres de tuyaux utilisés dans les réseaux d'eau, de gaz et dans l'industrie.
À quelles normes internationales ce poste à souder est-il conforme ?
Cette machine à souder respecte les normes DVS 2207, ISO 21307 et ASTM F2620. Ces normes définissent des limites précises pour le temps de chauffe, la taille du cordon et le temps de refroidissement. Ainsi, chaque joint soudé répond aux normes de qualité internationales les plus exigeantes.
Comment la machine prévient-elle les défauts de soudure dans les tuyaux à parois épaisses ?
Le grand accumulateur de la machine maintient une pression hydraulique constante pendant le refroidissement. Cette force constante empêche la formation de minuscules poches d'air dans les parois épaisses. La plaque chauffante en PTFE répartit la chaleur uniformément, évitant ainsi les points froids et les bords brûlés.
MM-Tech propose-t-il une formation et une assistance aux opérateurs ?
Oui. La formation sur site permet aux équipes de maîtriser la machine dès le premier jour. MM-Tech assure également un envoi rapide des pièces détachées et un accompagnement personnalisé. Une garantie de deux ans couvre les défauts de fabrication.
Comment l'enregistreur de données améliore-t-il le contrôle qualité ?
L'enregistreur de données intelligent (en option) enregistre le courant, la tension, la pression et la durée de chaque soudure. Il imprime des rapports et exporte les données vers une clé USB. Ces enregistrements infalsifiables répondent aux exigences des audits qualité municipaux et aux normes ISO.