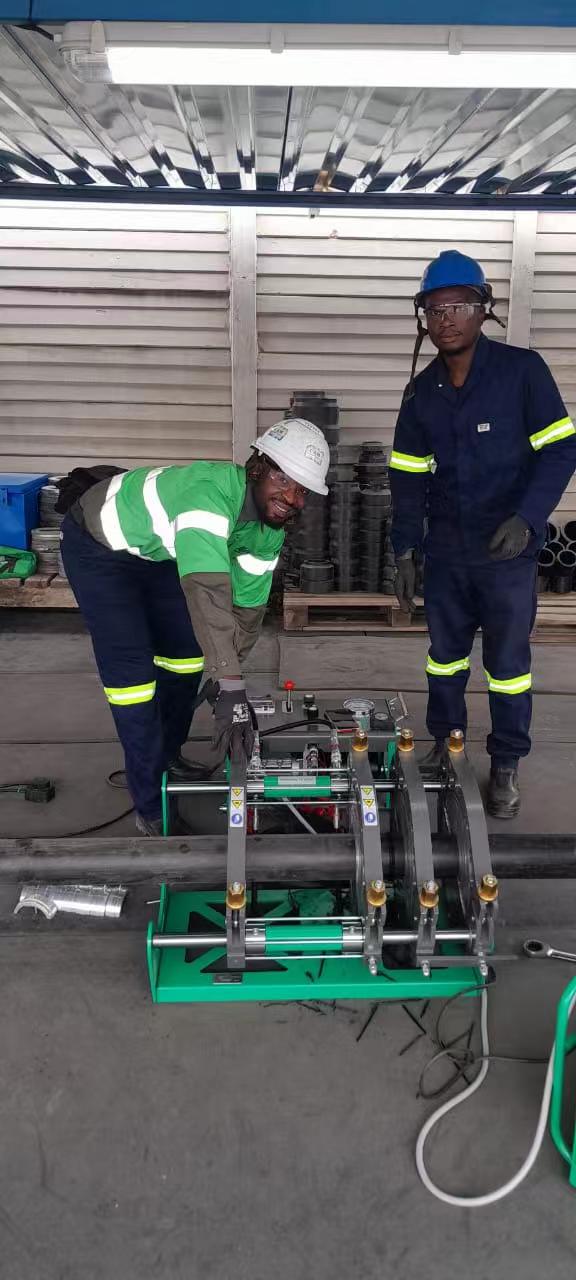

Immaginate il vostro stabilimento di produzione. Un raccordo a gomito in HDPE da 1200 mm è fissato alla saldatrice. Il vostro team deve produrre molti pezzi oggi – raccordi a T, a Y, a croce – ognuno dei quali richiede saldature precise conformi agli standard DVS 2207. Una sola saldatura eseguita male può compromettere un pezzo costoso.
Avete bisogno di una macchina per raccordi in HDPE in grado di gestire diverse tipologie di tubi senza compromettere la precisione. Ma come scegliere l'attrezzatura giusta quando ogni venditore afferma che la propria è la migliore? Si tratta di una decisione importante. Questo acquisto influenzerà la vostra produzione, la qualità e le esigenze dei vostri progetti per gli anni a venire.
Questa guida ti offre un metodo chiaro per valutare le saldatrici per tubi in HDPE. Imparerai a valutare le tue esigenze, confrontare i diversi tipi di macchine e verificare l'assistenza del fornitore. In questo modo, potrai assicurarti che la tua saldatrice per tubi in HDPE funzioni in modo affidabile. Quando valuti le diverse opzioni di saldatura, considera modelli come la saldatrice per la lavorazione di tubi da 450-1600 mm.
Punti chiave
Innanzitutto, stabilisci cosa deve produrre la tua fabbrica. Annota i tipi di raccordi e le dimensioni dei tubi che utilizzi. Poi, stima quante saldature dovrai eseguire ogni settimana.
Scegli tra sistemi manuali e automatizzati. Le macchine automatizzate riducono gli errori e mantengono la qualità della saldatura costante e uniforme.
Adatta la rigidità della macchina alle dimensioni dei tubi. Un telaio robusto impedisce il disallineamento, che a sua volta causa saldature deboli.
Cercate un controllo preciso e un tracciamento dei dati. La macchina dovrebbe impostare automaticamente i parametri di saldatura e salvare i dati per successive verifiche.
Verifica se il fornitore offre un buon supporto e se ha i pezzi di ricambio a disposizione. Chiedi con che rapidità rispondono alle richieste di assistenza. Controlla se tengono in magazzino i pezzi di ricambio più importanti.
Definizione dei requisiti di fabbricazione dei raccordi in HDPE
Prima di valutare qualsiasi saldatrice, è necessario analizzare le proprie esigenze di produzione. Questa fase è fondamentale per tutto il resto. Non è possibile scegliere una macchina se non si sa cosa dovrà produrre. Iniziate dagli ordini attuali. Poi pensate ai progetti che prevedete di realizzare nei prossimi tre-cinque anni. La vostra saldatrice per raccordi in HDPE dovrà essere in grado di gestire entrambi.
Mappatura dei tipi di raccordi e della gamma di diametri
Elenca tutti i tipi di raccordi che la tua fabbrica produce o prevede di produrre. Potresti aver bisogno di gomiti a 45 gradi per le condotte idriche cittadine . Potresti aver bisogno di raccordi a T di riduzione per progetti di fognature industriali. Potresti aver bisogno di croci e raccordi a Y per impianti di desalinizzazione. Ogni forma di raccordo impone esigenze diverse alla tua saldatrice per tubi in HDPE. Una macchina che lavora con giunti di tubi diritti potrebbe avere difficoltà con raccordi di forme complesse.
La gamma di diametri dei tubi è altrettanto importante. Un intervallo da 450 mm a 1600 mm significa capacità di "grandi diametri" in questo settore. Un'azienda che lavora a grandi progetti infrastrutturali necessita dell'intera gamma. Un'officina più piccola potrebbe aver bisogno solo di tubi fino a 800 mm. Misurate i diametri effettivi dei vostri tubi in base ai contratti recenti. Non fate supposizioni. La vostra saldatrice per tubi in HDPE deve essere in grado di gestire il diametro maggiore del tubo, con un margine di sicurezza. Questa flessibilità nella realizzazione di diverse forme vi consente di affrontare molti progetti senza dover acquistare ulteriori attrezzature in seguito.
Calcolo del volume di produzione e del fabbisogno di automazione
Stimate il numero di saldature settimanali. Contate ogni giunto che il vostro team deve completare. Una fabbrica che produce 50 raccordi a settimana ha esigenze diverse da una che ne produce 200. Un volume maggiore giustifica l'utilizzo di sistemi automatizzati. Un volume inferiore potrebbe favorire macchine semiautomatiche con costi iniziali più bassi.
Considera i tempi di cambio formato tra i raccordi. Il passaggio da un gomito da 450 mm a un raccordo a T da 1200 mm richiede la regolazione dei morsetti e il riallineamento. I sistemi manuali necessitano di operatori specializzati per ogni cambio formato. I sistemi automatizzati riducono questo lavoro grazie a impostazioni programmabili. Valuta la disponibilità di manodopera. Se è difficile trovare saldatori esperti, l'automazione riduce la necessità di personale con competenze specifiche.
La vostra saldatrice per raccordi in HDPE deve garantire una qualità costante in ogni saldatura. Gli standard internazionali come DVS 2207 e ISO 21307 definiscono gli standard di riferimento. Soddisfare le esigenze di questi progetti richiede una precisione che i metodi manuali non possono garantire su questa scala. La macchina giusta combina rigidità e controllo. Rimane allineata anche sotto un'enorme pressione idraulica. Traccia automaticamente le impostazioni di saldatura. Questa precisione protegge i vostri costosi pezzi e la vostra reputazione. Per un confronto, esplorate opzioni come la saldatrice per carpenteria metallica da 450-1600 mm per vedere come le attrezzature di livello industriale soddisfano queste esigenze.
Confronto tra le diverse tipologie di macchine per la fabbricazione di raccordi in HDPE

Non tutte le macchine per la lavorazione di raccordi in HDPE offrono gli stessi risultati. In uno stabilimento che produce raccordi di grande diametro, la scelta si riduce essenzialmente a sistemi semiautomatici o completamente automatici. Ogni tipologia si adatta a un diverso metodo di lavoro. Conoscere la differenza è fondamentale per tutelare il proprio investimento e la qualità della produzione.
Confronto tra sistemi di saldatura manuali e automatizzati.
Le macchine manuali costano meno all'inizio. Questo prezzo inferiore attrae molti proprietari di fabbriche. Ma il lavoro manuale mette a dura prova le mani e il giudizio del saldatore. L'operatore deve impostare la pressione, controllare la temperatura e cronometrare ogni fase. Per tubi di piccolo diametro, questo funziona bene. Per tubi da 1600 mm, gli errori umani diventano un grosso pericolo. Una lettura errata della pressione o un cambio di formato in ritardo rovinano un pezzo del valore di migliaia di dollari. Il solo spreco di materiale annulla qualsiasi risparmio derivante dal prezzo inferiore.
Le saldatrici automatiche per tubi in HDPE eliminano questo pericolo. Basta inserire il diametro del tubo, il valore SDR e il tipo di materiale. Il sistema di controllo calcola automaticamente il tempo di riscaldamento, la pressione di saldatura e il tempo di raffreddamento. Esegue ogni fase del lavoro senza che l'operatore debba intervenire. Questa automazione garantisce una qualità di saldatura costante in ogni turno. Il vostro team non ha bisogno di anni di esperienza per realizzare giunzioni conformi agli standard DVS 2207 o ISO 21307. La macchina esegue il lavoro con precisione.
Quando scegliete tra questi sistemi, tenete conto del vostro volume di produzione. Un'azienda che produce decine di raccordi a settimana trae grandi vantaggi dall'automazione. La velocità e la costanza dei risultati giustificano il prezzo più elevato. Un'officina più piccola, con solo occasionali lavorazioni di grandi diametri, potrebbe cavarsela bene con un sistema semiautomatico. Tuttavia, è fondamentale confrontare il costo di un pezzo rovinato con la differenza di prezzo. Una saldatura fallita da 1600 mm spesso ripaga una buona parte del costo di un sistema automatizzato.
Adattare la rigidità della macchina alle esigenze di diametro del tubo
Il telaio della macchina determina se l'attrezzatura di saldatura è in grado di sopportare le forze fisiche in gioco. La saldatura a fusione testa a testa di grande diametro richiede un'enorme pressione idraulica. Una sezione di tubo da 1600 mm è pesante e oppone resistenza al movimento. Il telaio della macchina deve sopportare tale forza senza piegarsi. Qualsiasi flessione del telaio provoca un disallineamento dei pezzi. Un cattivo allineamento produce saldature deboli che non superano i controlli o si rompono durante l'utilizzo.
Per questo lavoro sono indispensabili telai in acciaio robusti e monoblocco. Le unità portatili da campo non possiedono la rigidità necessaria per la fabbricazione su scala industriale. Sono adatte per lavori di riparazione in trincea, ma non riescono a mantenere un allineamento preciso sotto la pressione costante della saldatura di tubi di grande diametro. La saldatrice per tubi in HDPE deve essere posizionata su una base solida che mantenga le estremità dei tubi perfettamente parallele durante l'intero ciclo di saldatura.
Cercate le caratteristiche specifiche che distinguono le macchine di livello industriale da quelle più leggere. Le piastre riscaldanti rivestite in Teflon impediscono alla plastica di attaccarsi durante la fase di fusione. Questo rivestimento garantisce una separazione netta e un trasferimento di calore uniforme su tutta la superficie di giunzione. Le frese a doppio tagliente preparano entrambe le estremità del tubo contemporaneamente. Creano superfici lisce e piane che favoriscono una fusione robusta. Queste caratteristiche influiscono direttamente sulla qualità della saldatura e sulla capacità di realizzare raccordi che superino i rigorosi controlli di progetto.
La qualità costruttiva della vostra macchina per la lavorazione di raccordi in HDPE ne determina la durata e l'affidabilità. Un telaio robusto, morsetti lavorati con precisione e componenti idraulici di qualità riducono i tempi di fermo per manutenzione. Inoltre, mantengono la precisione anche dopo anni di utilizzo intensivo. Quando confrontate i preventivi di diversi fornitori, esaminate attentamente le specifiche strutturali. Chiedete informazioni sullo spessore dell'acciaio, sul design del telaio e sulla provenienza dei componenti idraulici. Questi dettagli vi diranno se una macchina vi servirà per decenni o se si guasterà dopo pochi anni.
La scelta tra sistemi manuali e automatizzati influisce anche sulla flessibilità delle tecniche di fabbricazione. I controlli automatizzati consentono di programmare rapidamente diverse impostazioni di saldatura per vari tipi di raccordi. È possibile passare da un gomito a un raccordo a T senza lunghe regolazioni manuali. Questa flessibilità nelle tecniche di fabbricazione permette alla vostra fabbrica di affrontare progetti diversificati e rispettare scadenze stringenti. A titolo di esempio, le opzioni di livello industriale come la saldatrice per carpenteria metallica da 450-1600 mm combinano i controlli automatizzati con la robusta struttura del telaio necessaria alla vostra linea di produzione. L'attrezzatura di saldatura giusta bilancia precisione e durata con le vostre specifiche esigenze di produzione.
Valutazione delle caratteristiche principali e del supporto del fornitore per la vostra macchina di lavorazione HDPE

Una volta ristretta la scelta alle macchine di livello industriale, è fondamentale esaminare i dettagli che distinguono una buona saldatrice da una eccezionale. Le caratteristiche principali di una saldatrice per raccordi in HDPE determinano se il vostro team è in grado di produrre giunzioni uniformi e conformi alle normative, turno dopo turno. È inoltre necessario un fornitore che offra assistenza post-installazione. Entrambi questi fattori tutelano il vostro investimento e il rispetto dei tempi di produzione.
Dare priorità alla precisione del controllo e alla tracciabilità dei dati
Il sistema di controllo funge da cervello della saldatrice per tubi in HDPE. Un sistema di base richiede all'operatore di leggere tabelle e impostare manualmente i parametri. Un sistema più sofisticato calcola tutto automaticamente. È sufficiente inserire il diametro del tubo, il valore SDR e il tipo di materiale. La macchina determina quindi il tempo di riscaldamento, la pressione di fusione e la durata del raffreddamento corretti. Questa automazione elimina le congetture e riduce il rischio di errori umani su pezzi di grande diametro.
Gli standard internazionali come il DVS 2207 forniscono il quadro di riferimento per questi calcoli. La tabella seguente mostra i parametri critici che i vostri sistemi di controllo dovrebbero gestire automaticamente:
Specifiche / Metodo di calcolo | |
|---|---|
Temperatura del riscaldatore (piastra a specchio) | 200–220 °C per il PE; utilizzare il valore massimo per pareti sottili, il valore minimo per pareti spesse. Verificare con un pirometro sulla superficie della piastra. |
Pressione di fusione (interfacciale) | 0.15 N/mm² (pratica a bassa pressione DVS). |
pressione di trascinamento | Misurata per ogni configurazione; pressione relativa necessaria per muovere il carrello/tubo senza resistenza. Da aggiungere alla pressione di fusione calcolata. |
Calcolo della pressione manometrica totale | Pressione manometrica totale = (pressione interfacciale × area anulare del tubo ÷ area totale del pistone) + pressione di trascinamento. |
tempo di mantenimento del calore | Determinata dallo spessore della parete (ad esempio, 45 s per 2.0–4.5 mm; 500–700 s per 50.0–70.0 mm). Regola empirica: ~10 s per mm di parete. |
Tempo di cambio (tempo di sosta) | Deve essere ridotto al minimo; varia da 5 s (parete sottile) a 25 s (parete spessa) per tabella DVS. |
Tempo di accumulo | Tempo necessario per raggiungere la pressione di fusione; varia da 5 s (parete sottile) a 35 s (parete spessa). |
Tempo di raffreddamento (sotto pressione) | Il tempo di riparazione varia da 6 minuti (pareti sottili) a 80 minuti (pareti spesse). Regola generale: circa 1.2 minuti per millimetro di spessore della parete. |
La vostra macchina per la fabbricazione di raccordi in HDPE deve gestire questi calcoli senza l'intervento dell'operatore. Questa precisione influisce direttamente sulla resistenza della saldatura. Durante la fase di raffreddamento, il giunto deve rimanere sotto una pressione costante per forzare la diffusione molecolare e contrastare il naturale ritiro del materiale. Se la pressione diminuisce troppo presto, si forma una "pelle fredda" all'interfaccia. Questa barriera interrompe il legame strutturale e lascia vuoti interni. Questi difetti compromettono la resistenza alla trazione della saldatura perché il materiale non può formare una matrice molecolare unificata. Quando la pressione rimane corretta durante tutto il raffreddamento, la resistenza alla trazione della saldatura risultante è paragonabile o uguale a quella del tubo originale. Un controllo preciso della pressione è un fattore determinante per la qualità finale della saldatura.
La tracciabilità dei dati è importante quanto il controllo in tempo reale. Cercate una saldatrice per tubi in HDPE dotata di funzioni di esportazione e stampa dati tramite USB. Queste funzionalità consentono di salvare i registri di saldatura per ogni giunto. Le verifiche di progetto spesso richiedono la prova che ogni saldatura soddisfi i parametri specificati. Una macchina che registra ed esporta questi dati fa risparmiare al vostro team ore di lavoro burocratico. Inoltre, fornisce una documentazione chiara nel caso in cui una saldatura non superi l'ispezione.
Verifica della disponibilità del servizio post-vendita e dei pezzi di ricambio
La saldatrice per tubi in HDPE rappresenta un investimento di capitale significativo. Una macchina che rimane inattiva per settimane in attesa di un pezzo di ricambio annulla qualsiasi risparmio iniziale. Prima di firmare un contratto di acquisto, informatevi sulla rete di assistenza del produttore. Chiedete informazioni sui tempi di risposta per le richieste di assistenza tecnica. Scoprite dove si trovano i loro tecnici e se offrono riparazioni in loco.
I ricambi critici meritano un'attenzione particolare. Le piastre riscaldanti e le guarnizioni idrauliche si usurano con il normale utilizzo. Chiedete al fornitore informazioni sulla disponibilità di questi componenti. Un produttore affidabile tiene questi pezzi in magazzino e può spedirli rapidamente. Alcuni fornitori offrono programmi di formazione completi per i vostri operatori. Questa formazione garantisce che il vostro team sappia utilizzare correttamente le saldatrici automatiche per tubi in HDPE fin dal primo giorno. Riduce inoltre il rischio di errori umani che potrebbero danneggiare le apparecchiature.
Valutate la reputazione del fornitore presso altre fabbriche. Richiedete referenze ad aziende che svolgono attività di produzione simili. Contattate queste aziende e informatevi sulla loro esperienza con le attrezzature e l'assistenza offerta dal fornitore. Questa ricerca richiede tempo, ma si rivelerà preziosa quando avrete bisogno di aiuto durante una fase critica della produzione.
La qualità costruttiva della vostra macchina influisce anche sui costi di manutenzione a lungo termine. Un telaio robusto e componenti idraulici di qualità durano più a lungo e richiedono meno riparazioni. Quando confrontate i preventivi, informatevi sulla provenienza dei componenti chiave. Le attrezzature di saldatura di qualità utilizzano componenti affidabili e facilmente reperibili. Il vostro sistema di saldatura per tubi in HDPE deve soddisfare i requisiti del vostro progetto attuale e supportare la crescita futura. A titolo di esempio, i fornitori industriali, come quelli che offrono la saldatrice per la fabbricazione di tubi da 450-1600 mm, in genere forniscono formazione completa e assistenza locale. Questa versatilità nelle capacità del fornitore vi aiuta a mantenere la continuità della produzione.
La scelta della macchina per la fabbricazione di raccordi in HDPE più adatta segue un percorso ben definito. Iniziate dalle vostre esigenze di produzione. Mappate le tipologie di pezzi e la gamma di diametri. Calcolate il volume settimanale di saldature. Confrontate i diversi tipi di macchine. Decidete tra sistemi semiautomatici e completamente automatici. Abbinate la rigidità della macchina alle dimensioni dei vostri tubi. Valutate la precisione del controllo e l'assistenza del fornitore . Verificate la disponibilità dei pezzi di ricambio.
Crea una scheda tecnica dettagliata. Includi l'intervallo di diametri, la complessità del pezzo, il livello di automazione e le esigenze di tracciabilità dei dati. Utilizza questo documento quando richiedi preventivi a più fornitori.
La giusta attrezzatura per la saldatura di tubi in HDPE prepara il vostro stabilimento ad affrontare futuri progetti di grande diametro. Otterrete precisione e qualità che soddisfano i rigorosi requisiti di progetto. Contattate gli esperti del settore per una consulenza personalizzata sulla configurazione della vostra saldatrice per tubi in HDPE. Esplorate opzioni come la saldatrice per la fabbricazione di tubi da 450-1600 mm per iniziare la vostra valutazione.
FAQ
Quanta formazione è necessaria per un operatore addetto alla saldatura automatizzata di tubi in HDPE?
Le macchine automatizzate rendono l'apprendimento molto più semplice. L'operatore deve semplicemente inserire il diametro del tubo, l'SDR e il tipo di materiale. La macchina imposta quindi automaticamente il tempo di riscaldamento, la pressione e la durata del raffreddamento. La formazione di base illustra come cambiare i morsetti ed esportare i dati. La maggior parte degli operatori si sente a proprio agio dopo una settimana di pratica guidata.
Quale manutenzione è necessaria per una saldatrice per carpenteria metallica?
Pulisci quotidianamente la piastra riscaldante per evitare l'accumulo di residui di plastica. Controlla i livelli del fluido idraulico una volta alla settimana. Verifica la presenza di graffi sul rivestimento in Teflon prima di ogni turno. Sostituisci le lame della fresa quando sono smussate. Effettua un controllo delle guarnizioni e dei tubi flessibili ogni tre mesi. Una corretta manutenzione contribuisce a prolungare notevolmente la durata delle tue attrezzature per la saldatura di tubi in HDPE .
È possibile che una singola macchina gestisca sia i giunti di tubi diritti che i raccordi complessi?
Sì. I morsetti modulari consentono di passare rapidamente da una dimensione di tubo all'altra e da un tipo di raccordo all'altro. È possibile passare da un giunto diritto a un gomito o a un raccordo a T regolando gli appositi morsetti. Questa flessibilità nella fabbricazione dei componenti significa che una sola macchina può gestire molteplici lavorazioni senza dover acquistare attrezzature aggiuntive.
In che modo la rigidità della macchina influisce sulla qualità della saldatura su pezzi di grande diametro?
Un telaio rigido impedisce la flessione sotto pressione idraulica. La flessione provoca il disallineamento delle estremità dei tubi. Un cattivo allineamento crea saldature deboli che non superano i controlli. I telai in acciaio per impieghi gravosi mantengono le estremità allineate durante l'intero ciclo di saldatura. Questa rigidità determina direttamente la qualità della saldatura finale su tubi da 1600 mm.
Quali dati dovrebbe fornire il sistema di controllo per le verifiche di progetto?
La tua saldatrice per tubi in HDPE dovrebbe registrare automaticamente ogni impostazione di saldatura. Cerca funzionalità di esportazione USB e stampa integrata. Le registrazioni devono indicare la temperatura di fusione, la pressione di fusione e il tempo di raffreddamento per ogni giunto. Questi documenti dimostrano che hai rispettato le norme DVS 2207 o ISO 21307 durante le verifiche con il cliente.