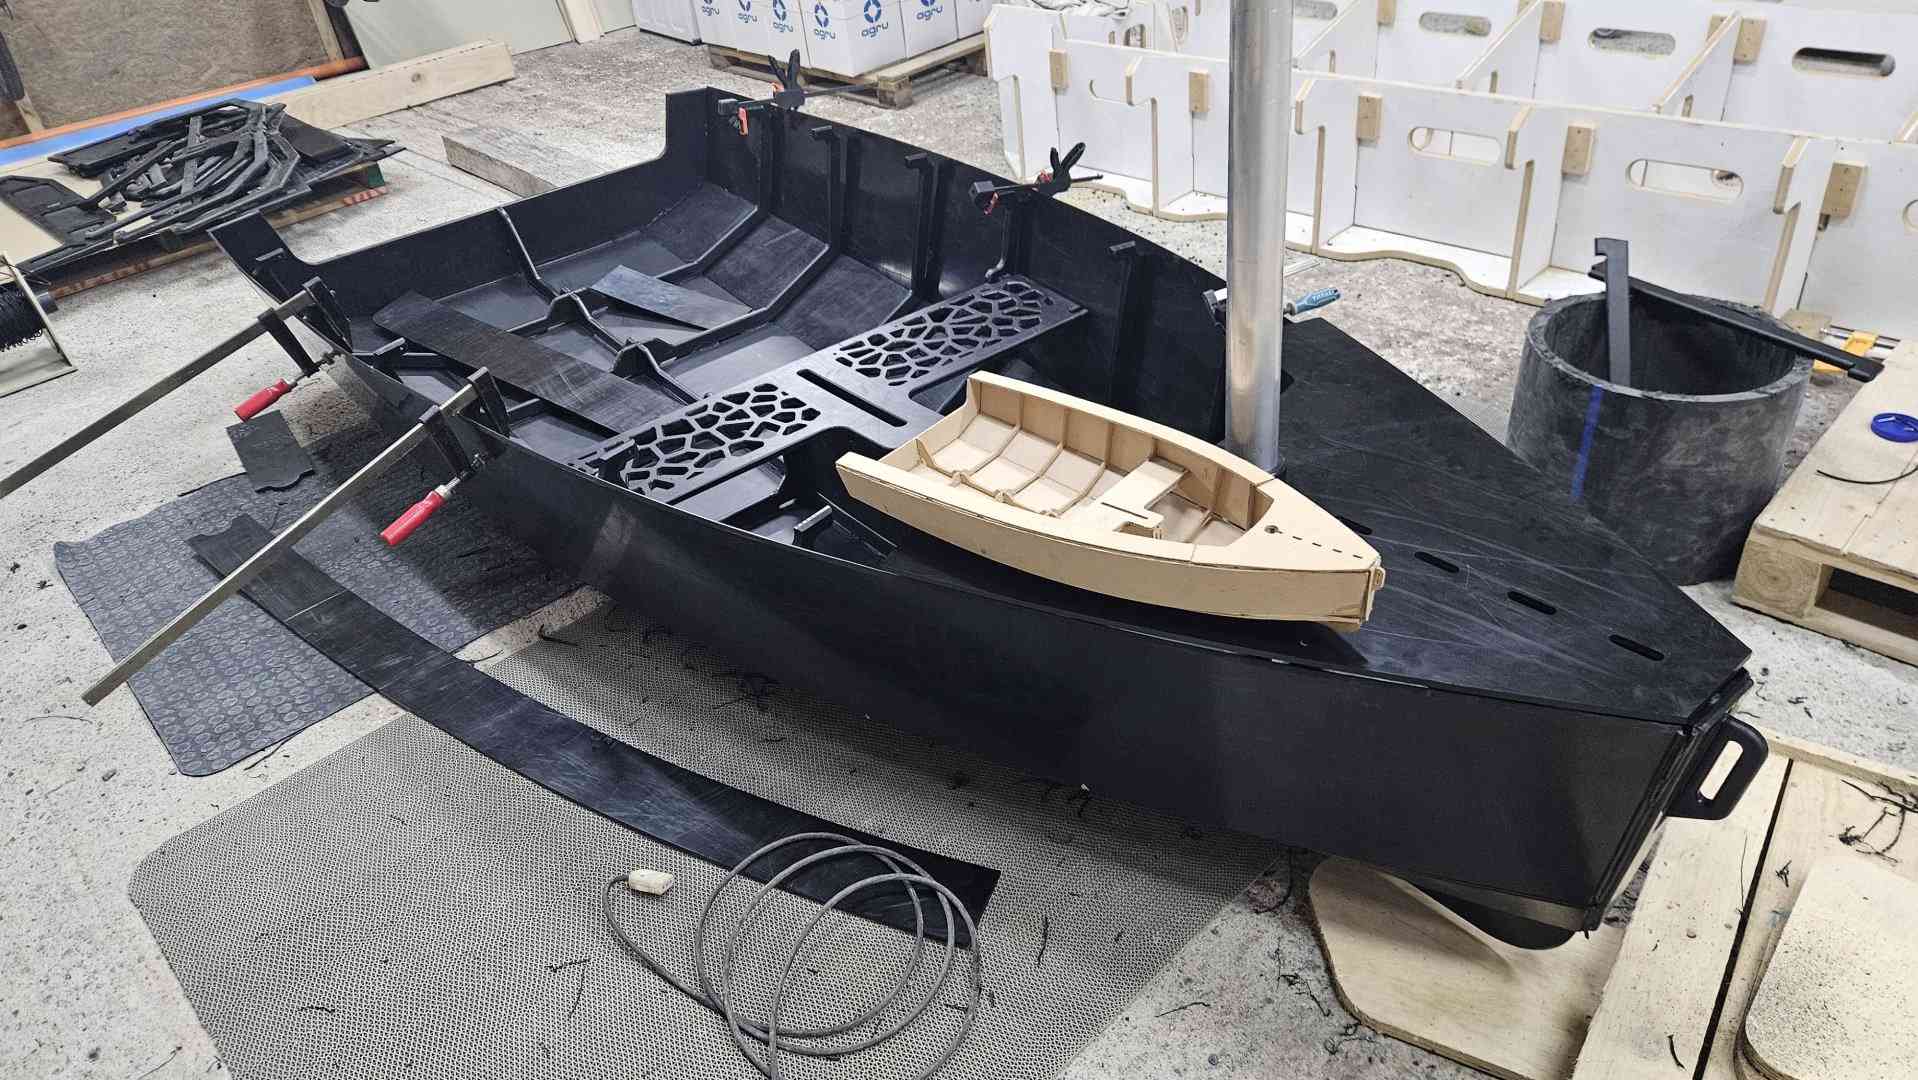
La costruzione di un'imbarcazione in HDPE richiede più di una buona progettazione. La qualità delle saldature determina la resistenza dello scafo e l'impermeabilità, e ogni fase prevede requisiti di saldatura specifici. Questa guida illustra la costruzione passo dopo passo e indica la soluzione di saldatura utilizzata in ogni fase.
La saldatura è la spina dorsale dell'intera costruzione. Un'attenta preparazione delle giunzioni e una tecnica corretta in ogni fase determinano le prestazioni dello scafo finito in acqua. La giusta soluzione di saldatura per la produzione di imbarcazioni in HDPE integra materia prima, taglio, giunzione e assemblaggio finale in un unico processo affidabile.
Punti chiave
-
L'HDPE offre un'elevata resistenza agli urti e alla corrosione, garantendo scafi di imbarcazioni durevoli.
-
Pulire e preparare ogni giunzione prima della saldatura per garantire giunzioni resistenti e a tenuta stagna.
-
Utilizzare la saldatrice adatta per ogni fase, dal taglio alla saldatura finale del giunto.
-
Scegli le attrezzature in base alla scala di produzione per controllare i costi e mantenere l'efficienza.
Selezione delle materie prime: perché l'HDPE è la scelta preferita.
La costruzione inizia prima ancora di eseguire qualsiasi saldatura. I tubi in HDPE vengono recuperati e preparati, quindi estrusi per formare i fogli che andranno a costituire lo scafo. Questa fase iniziale determina la qualità del materiale da cui dipenderà ogni giunzione successiva. Spessore del foglio, condizioni superficiali e tensioni interne sono tutti elementi che dipendono da come la materia prima è stata prodotta e lavorata.
Il polietilene ad alta densità (HDPE) si è guadagnato un posto nella costruzione di imbarcazioni da lavoro grazie alla combinazione di leggerezza ed elevata resistenza. La sua densità di massa è compresa tra 0.94 e 0.97 g/cm³, il che consente di mantenere basso il peso dello scafo e di migliorare la capacità di carico utile per le operazioni commerciali. La tabella seguente riassume le proprietà di grado marino più importanti durante la costruzione.
|
Proprietà |
Valore |
|---|---|
|
Resistenza a trazione a snervamento |
20–37 MPa |
|
Temperatura di servizio continuo |
fino a circa 120 °F (49 °C) |
|
Durezza Shore D. |
da bassa a media età 60 |
|
Resistenza chimica |
resiste alla maggior parte degli acidi, delle basi e delle soluzioni acquose a temperatura ambiente |
|
Assorbimento dell'acqua |
minimo (mantiene la stabilità dimensionale in ambienti umidi) |
La robustezza e la resistenza agli urti completano il quadro. I valori di resistenza agli urti IZOD con intaglio per l'HDPE coprono un ampio intervallo e il materiale assorbe efficacemente la forza d'impatto . Questo comportamento protegge la struttura dello scafo in scenari di collisione ad alta frequenza come secche, coste rocciose e operazioni commerciali. L'HDPE è inoltre chimicamente stabile all'acqua di mare, all'umidità, al sale, al combustibile marino e all'olio lubrificante. La sua superficie liscia e densa resiste all'adesione di alghe marine e molluschi, riducendo notevolmente gli interventi di manutenzione.
Lo stampaggio rotazionale è adatto alla produzione in grandi volumi di forme complesse e senza giunture. Gli scafi in alluminio rimangono una scelta valida laddove i costi iniziali contenuti e le consolidate reti di assistenza siano i fattori più importanti. Il polietilene ad alta densità (HDPE) saldato è la soluzione migliore quando la resistenza agli urti, la resistenza alla corrosione e la lunga durata sono i requisiti fondamentali. Ogni metodo ha la sua specifica ideale e la scelta del materiale dovrebbe essere in linea con il profilo di utilizzo dell'imbarcazione.
Fasi iniziali della produzione di imbarcazioni in HDPE
La costruzione procede dal materiale allo scafo finito attraverso una sequenza fissa. Ogni fase prepara il lavoro per la successiva e la soluzione di saldatura per la produzione di imbarcazioni in HDPE le unisce. Le due fasi iniziali qui sotto definiscono la geometria e la qualità della giunzione da cui dipende ogni saldatura successiva.
Fase 1: Revisione del disegno e preparazione del materiale
La produzione inizia con la fase di progettazione. Il team di progettazione esamina le linee dello scafo, la disposizione dei pannelli e la tabella delle giunzioni prima ancora di iniziare a lavorare su qualsiasi lamiera. Questa revisione conferma che ogni pannello può essere tagliato dal materiale disponibile e che ogni giunzione presenta un tipo di giunzione praticabile. La saldatura di imbarcazioni in HDPE è simile alla saldatura dell'alluminio sotto questo aspetto. I tipi di giunzione più comuni includono giunzioni di testa, d'angolo e angolari , e il disegno deve specificare quale tipo si applica a ciascuna giunzione.
La preparazione del materiale segue la fase di revisione. I fogli di HDPE estrusi vengono controllati per spessore, planarità e condizioni superficiali. I fogli vengono disposti pannello per pannello in modo che il taglio segua la sequenza di disegno senza interruzioni. Le superfici devono essere pulite da olio, sporco e incrostazioni prima di iniziare qualsiasi saldatura. Questa fase di pulizia si applica sia alle saldature di puntatura che alle saldature finali.
Fase 2: Taglio della lamiera e preparazione della smussatura
Il taglio trasferisce il progetto CAD sul materiale solido. Una sega per lamiere come la SWT-XL3000 taglia le lamiere intere nelle dimensioni desiderate per ciascun pannello dello scafo. Una fresatrice CNC come la SWT-YF1530 intaglia quindi le forme desiderate sulle lamiere, tagliando ogni pannello e componente con dimensioni precise.
La fase successiva è la preparazione dei bordi, che determina la resistenza finale della saldatura. Ogni giunzione viene abrasa con una fresa rotante o una spazzola metallica per rimuovere lo strato ossidato di HDPE. La plastica fresca e pulita offre al filo di saldatura una superficie solida con cui fondersi. Saltare questo passaggio crea una giunzione debole che potrebbe cedere sotto carico.
Il montaggio segue la preparazione. I pannelli vengono posizionati e saldati a punti per mantenerne l'allineamento prima delle saldature finali. Una pistola ad aria calda come la SWT-NS2000, utilizzata per la saldatura ad aria calda di materiali plastici, rende queste saldature a punti rapide e facili da controllare. La saldatura a punti per l'allineamento è importante perché blocca la posizione dei pannelli e l'ampiezza degli spazi prima della saldatura definitiva. Uno scafo che si sposta durante la saldatura finale produce saldature non allineate e richiede rilavorazioni. Telai e longheroni vengono incastrati tra loro per creare connessioni robuste, il che semplifica anche l'assemblaggio e riduce i tempi di costruzione.
Una volta che i pannelli sono stati fissati e allineati, lo scafo è pronto per l'assemblaggio definitivo. La fase successiva consiste nel fondere ogni giunzione in un'unica struttura continua e impermeabile.
Soluzioni di saldatura MM-Tech per la produzione di imbarcazioni in HDPE
La saldatura per estrusione è il processo più utilizzato per le giunzioni permanenti dello scafo. Il saldatore riscalda un filo in HDPE e lo alimenta nella giunzione, dove si fonde con il foglio di base. Lo spessore del filo varia tipicamente da 3 a 5 mm e la bacchetta plastificata riempie la giunzione in un'unica passata continua. Il risultato è una saldatura omogenea senza strato adesivo e senza elementi di fissaggio meccanici. Una soluzione completa per la saldatura di imbarcazioni in HDPE si basa su questo principio e lo adatta a ogni giunzione dell'imbarcazione.
Le scarpe di saldatura personalizzate rendono pratico questo adattamento. Ogni scarpa corrisponde a uno specifico tipo di giunzione e finitura superficiale, consentendo all'operatore di passare da una giunzione piana del ponte a un angolo stretto senza cambiare macchina. Questa flessibilità offre una precisione su misura da prua a poppa. La saldatrice a estrusione SWT-NS610A fonde ed estrude il materiale di riempimento plastico per ottenere giunzioni di saldatura resistenti e funge da ancoraggio per la fase di giunzione definitiva. La pistola ad aria calda SWT-NS2000 è adatta per la puntatura e i lavori di dettaglio più piccoli. Per tubazioni e raccordi, la saldatrice a fusione di testa SWT-V315 produce giunzioni di fusione durevoli. La sega a nastro SWT-C400, con il suo intervallo di angolo di taglio da -45° a 67.5°, è adatta per i raccordi per tubi. La saldatrice per la fabbricazione di raccordi SWT-MA315 e la sega a nastro SWT-C400 realizzano raccordi a gomito, a T, a croce e a Y. La sega per lamiere SWT-XL3000 taglia le lamiere a misura e la fresatrice CNC SWT-YF1530 intaglia forme sulle lamiere. La saldatrice a fusione di testa per lamiere SWT-PH4000 salda lastre di HDPE e supporta giunzioni orizzontali, circolari e verticali a 90°.
Prestazioni e valore applicativo dell'imbarcazione finita
Lo scafo viene rimosso dalla dima solo dopo che le saldature finali si sono raffreddate. La finitura post-saldatura rimuove il cordone di saldatura in eccesso, leviga la linea della chiglia e rifinisce tutte le giunzioni che entreranno in contatto con l'acqua o il carico. L'assemblaggio finale prevede quindi l'installazione di telai, longheroni e accessori di coperta. Il processo si conclude con il test di tenuta. Lo scafo viene riempito o spruzzato e ogni giunzione viene ispezionata per verificare l'assenza di infiltrazioni. Un risultato di tenuta stagna conferma che la soluzione di saldatura utilizzata per la costruzione dell'imbarcazione in HDPE ha retto per tutta la durata della costruzione.
Gli scafi in HDPE saldato e in alluminio si prestano entrambi bene ad ambienti marini esigenti, e la scelta giusta dipende dal profilo di utilizzo. Il confronto seguente riassume le differenze pratiche.
|
Dimensioni |
Scafi in HDPE saldati |
Scafi in alluminio |
|---|---|---|
|
Resistenza all'abrasione |
Eccellente in ambienti con acque basse e rocciose; il comportamento viscoelastico assorbe gli urti senza deformazioni permanenti. |
Maggiore durezza superficiale ma minore resistenza agli urti; soggetto a ammaccature e cricche da stress in corrispondenza delle saldature. |
|
Corrosione e rivestimenti |
Intrinsicamente resistente alla corrosione; non richiede verniciatura né trattamenti antivegetativi. |
Sensibile alla corrosione galvanica in acqua salata; richiede rivestimenti protettivi e anodi sacrificali |
|
Manutenzione ordinaria |
Manutenzione minima; non è necessario alcun monitoraggio della corrosione. |
Ispezioni periodiche per la corrosione, verniciatura periodica e monitoraggio delle saldature. |
|
Metodo di riparazione |
Saldatura a fusione termica con attrezzature specializzate e personale qualificato |
Saldatura, molatura e riverniciatura convenzionali |
L'HDPE è adatto a coste rocciose, bassi fondali e flotte che richiedono poca manutenzione. L'alluminio è più indicato per gli operatori con programmi consolidati di rivestimento e ispezione.
La saldatura della plastica rappresenta anche un metodo di riparazione a lungo termine. Un pannello in HDPE danneggiato viene tagliato, pulito e riempito con filo nuovo, e la riparazione corrisponde alla giunzione originale. Lo stampaggio rotazionale rimane una valida alternativa per la produzione in grandi volumi di forme senza giunture. Per le costruzioni saldate, l'adozione di una soluzione di saldatura adeguata a ciascuna fase garantisce la durata e l'impermeabilità dello scafo per tutta la sua vita utile.
Realizza la tua linea di produzione di imbarcazioni in HDPE con MM-Tech.
Una linea di produzione completa trasforma il metodo a fasi in un flusso di lavoro ripetibile. MM-Tech fornisce le attrezzature per il taglio, l'assemblaggio e il montaggio che coprono ogni fase della costruzione di un'imbarcazione in HDPE.
-
Taglia i fogli interi nelle dimensioni desiderate con la sega per fogli SWT-XL3000.
-
Realizza le forme desiderate su quei fogli con la fresatrice CNC SWT-YF1530.
-
Fissare i pannelli e realizzare saldature di dettaglio con la pistola ad aria calda SWT-NS2000, adatta alla saldatura ad aria calda di materiali plastici.
-
Saldare in modo permanente le giunture dello scafo con la saldatrice a estrusione SWT-NS610A, che fonde ed estrude il materiale di riempimento plastico per formare giunture di saldatura resistenti.
-
Unisci le tubazioni con la saldatrice a fusione di testa SWT-V315, che fornisce giunzioni a fusione resistenti per le condotte e connessioni affidabili e di lunga durata.
-
Taglia i raccordi per tubi con la sega a nastro SWT-C400, il cui angolo di taglio da -45° a 67.5° semplifica il lavoro sui raccordi angolati.
-
Realizzate raccordi a gomito, a T, a croce e a Y con la saldatrice per la fabbricazione di raccordi SWT-MA315 e la sega a nastro SWT-C400.
-
Salda lastre di HDPE termoplastico con la saldatrice a fusione testa a testa SWT-PH4000, che supporta la saldatura orizzontale e circolare, oltre alla giunzione verticale a 90° su richiesta.
Questa gamma di prodotti offre al costruttore un unico punto di riferimento per ogni operazione di giunzione dello scafo. La soluzione di saldatura per la produzione di imbarcazioni in HDPE diventa così una sequenza pianificata, anziché una serie di acquisti scollegati. Una piccola officina può iniziare con la sega, la fresatrice e la pistola ad aria calda, per poi aggiungere la saldatrice a estrusione man mano che il volume dello scafo aumenta. Un'azienda più grande può gestire l'intera linea in parallelo, mantenendo un flusso costante di taglio, saldatura e assemblaggio. Scegliendo le attrezzature in base alla scala di produzione, la linea sarà in grado di gestire ogni scafo, dalla materia prima al varo.
Il processo di costruzione segue un percorso ben definito. La materia prima viene tagliata e trasformata in pannelli, i pannelli fissati con punti metallici diventano scafi allineati e le saldature definitive trasformano questi scafi in imbarcazioni a tenuta stagna. La soluzione di saldatura per la produzione di imbarcazioni in HDPE collega ciascuna di queste fasi.
Una preparazione accurata delle giunzioni e una tecnica corretta hanno la stessa importanza. L'attrezzatura adeguata alla fase di lavorazione completa la formula. Insieme, questi elementi rendono un'imbarcazione in HDPE resistente e impermeabile.
Considerate la saldatura come una sequenza di passaggi coordinati, non come un'unica operazione. Abbinate la macchina MM-Tech a ciascuna fase, dalla sega per lamiere alla saldatrice a estrusione, e lo scafo finito ripagherà questa disciplina.
FAQ
Quale macchina taglia i fogli di HDPE a misura prima della saldatura?
La sega per lamiere SWT-XL3000 taglia i fogli interi di HDPE nelle dimensioni dei pannelli indicate nel disegno. Per i pannelli e i componenti sagomati, la fresatrice CNC SWT-YF1530 intaglia le forme desiderate direttamente sul foglio. La precisione del taglio in questa fase determina l'ampiezza dell'intercapedine che ogni successiva saldatura dovrà chiudere.
Come vengono mantenuti allineati i pannelli dello scafo prima delle saldature definitive?
I pannelli vengono posizionati e fissati temporaneamente con la pistola ad aria calda SWT-NS2000, che esegue la saldatura ad aria calda dei materiali plastici. Questi punti di fissaggio temporanei bloccano la posizione dei pannelli e la larghezza degli spazi. Uno scafo che si sposta durante la saldatura finale produce giunture non allineate e richiede rilavorazioni, quindi questa fase protegge l'intera costruzione.
Cosa produce le giunture dello scafo permanenti e a tenuta stagna?
La saldatrice a estrusione SWT-NS610A fonde ed estrude un materiale di riempimento plastico per formare giunzioni di saldatura resistenti. Un filo in HDPE di spessore compreso tra 3 e 5 mm viene alimentato nella giunzione preparata e si fonde con la lamiera di base. Il risultato è una saldatura omogenea senza strato adesivo e senza elementi di fissaggio meccanici.
Come vengono uniti tubi e raccordi su un'imbarcazione in HDPE?
La saldatrice a fusione di testa SWT-V315 fornisce giunzioni a fusione resistenti per le tubazioni, garantendo connessioni affidabili e di lunga durata. La sega a nastro SWT-C400, con un angolo di taglio compreso tra -45° e 67.5°, semplifica il lavoro di raccordo di tubi angolati. La saldatrice per la fabbricazione di raccordi SWT-MA315 e la sega a nastro SWT-C400 consentono di realizzare raccordi a gomito, a T, a croce e a Y.
È possibile unire grandi lastre di HDPE senza utilizzare una saldatrice ad estrusione?
Sì. La saldatrice a fusione di testa per lastre SWT-PH4000 è adatta per lastre termoplastiche in HDPE. Supporta la saldatura orizzontale e circolare, oltre alla giunzione verticale a 90° delle lastre su richiesta del cliente. Ciò offre ai costruttori una soluzione affidabile per la giunzione di pannelli di grandi dimensioni, in aggiunta alla saldatura per estrusione.