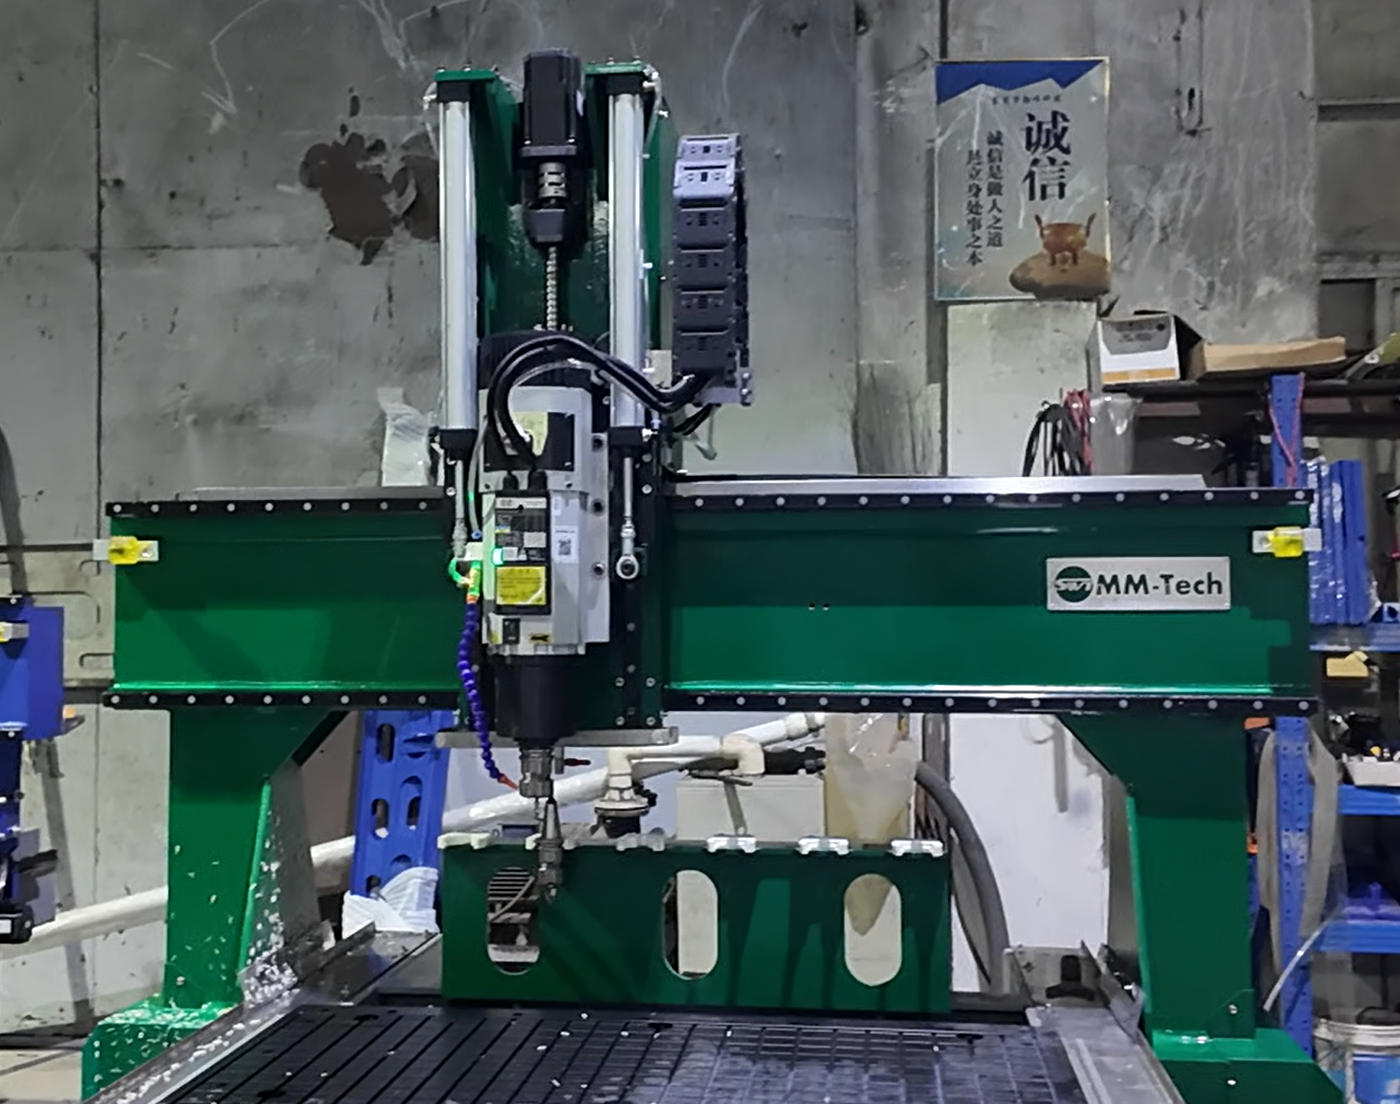
Per ottenere i migliori risultati con una fresatrice CNC su lastre di HDPE, è fondamentale scegliere l'utensile giusto, impostare la velocità e l'avanzamento corretti e concentrarsi sulla rimozione dei trucioli. Rimuovere rapidamente i trucioli per evitare di fondere la plastica. Utilizzare punte affilate e mantenere pulita l'area di lavoro. L'HDPE è un materiale molto diffuso perché resiste all'umidità e si taglia con facilità. Seguendo questi semplici passaggi, è possibile ottenere bordi puliti e ridurre l'usura dell'utensile.
Punti chiave
Scegli la punta giusta per la fresatura CNC. Utilizza punte in metallo duro affilate, specifiche per la plastica, per ottenere tagli netti e ridurre l'usura dell'utensile.
Mantenere velocità e avanzamento adeguati. Un numero di giri inferiore con un avanzamento maggiore previene la fusione e garantisce bordi lisci.
Fissate saldamente i fogli di HDPE. Utilizzate morsetti o un piano aspirante per evitare movimenti durante la fresatura, che potrebbero causare tagli imprecisi.
Gestisci efficacemente la rimozione dei trucioli. Utilizza un aspirapolvere o un getto d'aria compressa per rimuovere rapidamente i trucioli, prevenendo l'accumulo di calore e mantenendo la qualità del taglio.
Eseguite tagli superficiali con passaggi multipli. Questa tecnica aiuta a controllare il calore e migliora la finitura complessiva dei vostri pezzi in HDPE.
Proprietà dei fogli in HDPE
Perché si utilizza l'HDPE
Il polietilene ad alta densità (HDPE) è spesso utilizzato nella fresatura CNC perché offre numerosi vantaggi. I produttori scelgono l'HDPE per diverse ragioni:
Rapporto resistenza/peso : l'HDPE offre un materiale resistente ma leggero. È ideale per componenti che devono essere robusti ma non pesanti.
Lavorabilità : L'HDPE è facile da lavorare. Si taglia in modo netto e non usura rapidamente gli utensili.
Resistenza chimica : l'HDPE resiste a molti agenti chimici aggressivi. Può essere utilizzato in luoghi in cui acidi o basi potrebbero danneggiare altre materie plastiche.
Resistenza agli urti : l'HDPE assorbe bene gli urti. Non si crepa facilmente, quindi può essere utilizzato in ambienti difficili.
Basso assorbimento di umidità : l'HDPE non si gonfia né si degrada quando si bagna. Puoi usarlo all'aperto o in ambienti umidi senza preoccupazioni.
Riciclabilità : L'HDPE è riciclabile. Questo contribuisce a ridurre i rifiuti e lo rende una scelta più sostenibile.
Suggerimento: la resistenza chimica dell'HDPE consente di utilizzarlo in progetti che devono affrontare condizioni difficili. Dura più a lungo e richiede meno manutenzione rispetto a molte altre materie plastiche.
Caratteristiche del materiale
Prima di iniziare la fresatura, è necessario conoscere le proprietà principali dell'HDPE. Ecco una tabella che mostra le proprietà meccaniche e termiche più importanti:
Proprietà | Valore | Metodo di prova |
|---|---|---|
Densità | 0.941-0.965 g / cm³ | ASTM D792 |
Resistenza alla trazione (snervamento) | 26-33 MPa | ASTM D638 |
Modulo a flessione | 800-1,400 MPa | ASTM D790 |
Punto di Fusione | 120-130 ° C | ASTM D3418 |
Coefficiente di dilatazione termica | 100-130 × 10⁻⁶/°C | ASTM E831 |
Confrontando l'HDPE con altre materie plastiche, si nota che ha una densità e un punto di fusione superiori rispetto all'LDPE. Questo rende l'HDPE più stabile durante la lavorazione CNC.
Proprietà | HDPE | LDPE (a scopo di confronto) |
|---|---|---|
Densità (g / cm³) | 0.941-0.965 | Inferiore all'HDPE |
Punto di fusione (° C) | 120-130 | Inferiore all'HDPE |
L'elevato punto di fusione dell'HDPE aiuta a evitare fusioni indesiderate durante il taglio. Il suo basso assorbimento di umidità e la forte resistenza chimica lo rendono una scelta ideale per molti progetti CNC.
Fresatrice CNC per lastre in HDPE: selezione degli utensili
Scegliere la punta giusta
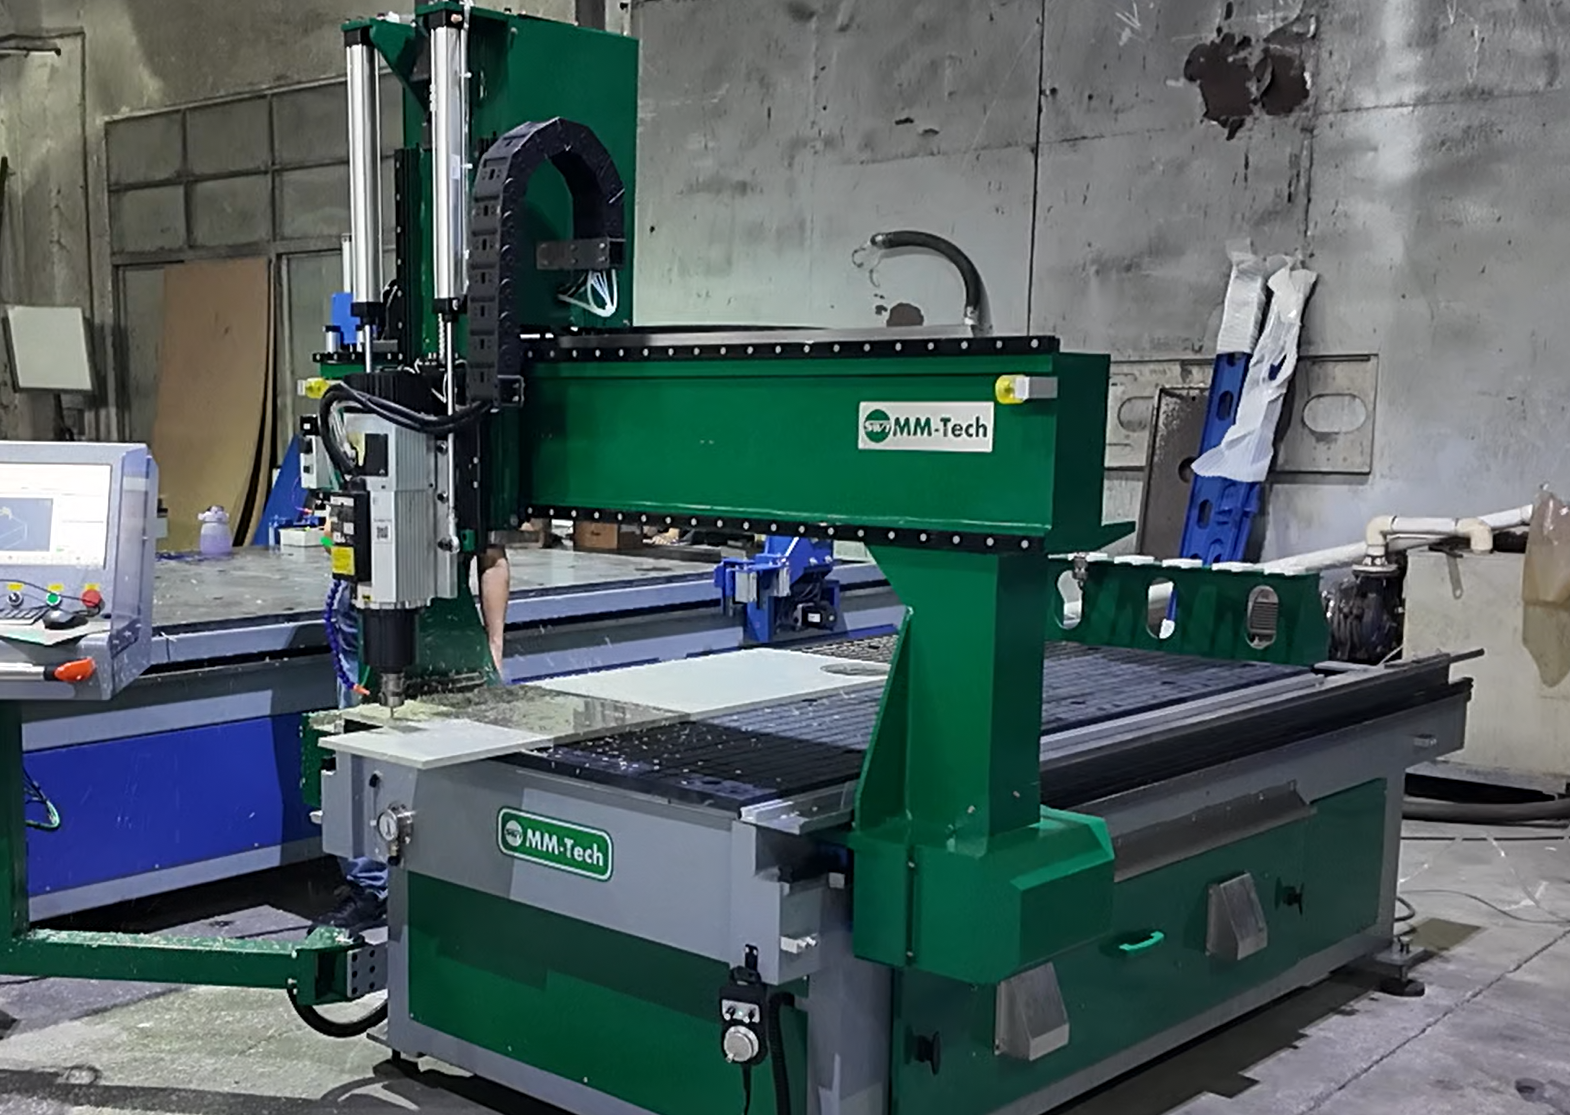
Per la lavorazione di lastre in HDPE con la tua fresatrice CNC, devi scegliere la fresa giusta. La fresa che scegli influirà sulla qualità del taglio e sulla durata dell'utensile. Molti utenti riscontrano che le frese standard a due taglienti in metallo duro funzionano bene. Queste frese garantiscono un taglio netto e durano a lungo. Puoi anche utilizzare frese specifiche per la plastica. Queste frese aiutano a evitare la fusione e la formazione di bordi irregolari.
Ecco alcuni tipi comuni di punte che è possibile utilizzare con una fresatrice CNC per la lavorazione di lastre in HDPE:
Le frese a spirale con taglio verso l'alto aspirano i trucioli e li allontanano, mantenendo pulito il bordo inferiore.
Le frese a spirale con taglio verso il basso spingono i trucioli verso il basso. Proteggono la superficie superiore e garantiscono una finitura liscia.
Le punte a O sono ideali per la lavorazione della plastica . Permettono di espellere rapidamente i trucioli e impediscono la fusione, anche ad alte velocità.
Le punte con scanalatura verticale sono adatte a plastiche morbide come HDPE e LDPE.
È consigliabile evitare l'uso di punte in legno o metallo. Queste punte possono creare bordi ruvidi o addirittura fondere la plastica. Controllare sempre l'etichetta della punta per verificare se è adatta alla lavorazione della plastica.
Suggerimento: provate a fare un piccolo taglio di prova con la punta che avete scelto. Questo vi aiuterà a capire come si comporta la punta prima di iniziare il progetto principale.
Materiale della punta e tipo di scanalatura
Quando si utilizza una fresatrice CNC per lavorare lastre di HDPE, è consigliabile utilizzare punte in metallo duro. Il metallo duro mantiene l'affilatura più a lungo dell'acciaio e resiste meglio al calore generato dal taglio della plastica. Per la maggior parte delle lavorazioni, una punta a 2 taglienti offre il miglior equilibrio tra rimozione dei trucioli e qualità del taglio. Un numero maggiore di taglienti può intrappolare i trucioli e causare la fusione del materiale, mentre un numero inferiore potrebbe non garantire un taglio altrettanto uniforme.
Le punte a O hanno una forma particolare. Rimuovono rapidamente i trucioli e mantengono la plastica fresca. Questo le rende la scelta ideale per l'HDPE. Se desiderate bordi puliti e una minore usura dell'utensile, utilizzate sempre punte progettate per la plastica.
Fresatrice CNC per lastre in HDPE: impostazioni
RPM e velocità di avanzamento ottimali
Quando si utilizza una fresatrice CNC per la lavorazione di lastre in HDPE, è necessario impostare correttamente i giri al minuto (RPM) e la velocità di avanzamento. Queste impostazioni aiutano a evitare la fusione e a ottenere tagli netti. L'HDPE si fonde facilmente se si utilizza una velocità errata o se ci si muove troppo lentamente. È importante mantenere la plastica fredda e allontanare i trucioli dalla fresa.
Utilizzare un numero di giri inferiore e una velocità di avanzamento maggiore. Questo impedisce alla punta di surriscaldarsi eccessivamente.
Cerca di usare la punta più affilata che hai. Le punte smussate creano più attrito e calore.
Un buon punto di partenza è 10,000 giri/minuto con una velocità di avanzamento di 70 pollici al minuto . Questa impostazione funziona bene per molte materie plastiche e aiuta a prevenire la fusione.
Se notate bordi fusi, riducete i giri al minuto o aumentate la velocità di avanzamento.
Suggerimento: per l'HDPE, velocità di avanzamento elevate sono più indicate rispetto a quelle basse. È importante far scorrere rapidamente la punta attraverso il materiale per evitare un eccessivo surriscaldamento.
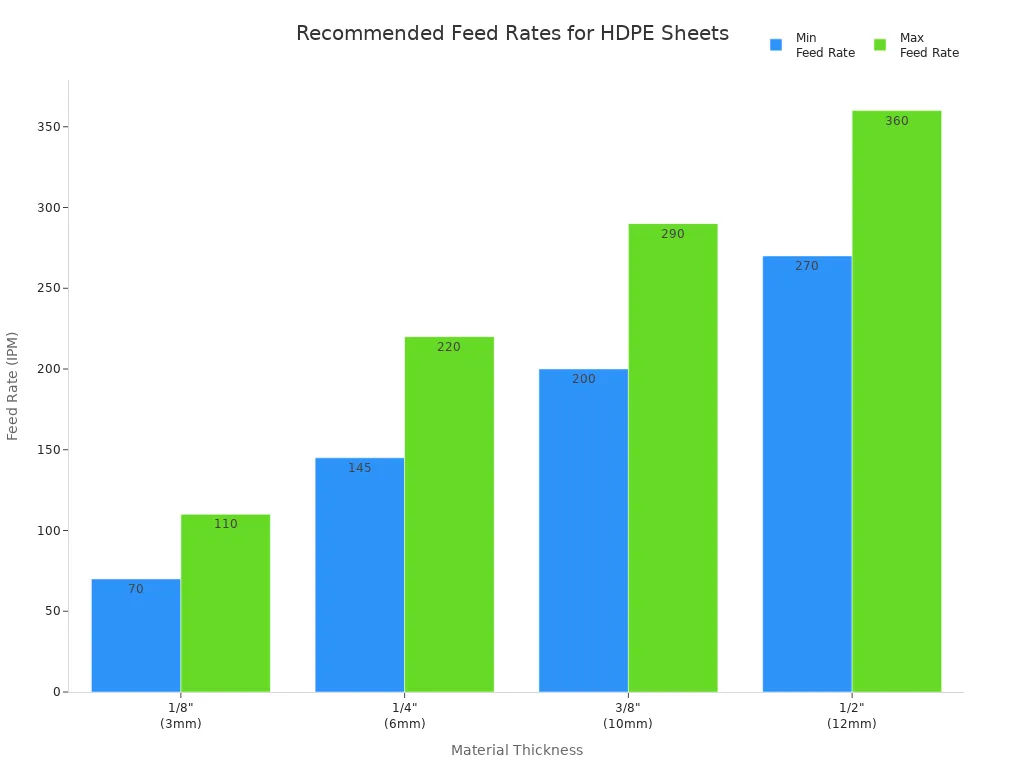
Ecco una tabella che vi aiuterà a scegliere la velocità di avanzamento corretta per diversi spessori di lamiera:
Spessore materiale | Tasso di avanzamento (IPM) |
|---|---|
1/8 "(3 mm) | 70 - 110 |
1/4 "(6 mm) | 145 - 220 |
3/8 "(10 mm) | 200 - 290 |
1/2 "(12 mm) | 270 - 360 |
In questa tabella è possibile visualizzare anche le dosi di alimentazione consigliate:
Per la maggior parte dei progetti, è consigliabile utilizzare una velocità di avanzamento compresa tra 2,000 e 3,500 mm/min. Si tratta di una velocità molto superiore a quella necessaria per il legno duro. Le velocità di avanzamento elevate aiutano a evitare il surriscaldamento e la fusione del materiale.
Profondità di taglio e passaggi
Quando si utilizza una fresatrice CNC per lavorare lastre di HDPE, è fondamentale impostare la giusta profondità di taglio. Un taglio troppo profondo in un'unica passata genera un calore eccessivo, che può fondere o deformare la plastica. Passate poco profonde mantengono il materiale fresco e proteggono l'utensile.
Effettuate passate superficiali, di circa 2-3 mm (1/16-1/8 di pollice) di profondità. Questo aiuta a evitare l'accumulo di calore.
Utilizza una strategia a passaggi multipli. Esegui diversi tagli superficiali invece di un unico taglio profondo.
La profondità massima di taglio che si dovrebbe ottenere in una singola passata è di circa 25 mm (1 pollice), ma per la maggior parte dei lavori è sufficiente una profondità molto inferiore.
"Ho deciso di convincere il mio cliente che 2,5 cm (1 pollice) era la profondità massima che potevo raggiungere con il polietilene ad alta densità (HDPE)."
Ecco una tabella che mostra come i diversi tipi di passaggio influenzano i risultati :
Tipo di passaggio | Profondità di taglio | Missione |
|---|---|---|
Passaggio di sgrossatura | Maggiore profondità di taglio | Rimuove rapidamente il materiale ingombrante, ma lascia una superficie più ruvida. |
Passaggio di semifinale | minore profondità di taglio | Affina la superficie e corregge le imperfezioni fin dalla prima passata. |
Passaggio finale | Profondità di taglio molto superficiale | Offre una superficie liscia e mantiene basso il calore. |
Se si taglia troppo in profondità, si vedrà più calore e si potrebbe verificare la fusione.
Passate superficiali e ripetute distribuiscono il calore e proteggono il foglio di HDPE.
Nota: Controllate sempre i trucioli. Se notate trucioli fusi o bordi irregolari, riducete la profondità di taglio o aumentate la velocità di avanzamento.
Quando impostate la vostra fresatrice CNC per la lavorazione di lastre in HDPE, ricordate queste regole: utilizzate un numero di giri inferiore, una velocità di avanzamento maggiore e passate poco profonde. Questi accorgimenti vi aiuteranno a ottenere bordi puliti, a evitare la fusione del materiale e a mantenere gli utensili affilati.
Impostazione del pezzo e gestione dei trucioli
Fissaggio dei fogli in HDPE
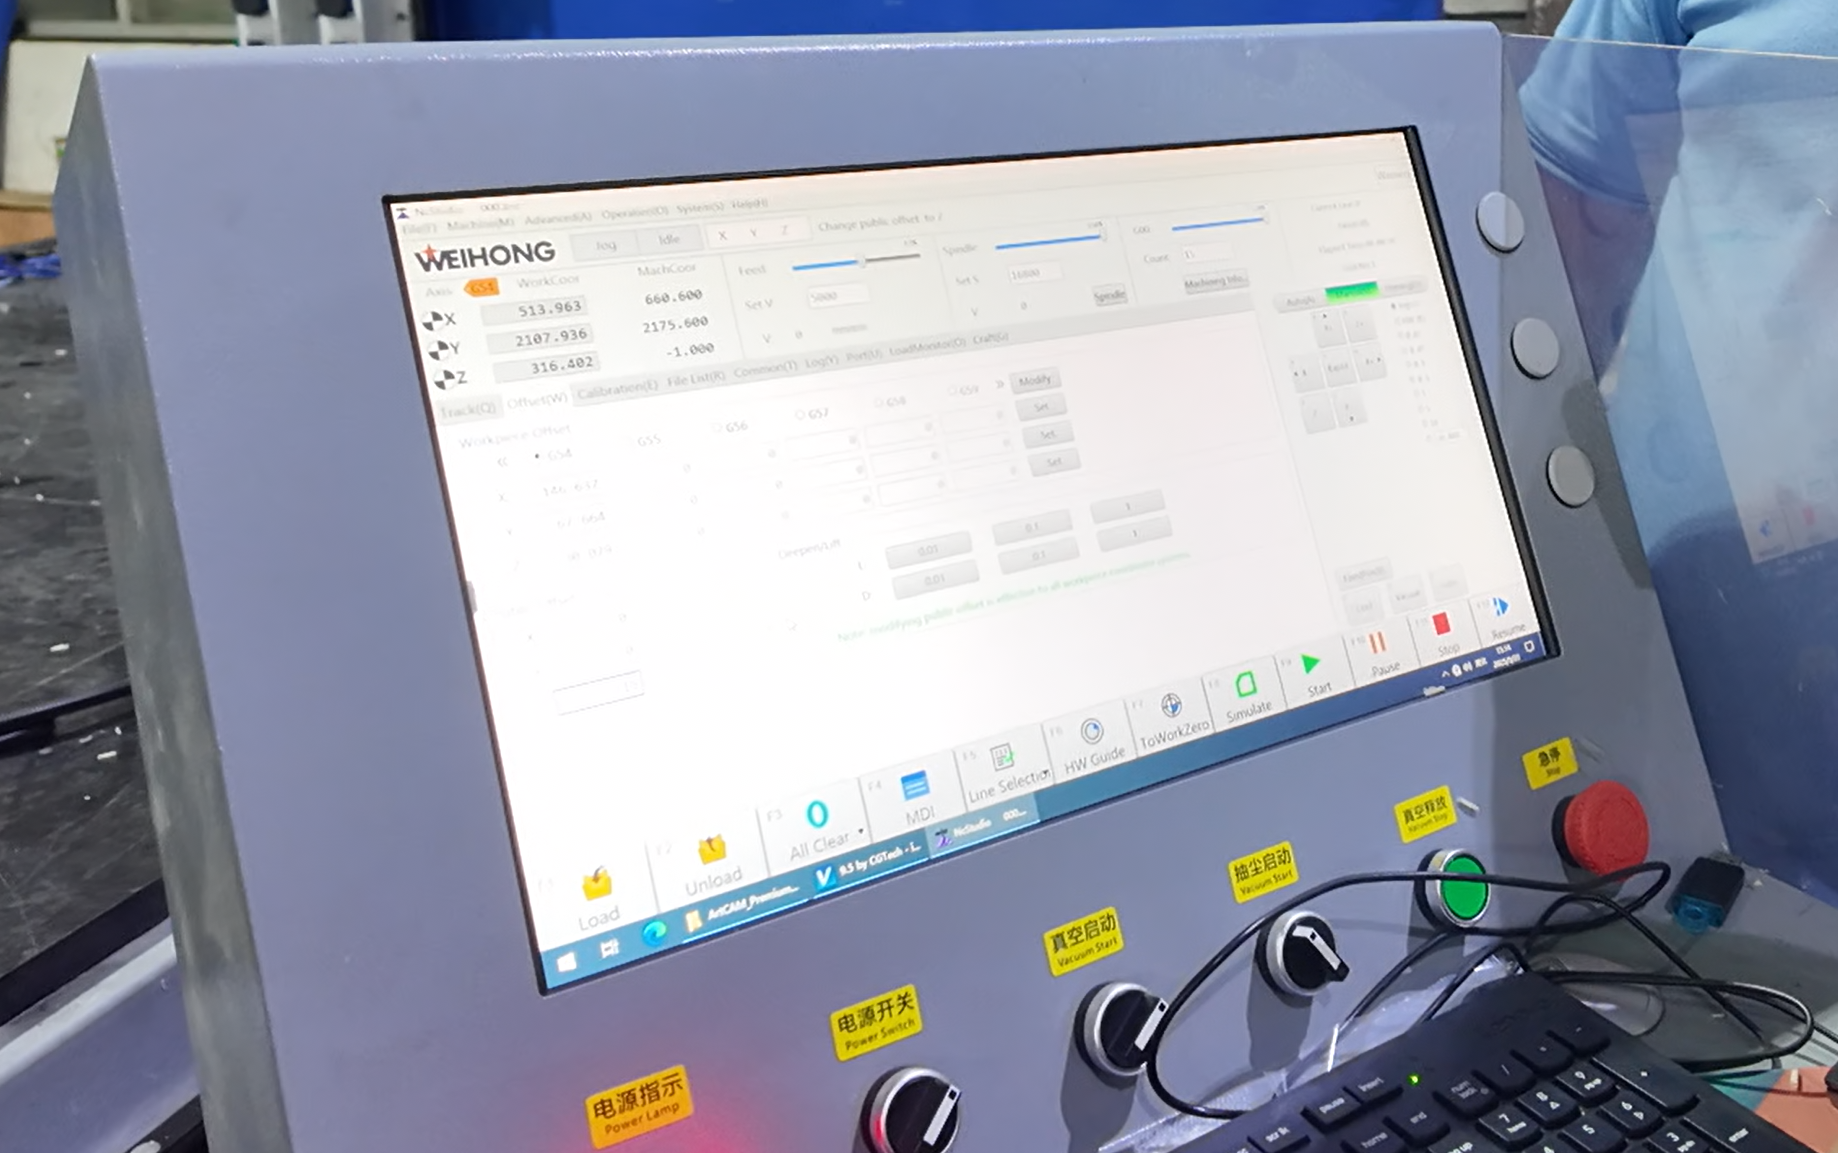
Durante la fresatura CNC, è fondamentale mantenere stabile il foglio di HDPE. Se il foglio si muove, i tagli non saranno precisi. Utilizzare morsetti o un piano aspirante per tenere fermo il foglio. Assicurarsi che il foglio aderisca perfettamente al piano della macchina. In caso di spazi vuoti, aggiungere altri morsetti o utilizzare del nastro biadesivo per una maggiore aderenza. Un pezzo in lavorazione ben fissato aiuta a evitare vibrazioni e bordi irregolari.
Suggerimento: Controllate sempre i morsetti prima di avviare la macchina. Morsetti allentati possono causare lo spostamento del foglio, compromettendo il vostro progetto.
È possibile utilizzare anche una tavola di protezione sotto il foglio di HDPE. Questa tavola protegge il piano della macchina e offre una superficie piana per il serraggio. Per ottenere risultati ottimali, si consiglia di scegliere una tavola in MDF o compensato.
Tecniche di evacuazione dei trucioli
Quando si taglia l'HDPE, si accumulano rapidamente trucioli. È necessario rimuoverli per mantenere pulita l'area di lavoro e ottenere tagli precisi. Se i trucioli rimangono nel taglio, possono ostruire la punta. Ciò causa maggiore attrito e calore, che possono fondere la plastica e usurare rapidamente l'utensile. Gli utensili con un minor numero di scanalature aiutano a rimuovere meglio i trucioli , mantenendo la plastica fresca e migliorando la finitura superficiale.
Per rimuovere i trucioli durante la lavorazione, è possibile utilizzare un aspirapolvere industriale o un sistema di aspirazione delle polveri. Molti operatori di macchine CNC preferiscono i sistemi di aspirazione perché non hanno parti in movimento e non necessitano di alimentazione elettrica. Questi sistemi convogliano i trucioli direttamente in un tamburo e funzionano silenziosamente. Di seguito è riportata una tabella con alcune caratteristiche dei sistemi di aspirazione più comuni:
Caratteristica/Vantaggio | Descrizione |
|---|---|
Applicazioni | CNC, torni, seghe, fresatrici, trapani, smerigliatrici, router, macchine per stampaggio, prelievo assorbente |
Vantaggi | Nessuna parte mobile, basso costo, nessun motore che si intasa o si usura, nessuna elettricità, i trucioli vanno direttamente in un tamburo, potente azione a flusso diretto, include accessori, 50% più silenzioso degli aspirapolvere elettrici |
Nota: mantieni un ritmo di taglio costante e moderato. Se ti muovi troppo lentamente, l'attrito aumenta e la plastica potrebbe sciogliersi. Se ti muovi troppo velocemente, potresti perdere il controllo o non riuscire a tagliare tutti i pezzi. Trova il giusto equilibrio per ottenere i migliori risultati.
Qualità della foratura e dei bordi
Metodo di perforazione a intermittenza
Quando si forano lastre di HDPE, è fondamentale ottenere fori puliti. La foratura a intermittenza aiuta a raggiungere questo obiettivo . Questa tecnica consiste nel forare a una profondità ridotta, estrarre la punta e poi forare di nuovo. Questo metodo impedisce che i trucioli si avvolgano attorno alla punta e previene la fusione lungo le pareti del foro.
La foratura a intermittenza è più efficace per fori con una profondità superiore a tre volte il diametro.
Eseguire forature di profondità compresa tra 1/16" e 1/8" per ogni colpo. Questo impedisce ai trucioli di attaccarsi alla punta.
Se provi a fare delle scanalature più profonde, come ad esempio da 1875 pollici, potresti notare una maggiore quantità di materiale incastrato nella punta.
Utilizzare velocità di avanzamento elevate, comprese tra 1,000 e 3,000 mm/min , per rimuovere rapidamente i trucioli.
Per una migliore qualità dei bordi e una maggiore precisione dei fori, fai funzionare il mandrino a una velocità compresa tra 1,000 e 3,000 giri al minuto.
Suggerimento: la foratura a intermittenza mantiene la punta fresca e rimuove i trucioli. In questo modo si evita la fusione del materiale e si ottengono fori più puliti.
Ottenere bordi netti
Desideri che i bordi dei tuoi componenti in HDPE siano lisci. Le giuste tecniche di finitura ti aiutano a evitare ruvidità e sfilacciamenti.
Utilizza la punta con il diametro maggiore e scanalature dritte. In questo modo otterrai tagli più lisci.
Se noti sfilacciamenti lungo i bordi, prova a usare una fresa con taglio verso il basso.
Eseguire prima un taglio grossolano, poi procedere con una passata di finitura. Questo migliora la superficie.
Se dopo la fresatura noti delle irregolarità sui bordi, passa velocemente una fiamma ossidrica. Il calore leviga la plastica.
Tecnica | Risultato |
|---|---|
Punta di grande diametro | Finitura dei bordi più liscia |
pezzo tagliato verso il basso | Meno sfilacciamenti |
Passaggio di finitura | Superficie più pulita |
levigatura della torcia | Rimuove la ruvidità |
Nota: Controlla sempre i bordi dopo il taglio. Se noti delle irregolarità, rifiniscile con una passata di lucidatura o una fiamma ossidrica. I bordi lisci conferiscono ai tuoi pezzi un aspetto professionale e ne prolungano la durata.
Risoluzione dei problemi comuni
Prevenire la fusione
Durante la fresatura dell'HDPE, potreste notare la fusione del materiale. Ciò accade se l'utensile si surriscalda eccessivamente o se i trucioli non vengono rimossi correttamente. È possibile controllare la fusione regolando la velocità di avanzamento e mantenendo gli utensili affilati. La tabella seguente mostra le principali cause di fusione e il loro impatto sul lavoro:
Causa della fusione | Spiegazione |
|---|---|
Controllo della velocità di avanzamento e dell'affilatura dell'utensile | Limitare l'accumulo di calore e la formazione di sbavature di fusione durante la fresatura. |
Esposizione termica eccessiva | Riduce la stabilità del materiale e compromette le proprietà meccaniche. |
Controllare il calore durante il taglio | Protegge la struttura cristallina ed evita la formazione di aloni sulla superficie. |
Per mantenere fresco l'HDPE, è possibile utilizzare aria compressa o una nebulizzazione d'acqua. L'aria compressa è adatta alla maggior parte delle applicazioni e rimuove rapidamente i trucioli. L'acqua o la nebulizzazione sono utili per le forature profonde. Consultare la tabella sottostante per maggiori dettagli:
Metodo di raffreddamento | Descrizione |
|---|---|
Aria compressa | Un getto d'aria attivo rimuove i trucioli e raffredda l'interfaccia dell'utensile. |
Acqua/Nebbia | Utilizzato per la foratura profonda, per lubrificare e rimuovere i trucioli. |
Suggerimento: controllate sempre i trucioli. Se notate che sono fusi, aumentate la velocità di alimentazione o aggiungete un getto d'aria.
Riduzione dell'usura degli utensili
Desideri che i tuoi utensili durino più a lungo e taglino in modo netto. Gli utensili affilati con bordi lucidati sono i più adatti per il polietilene ad alta densità (HDPE). È consigliabile rimuovere rapidamente i trucioli con aria compressa o un aspirapolvere. Questo mantiene l'utensile fresco e impedisce che trucioli lunghi e filamentosi si avvolgano attorno alla punta.
Utilizzare utensili da taglio affilati con bordi levigati.
Rimuovere i trucioli con un getto d'aria compressa o con un aspirapolvere.
Affila o sostituisci frequentemente gli utensili usurati.
Utilizzare liquido refrigerante o aria compressa per mantenere gli utensili a una temperatura adeguata.
Controllare regolarmente gli utensili aiuta a individuare le punte smussate prima che causino problemi.
Risoluzione dei problemi di finitura superficiale
Dopo la fresatura, potreste notare bordi irregolari, peluria o pareti ondulate. Questi problemi hanno soluzioni semplici. La tabella seguente elenca i problemi più comuni relativi alla finitura superficiale , le loro cause e come risolverli:
Problema di finitura superficiale | Cause | Soluzioni |
|---|---|---|
Pareti ondulate/chiacchiere | Scarsa tenuta del pezzo, sporgenza dell'utensile, vibrazioni | Migliorare il fissaggio, ridurre la sporgenza dell'utensile, modificare il percorso utensile. |
Parti di tazze/coppe ("Patate fritte") | Squilibrio delle sollecitazioni, effetti termici, lavorazione non uniforme | Lavorare entrambi i lati in modo uniforme, utilizzare lamiera distesa, ridurre il serraggio. |
Bordo lucido/sbavato, "risaldatura" fusa | Sfregamento, basso carico di trucioli, trucioli intrappolati | Aumentare la velocità di avanzamento, ridurre i giri al minuto, utilizzare una punta a O, aggiungere un getto d'aria o un sistema di aspirazione. |
Peli bianchi/peli sui bordi | Strumento smussato, geometria errata, passaggio leggero | Affilare/sostituire la punta, modificare la geometria, aumentare il carico del truciolo, regolare la direzione. |
Per una finitura più liscia, prova una fresa più piccola con passaggi più fini. Aggiungi una passata di pulizia finale . Puoi anche usare una pistola termica per levigare i bordi irregolari. Una pialla a mano o una fresatrice funzionano bene per le superfici piane, ma la carta vetrata potrebbe intasarsi.
Se noti delle irregolarità, modifica il metodo di taglio o lo strumento. Anche piccoli cambiamenti possono fare una grande differenza nel risultato finale.
Consigli pratici e lista di controllo
Guida di consultazione rapida
È possibile migliorare i risultati della fresatura CNC adottando alcune semplici abitudini. Molti operatori esperti seguono questi passaggi ogni volta che lavorano con lastre di HDPE:
Gestione del calore : scegli la velocità di taglio corretta. Questo mantiene il materiale fresco e ne impedisce la deformazione.
Scegli il materiale giusto per l'utensile : utilizza utensili in acciaio rapido o in carburo. Questi utensili durano più a lungo e garantiscono tagli più netti.
Imposta una velocità di taglio media : inizia con una velocità media. Questo ti aiuterà a trovare il giusto equilibrio tra calore ed efficienza.
Regola la velocità di avanzamento : trova una velocità di avanzamento ottimale. Questo ti permetterà di ottenere una superficie liscia ed eviterà che l'utensile si sforzi eccessivamente.
Utilizza un sistema di raffreddamento : aggiungi del liquido refrigerante o dell'aria al tuo sistema. Questo distribuisce il calore e migliora l'aspetto della superficie.
Mantieni gli utensili affilati : usa utensili affilati e di alta qualità. Gli utensili smussati possono crepare la superficie.
Controllo delle vibrazioni : Fissa saldamente il materiale. Questo elimina le vibrazioni e garantisce tagli netti.
Pianifica il percorso dell'utensile : pensa al percorso dell'utensile prima di iniziare. Un percorso ben studiato evita sollecitazioni eccessive sulla plastica.
Suggerimento: controlla sempre la configurazione prima di iniziare. Pochi minuti di pianificazione possono farti risparmiare ore di lavoro per correggere gli errori.
Raccomandazioni per il mondo reale
Puoi utilizzare questa lista di controllo prima di ogni lavoro per assicurarti di ottenere i migliori risultati:
Elemento della lista di controllo | Descrizione |
|---|---|
Garantisce tagli netti | |
Impostazione corretta di avanzamento e velocità? | Previene il surriscaldamento e i danni ai materiali |
Materiale fissato saldamente? | Evita movimenti durante il percorso |
Bordi puliti e sbavati? | Migliora la qualità della finitura |
Il materiale proviene da un fornitore certificato? | Garantisce la qualità e la coerenza dei materiali. |
Prima di avviare la fresatrice CNC, è consigliabile controllare ogni componente. Questa abitudine aiuta a evitare problemi comuni come fusione, bordi irregolari o usura degli utensili. In questo modo si ottengono risultati migliori e si spreca meno materiale.
✅ Se segui questa lista di controllo, otterrai sempre componenti di alta qualità e costanti nel tempo.
Seguendo alcuni consigli fondamentali, è possibile ottenere ottimi risultati nella fresatura di lastre in HDPE:
Scegliete HDPE di alta qualità, adatto al taglio CNC, per ottenere tagli più precisi e ridurre gli sprechi.
Per gestire i trucioli, utilizzare una punta a scanalatura singola lucidata con profilo a O.
Controllare il calore regolando il carico di trucioli e la velocità di alimentazione.
Fissate bene il materiale e tenete gli attrezzi affilati.
Controlla sempre la tua lista di controllo prima di iniziare.
Prova diverse impostazioni per vedere quali funzionano meglio per il tuo progetto.
L'HDPE è adatto a molti usi, dagli imballaggi all'agricoltura. Continua a imparare e a sperimentare per migliorare le tue competenze! 🚀
FAQ
Qual è la punta migliore per tagliare l'HDPE su una fresatrice CNC?
Dovresti usare una punta in carburo a una sola scanalatura affilata o una punta dritta a due scanalature. Queste punte rimuovono bene i trucioli e mantengono la plastica fresca. In questo modo ottieni bordi più puliti e meno fusione.
Come si impedisce al polietilene ad alta densità (HDPE) di fondersi durante la fresatura?
Imposta un'elevata velocità di avanzamento e un basso numero di giri al minuto. Utilizza utensili affilati e rimuovi i trucioli con aria compressa o un aspirapolvere. Se noti fusione, aumenta la velocità o aggiungi raffreddamento.
È possibile utilizzare un liquido refrigerante durante la posa di tubi in HDPE?
Sì, puoi usare aria compressa o uno spruzzino d'acqua. Questi metodi aiutano a mantenere freddi l'utensile e il materiale, evitando la fusione e ottenendo finiture superficiali migliori.
Perché i bordi del mio HDPE risultano ruvidi dopo il taglio?
Utensili smussati, velocità di avanzamento lente o una scarsa rimozione dei trucioli causano bordi irregolari. Prova a eseguire una passata di finitura con una punta affilata. Puoi anche utilizzare una pistola termica per levigare i bordi.
È sicuro lavorare il polietilene ad alta densità (HDPE) in ambienti chiusi?
Sì, l'HDPE può essere lavorato in sicurezza in ambienti chiusi. Non produce fumi nocivi. Utilizzare sempre un sistema di aspirazione della polvere o un aspirapolvere per evitare che i trucioli si disperdano sul pavimento e nell'aria.