HOE DE FUSIEDRUK EN -TIJD TE BEREKENEN
Om een goede versmelting van thermoplastische buizen te bereiken en de laskwaliteit te garanderen, moeten operators de juiste smeltdruk en -tijd bepalen in overeenstemming met de lasnormen die in het project zijn gespecificeerd.
Neem contact op met ons verkoopteam voor de lastabel voor MM-Tech stomplasmachines. Momenteel werken we aan de MM-Tech lasdrukcalculator. In de tussentijd kunt u ook andere lasdrukcalculator-apps gebruiken om de benodigde druk en tijd te berekenen.
Deze pagina beschrijft een handmatige methode voor het berekenen van fusiedruk en -tijd. We nemen de norm ISO21307:2017 als voorbeeld om het proces te illustreren.
VOORBEELD
Norm: ISO21307:2017 Enkele lagedruk
Machine: MM-Tech Butt Fusion Machine SWT-V315
Pijp: OD315, SDR17
Stap 1
Bekijk onderstaande illustratie voor een enkele lagedruklascyclus.
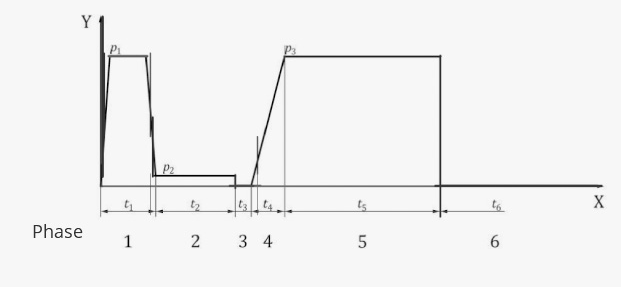
sleutel
X keer
Y -druk
P 1 opbollingsdruk
P 2 warmte-absorptiedruk
P 3 fusievoegdruk
t 1 kralen-op-tijd
t 2 warmte-inweektijd
t 3 verwarmingsplaat verwijderingstijd
t 4 tijd om de fusiedruk te bereiken
t 5 afkoeltijd in de machine onder druk
t 6 afkoeltijd buiten de machine
Stap 2
Bekijk de formule voor de berekening van de manometerdruk
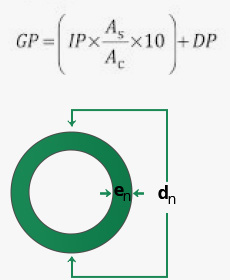
Waar
GP staat voor de overdruk (bar);
IP is de grensvlakdruk (MPa);
AC is het totale effectieve zuigeroppervlak, opgegeven door de fabrikant van de stomplasmachine (mm2).
AS is het grensvlakoppervlak (mm2)
DP is de weerstandsdruk.
Let op: De contactoppervlakdruk is de hoeveelheid kracht per oppervlakte-eenheid van de buis die nodig is om de uiteinden van de buis of de fitting tegen elkaar te lassen.
Stap 3
Raadpleeg onderstaande tabellen voor de fasen, parameters en waarden voor de procedure voor het verbinden van een enkele lagedrukverbinding.
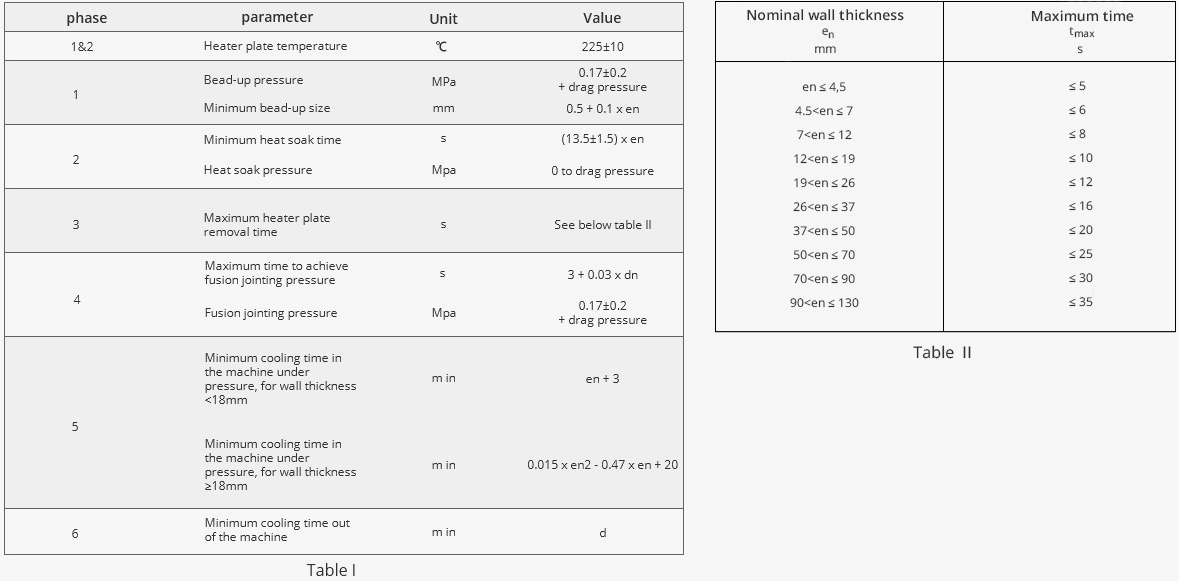
Let op:
1.(en + 3) Dit is de afkoeltijd voor de stootnaad wanneer deze zich nog in de machine bevindt en onder druk staat. De afkoeltijd kan korter zijn en moet langer zijn, afhankelijk van de omgevingstemperatuur (ongeveer 1% per 1 ℃).
2.(d) Het kan worden aanbevolen om de machine een tijd te laten afkoelen voordat er ruw mee wordt omgegaan.
Stap 4
Met behulp van alle bovenstaande informatie en formules zullen we alle waarden berekenen op basis van de maximale
e n = d n / SDR = 315mm / 17 = 18.52 mm
P 1 = P3 0.19 x {π x (d n -e n ) xe n }÷2000 x 10} + 5 (bijvoorbeeld) = 21 bar
P 2 DP = 5 bar
t 1 = korrelgrootte 0.5 + 0.1 x 18.52 mm = 2.3 min
t 2 (13.5 ± 1.5) x 18.52 = 278 s
t 3 10 s
t 4 3 + 0.03 x 315 = 12.5 s
t 5 0.015 x 18.52 2 – 0.47 x 18.52 + 20 = 16 min
t 6 d