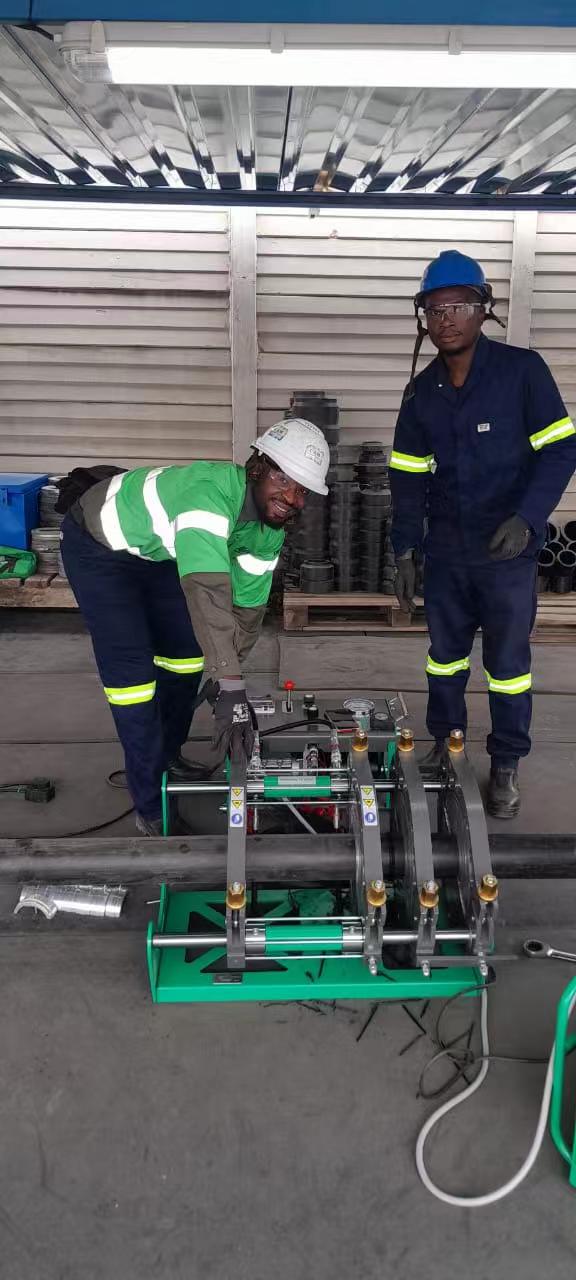

Stel je je fabriekshal voor. Een HDPE-bocht van 1200 mm zit vastgeklemd in je lasapparaat. Je team moet vandaag veel onderdelen maken – T-stukken, Y-stukken, kruisstukken – die allemaal nauwkeurige lassen vereisen die voldoen aan de DVS 2207-normen. Eén slecht uitgelijnde verbinding kan een kostbaar onderdeel onherstelbaar beschadigen.
Je hebt een HDPE-fittingmachine nodig die veel verschillende soorten fittingen kan verwerken zonder aan nauwkeurigheid in te boeten. Maar hoe kies je de juiste machine als elke verkoper beweert dat die van hen de beste is? Dit is een belangrijke beslissing. Deze aankoop zal je productie, kwaliteit en projectbehoeften jarenlang beïnvloeden.
Deze handleiding biedt een duidelijke manier om HDPE-buislasmachines te controleren. U leert uw behoeften te beoordelen, machinetypes te vergelijken en de ondersteuning van leveranciers te verifiëren. Zo bent u ervan verzekerd dat uw HDPE-buislasmachine betrouwbaar werkt. Denk bij de aanschaf van lasapparatuur bijvoorbeeld aan opties zoals de fabricagelasmachine voor buizen van 450-1600 mm.
Key Takeaways
Bepaal eerst wat uw fabriek moet produceren. Noteer de soorten fittingen en pijpdiameters die u gebruikt. Schat vervolgens hoeveel laswerkzaamheden u per week zult uitvoeren.
Kies tussen handmatige en geautomatiseerde systemen. Geautomatiseerde machines verminderen fouten. Ze zorgen voor een constante en gelijkmatige laskwaliteit.
Stem de stijfheid van de machine af op de diameter van uw buizen. Een stevig frame voorkomt verkeerde uitlijning. Verkeerde uitlijning leidt tot zwakke lasverbindingen.
Zoek naar nauwkeurige controle en gegevensregistratie. De machine moet de lasinstellingen zelf bepalen. De gegevens moeten worden opgeslagen zodat ze later gecontroleerd kunnen worden.
Controleer of de leverancier goede ondersteuning biedt en reserveonderdelen op voorraad heeft. Vraag hoe snel ze reageren op serviceaanvragen. Kijk of ze belangrijke onderdelen op voorraad hebben.
Uw fabricagevereisten voor HDPE-fittingen definiëren
Voordat u naar lasmachines kijkt, moet u uw productiebehoeften in kaart brengen. Deze stap bepaalt alles. U kunt geen machine kiezen als u niet weet wat ermee geproduceerd moet worden. Begin met uw huidige orders. Denk vervolgens na over de projecten die u de komende drie tot vijf jaar verwacht. Uw HDPE-fittingmachine moet beide aankunnen.
Uw fittingtypen en diameterbereik in kaart brengen
Maak een lijst van alle soorten fittingen die uw fabriek produceert of van plan is te produceren. Mogelijk hebt u 45-graden bochten nodig voor waterleidingen in de stad . U hebt wellicht verloopstukken nodig voor industriële rioolwaterzuiveringsinstallaties. U hebt mogelijk kruisstukken en Y-stukken nodig voor ontziltingsinstallaties. Elke fittingvorm stelt andere eisen aan uw HDPE-buislasmachine. Een machine die geschikt is voor rechte buisverbindingen kan problemen ondervinden met complexe fittingvormen.
Het bereik van uw pijpdiameter is net zo belangrijk. Een bereik van 450 mm tot 1600 mm betekent dat u in deze branche grote diameters kunt verwerken. Een fabriek die grote infrastructuurprojecten uitvoert, heeft het volledige bereik nodig. Een kleinere werkplaats heeft wellicht slechts tot 800 mm nodig. Meet de daadwerkelijke pijpdiameters van uw recente projecten. Ga niet gokken. Uw HDPE-pijplasmachine moet uw grootste pijpdiameter aankunnen met nog wat ruimte over. Deze flexibiliteit in het maken van verschillende vormen stelt u in staat om veel projecten aan te nemen zonder later extra apparatuur aan te schaffen.
Het berekenen van het productievolume en de automatiseringsbehoeften
Schat het aantal laswerkzaamheden per week in. Tel elke verbinding die uw team moet afwerken. Een fabriek die 50 fittingen per week produceert, heeft andere behoeften dan een fabriek die er 200 produceert. Een hoger volume is rendabeler voor geautomatiseerde systemen. Een lager volume kan de voorkeur geven aan halfautomatische machines met lagere opstartkosten.
Denk na over de wisseltijd tussen verschillende fittingmaten. Het wisselen van een bocht van 450 mm naar een T-stuk van 1200 mm vereist aanpassingen aan de klemmen en herpositionering. Handmatige systemen vereisen geschoolde operators voor elke omschakeling. Geautomatiseerde systemen verminderen dit werk door gebruik te maken van programmeerbare instellingen. Houd ook rekening met de beschikbaarheid van personeel. Als ervaren lassers moeilijk te vinden zijn, vermindert automatisering de behoefte aan specifieke vaardigheden.
Uw HDPE-lasmachine moet een constante kwaliteit leveren bij elke las. Internationale normen zoals DVS 2207 en ISO 21307 stellen de norm. Om aan deze projectvereisten te voldoen, is precisie nodig die handmatige methoden op deze schaal niet kunnen garanderen. De juiste machine combineert stijfheid met controle. Hij blijft uitgelijnd onder enorme hydraulische druk. Hij volgt de lasinstellingen automatisch. Deze precisie beschermt uw kostbare werkstukken en uw reputatie. Bekijk bijvoorbeeld de fabricagelasmachine van 450-1600 mm om te zien hoe industriële apparatuur aan deze eisen voldoet.
Vergelijking van verschillende typen machines voor de fabricage van HDPE-fittingen

Niet elke machine voor de fabricage van HDPE-fittingen levert dezelfde resultaten op. In een fabriek die fittingen met een grote diameter produceert, heb je eigenlijk de keuze tussen semi-automatische en volledig automatische systemen. Elk type past bij een andere manier van werken. Door het verschil te kennen, bescherm je je investering en de kwaliteit van je producten.
Een afweging tussen handmatige en geautomatiseerde lassystemen
Handmatige machines zijn in eerste instantie goedkoper . Die lagere prijs trekt veel fabriekseigenaren aan. Maar handmatig werk legt een zware belasting op de handen en het beoordelingsvermogen van de lasser. De operator moet de druk instellen, de temperatuur in de gaten houden en elke stap timen. Voor dunne buizen werkt dit prima. Maar bij buizen van 1600 mm vormen menselijke fouten een groot gevaar. Eén verkeerde drukmeting of een te late omschakeling kan een onderdeel ter waarde van duizenden euro's ruïneren. Alleen al het verspilde materiaal maakt de besparing door de lagere prijs teniet.
Volautomatische HDPE-buislasmachines nemen dat gevaar weg. U voert de buisdiameter, de SDR-waarde en het materiaalsoort in. Het besturingssysteem berekent de verwarmingstijd, de lasdruk en de afkoeltijd. Het voert elke stap uit zonder dat de operator hoeft te gissen. Deze automatisering zorgt voor een constante laskwaliteit tijdens elke dienst. Uw team heeft geen jarenlange ervaring nodig om verbindingen te maken die voldoen aan de DVS 2207- of ISO 21307-normen. De machine doet het precieze werk.
Houd rekening met uw productievolume bij de keuze tussen deze systemen. Een fabriek die wekelijks tientallen fittingen produceert, heeft veel baat bij automatisering. De snelheid en de constante resultaten maken de hogere prijs de moeite waard. Een kleinere werkplaats met slechts af en toe grote diameters kan prima uit de voeten met semi-automatische apparatuur. Maar u moet de kosten van een mislukt onderdeel afwegen tegen het prijsverschil. Eén mislukte las van 1600 mm betaalt vaak een aanzienlijk deel van de aanschafprijs van een geautomatiseerd systeem terug.
De stijfheid van de machine afstemmen op de gewenste pijpdiameter.
Het machineframe bepaalt of uw lasapparatuur de fysieke krachten aankan. Bij stomplassen met een grote diameter is een enorme hydraulische druk nodig. Een pijpsegment van 1600 mm is zwaar en verzet zich tegen beweging. Uw machineframe moet die kracht kunnen weerstaan zonder te buigen. Elke buiging in het frame zorgt ervoor dat onderdelen verkeerd uitgelijnd raken. Een slechte uitlijning leidt tot zwakke lassen die de controle niet doorstaan of tijdens gebruik breken.
Sterke, uit één stuk stalen frames zijn essentieel voor dit werk. Draagbare veldunits missen simpelweg de stijfheid die nodig is voor fabricage op fabrieksschaal. Ze zijn geschikt voor reparatiewerkzaamheden in sleuven. Ze kunnen de exacte uitlijning niet behouden onder de constante druk van het lassen van buizen met een grote diameter. Uw HDPE-buislasapparaat moet op een solide basis staan die de buiseinden tijdens de hele cyclus perfect parallel houdt.
Zoek naar specifieke kenmerken die industriële machines onderscheiden van lichtere apparatuur. Teflon-gecoate verwarmingsplaten voorkomen dat plastic blijft plakken tijdens het smelten. Deze coating zorgt voor een schone scheiding en een gelijkmatige warmteoverdracht over het gehele lasoppervlak. Dubbelzijdige freesgereedschappen bewerken beide uiteinden van de buis tegelijkertijd. Ze creëren gladde, vlakke oppervlakken die een sterke lasverbinding bevorderen. Deze kenmerken hebben een directe invloed op de kwaliteit van uw laswerk en uw vermogen om fittingen te maken die voldoen aan strenge projecteisen.
De bouwkwaliteit van uw machine voor het fabriceren van HDPE-fittingen bepaalt de levensduur en betrouwbaarheid ervan. Een stevig frame, nauwkeurig bewerkte klemmen en hoogwaardige hydraulische onderdelen minimaliseren de onderhoudstijd. Ze behouden bovendien hun nauwkeurigheid, zelfs bij jarenlang intensief gebruik. Wanneer u offertes van verschillende leveranciers vergelijkt, let dan goed op de constructiespecificaties. Vraag naar de staaldikte, het frameontwerp en de herkomst van de hydraulische onderdelen. Deze details laten zien of een machine tientallen jaren meegaat of binnen enkele jaren defect raakt.
Uw keuze tussen handmatige en geautomatiseerde systemen heeft ook invloed op uw flexibiliteit in fabricagetechnieken. Met geautomatiseerde systemen kunt u snel verschillende lasinstellingen programmeren voor diverse soorten fittingen. U kunt bijvoorbeeld snel overschakelen van een bocht naar een T-stuk zonder lange handmatige aanpassingen. Deze flexibiliteit in fabricagetechnieken stelt uw fabriek in staat om uiteenlopende projecten aan te pakken en strakke deadlines te halen. Ter referentie: industriële opties zoals de 450-1600mm lasmachine combineren geautomatiseerde besturing met de robuuste frameconstructie die uw productielijn nodig heeft. De juiste lasapparatuur biedt een balans tussen precisie en duurzaamheid, afgestemd op uw specifieke productiebehoeften.
Evaluatie van de belangrijkste kenmerken en leveranciersondersteuning voor uw HDPE-verwerkingsmachine

Zodra u uw opties hebt beperkt tot machines van industriële kwaliteit, moet u de details onderzoeken die goede lasapparatuur onderscheiden van uitzonderlijke apparatuur. De belangrijkste kenmerken van een HDPE-fittingfabricagemachine bepalen of uw team consistente, aan de voorschriften voldoenende verbindingen kan produceren, ploeg na ploeg. U hebt ook een leverancier nodig die lang na de installatie achter de apparatuur staat. Beide factoren beschermen uw investering en uw productieplanning.
Prioriteit geven aan nauwkeurige controle en traceerbaarheid van gegevens
Het besturingssysteem fungeert als het brein van uw HDPE-buislasmachine. Een eenvoudig systeem vereist dat de operator handmatig grafieken afleest en parameters instelt. Een geavanceerd systeem berekent alles automatisch. U voert de buisdiameter, de SDR-waarde en het materiaalsoort in. De machine bepaalt vervolgens de juiste verwarmingstijd, smeltdruk en afkoeltijd. Deze automatisering elimineert giswerk en vermindert het risico op menselijke fouten bij werkstukken met een grote diameter.
Internationale normen zoals DVS 2207 bieden het referentiekader voor deze berekeningen. De onderstaande tabel toont de kritische parameters die uw besturing automatisch moet verwerken:
Specificatie / Berekeningsmethode | |
|---|---|
Temperatuur van de verwarming (spiegelplaat) | 200–220 °C voor PE; gebruik de bovengrens voor dunne wanden, de ondergrens voor dikke wanden. Controleer met een pyrometer op het plaatoppervlak. |
Smeltdruk (grensvlak) | 0.15 N/mm² (DVS lagedrukpraktijk). |
Sleepdruk | Gemeten per opstelling; de benodigde overdruk om de wagen/buis zonder weerstand te bewegen. Deze wordt opgeteld bij de berekende smeltdruk. |
Totale berekening van de overdruk | Totale overdruk = (grensvlakdruk × ringvormig pijpoppervlak ÷ totaal zuigeroppervlak) + wrijvingsdruk. |
Warmte-inwerktijd | Bepaald door de wanddikte (bijv. 45 s voor 2.0–4.5 mm; 500–700 s voor 50.0–70.0 mm). Vuistregel: ~10 s per mm wanddikte. |
Omschakeltijd (verblijftijd) | Moet tot een minimum beperkt worden; varieert van 5 s (dunne wand) tot 25 s (dikke wand) volgens de DVS-tabel. |
Opbouwtijd | Tijd nodig om de fusiedruk te bereiken; varieert van 5 s (dunne wand) tot 35 s (dikke wand). |
Afkoeltijd (onder druk) | De uithardingstijd varieert van 6 minuten (dunne wand) tot 80 minuten (dikke wand). Vuistregel: ongeveer 1.2 minuten per millimeter wanddikte. |
Uw machine voor het fabriceren van HDPE-fittingen moet deze berekeningen zonder tussenkomst van de operator kunnen uitvoeren. Deze precisie heeft een directe invloed op de lassterkte. Tijdens de afkoelfase moet de verbinding onder constante druk blijven om moleculaire diffusie te bevorderen en de natuurlijke krimp van het materiaal tegen te gaan. Als de druk te snel daalt, vormt zich een "koude laag" op het grensvlak. Deze barrière verstoort de structurele binding en laat interne holtes achter. Deze defecten verminderen de treksterkte van de las, omdat het materiaal geen uniforme moleculaire matrix kan vormen. Wanneer de druk gedurende de gehele afkoeling correct blijft, is de treksterkte van de resulterende las gelijk aan die van de originele buis. Nauwkeurige drukregeling is een cruciale factor voor de uiteindelijke laskwaliteit.
Gegevenstraceerbaarheid is net zo belangrijk als realtime controle. Let op de USB-export- en printfuncties van uw HDPE-buislasapparaat. Met deze functies kunt u lasgegevens van elke verbinding opslaan. Projectaudits vereisen vaak bewijs dat elke las aan de gespecificeerde parameters voldeed. Een machine die deze gegevens registreert en exporteert, bespaart uw team uren papierwerk. Het biedt bovendien een duidelijk overzicht als een las ooit de inspectie niet doorstaat.
Controleren van de beschikbaarheid van service na verkoop en reserveonderdelen
Uw HDPE-buislasmachine is een flinke investering. Een machine die wekenlang stilstaat in afwachting van een vervangend onderdeel, maakt de initiële kostenbesparing teniet. Voordat u een koopovereenkomst tekent, onderzoek dan het servicenetwerk van de fabrikant. Informeer naar de reactietijden voor technische ondersteuning. Vraag waar hun servicemonteurs gevestigd zijn en of ze reparaties op locatie aanbieden.
Kritieke reserveonderdelen verdienen speciale aandacht. Verwarmingsplaten en hydraulische afdichtingen slijten door normaal gebruik. Vraag de leverancier naar de voorraad van deze onderdelen. Een gerenommeerde fabrikant heeft deze onderdelen op voorraad en kan ze snel leveren. Sommige leveranciers bieden uitgebreide trainingsprogramma's voor uw operators. Deze training zorgt ervoor dat uw team vanaf dag één weet hoe de volautomatische HDPE-buislasmachines correct te gebruiken. Het vermindert ook het risico op bedieningsfouten die de apparatuur beschadigen.
Kijk naar de reputatie van de leverancier bij andere fabrieken. Vraag om referenties van bedrijven die vergelijkbare productieprocessen uitvoeren. Neem contact op met deze referenties en vraag naar hun ervaring met de apparatuur en de ondersteuning van de leverancier. Dit onderzoek kost tijd, maar het loont de moeite wanneer u hulp nodig heeft tijdens een kritieke productierun.
De bouwkwaliteit van uw machine heeft ook invloed op uw onderhoudskosten op de lange termijn. Een stevig frame en hoogwaardige hydraulische componenten gaan langer mee en vereisen minder reparaties. Vraag bij het vergelijken van offertes naar de herkomst van belangrijke onderdelen. Kwalitatief hoogwaardige lasapparatuur maakt gebruik van betrouwbare componenten die u gemakkelijk kunt verkrijgen. Uw HDPE-buislasinstallatie moet voldoen aan de huidige projectvereisten en toekomstige groei ondersteunen. Industriële leveranciers, zoals die van de 450-1600 mm fabricagelasmachine, bieden doorgaans uitgebreide training en lokale ondersteuning. Deze veelzijdigheid in leveranciersmogelijkheden helpt u de productiecontinuïteit te waarborgen.
Het kiezen van de juiste machine voor het fabriceren van HDPE-fittingen volgt een duidelijk stappenplan. Begin met uw productiebehoeften. Breng uw producttypen en diameterbereik in kaart. Bereken uw wekelijkse lasvolume. Vergelijk verschillende machinetypes. Kies tussen een semi-automatisch en een volledig automatisch systeem. Stem de stijfheid van de machine af op uw buisdiameters. Evalueer de nauwkeurigheid van de besturing en de ondersteuning van de leverancier . Controleer de beschikbaarheid van reserveonderdelen.
Stel een gedetailleerd specificatieblad op. Vermeld hierin het diameterbereik, de complexiteit van het onderdeel, het automatiseringsniveau en de vereisten voor gegevenstraceerbaarheid. Gebruik dit document bij het aanvragen van offertes bij meerdere leveranciers.
De juiste HDPE-buislasapparatuur bereidt uw fabriek voor op toekomstige projecten met grote diameters. U profiteert van precisie en kwaliteit die voldoen aan de strenge projecteisen. Neem contact op met experts voor persoonlijk advies over het configureren van uw HDPE-buislasmachine. Bekijk opties zoals de fabricagelasmachine voor buizen van 450-1600 mm om uw evaluatie te starten.
FAQ
Hoeveel training is er nodig voor de bediening van een geautomatiseerde HDPE-buislasmachine?
Geautomatiseerde machines maken het leren een stuk eenvoudiger. De operator hoeft alleen de pijpdiameter, de SDR en het materiaalsoort in te voeren. De machine stelt vervolgens zelf de verwarmingstijd, de druk en de koeltijd in. De basistraining omvat het wisselen van klemmen en het exporteren van gegevens. De meeste operators voelen zich na een week begeleide oefening vertrouwd met de materie.
Welk onderhoud heeft een lasmachine voor metaalbewerking nodig?
Reinig de verwarmingsplaat dagelijks om ophoping van plastic te voorkomen. Controleer wekelijks het hydraulische vloeistofpeil. Controleer de tefloncoating op krassen vóór elke dienst. Vervang de freesbladen wanneer ze bot worden. Voer elke drie maanden een controle uit op afdichtingen en slangen. Goed onderhoud zorgt ervoor dat uw HDPE-buislasapparatuur veel langer meegaat.
Kan één machine zowel rechte buisverbindingen als complexe fittingen verwerken?
Ja. Modulaire klemsystemen maken het mogelijk om snel te wisselen tussen verschillende buisdiameters en fittingtypen. U kunt bijvoorbeeld een rechte verbinding omzetten naar een bocht of T-stuk door de speciale klemmen aan te passen. Deze flexibiliteit in de fabricage van onderdelen betekent dat één machine veel verschillende taken kan uitvoeren zonder dat u extra apparatuur hoeft aan te schaffen.
Hoe beïnvloedt de stijfheid van de machine de laskwaliteit bij grote diameters?
Een stijf frame voorkomt doorbuiging onder hydraulische druk. Doorbuiging zorgt ervoor dat de uiteinden van de pijpen niet meer recht liggen. Een slechte uitlijning leidt tot zwakke lassen die de controle niet doorstaan. Zware stalen frames houden de uiteinden tijdens het hele lasproces op één lijn. Deze stijfheid bepaalt direct de kwaliteit van de uiteindelijke lasverbinding bij pijpen van 1600 mm.
Welke gegevens moet het controlesysteem leveren voor projectaudits?
Uw HDPE-buislasapparaat moet elke lasinstelling zelf registreren. Let op de mogelijkheid tot USB-export en de ingebouwde printfunctie. De registraties moeten de warmtetemperatuur, de smeltdruk en de afkoeltijd voor elke verbinding weergeven. Deze documenten bewijzen dat u de DVS 2207- of ISO 21307-normen hebt nageleefd tijdens klantcontroles.