Fusie Kennis
Kenmerken van HDPE-buizen
Buizen en fittingen van hogedichtheidspolyethyleen (HDPE) winnen aan populariteit bij ingenieurs, aannemers en klanten voor toepassingen in gemeentelijke, industriële, energie- en vele andere sectoren. Als thermoplast kan HDPE worden gesmolten en opnieuw worden gevormd. Het staat bekend om zijn robuustheid, flexibiliteit, duurzaamheid en uitstekende weerstand tegen chemicaliën en scheurvorming door omgevingsinvloeden, waardoor het geschikt is voor diverse, veeleisende toepassingen.
Door gebruik te maken van de smeltlijmverbindingstechnologie ontstaat een sterke smeltverbinding die vergelijkbaar is met de sterkte van de leiding zelf. Hierdoor worden mogelijke lekkages geëlimineerd en is een langdurige lekvrije werking mogelijk, waarbij vrijwel geen onderhoud nodig is.
Het is bestand tegen een groot aantal chemicaliën, zoals waterstofsulfidegas, zouten, alkaliën, de meeste zuren en gangbare organische oplosmiddelen. Het is stabiel in het pH-bereik van 2 tot 12 en roest, corrodeert of degradeert niet. Hierdoor is het geschikt voor een groot aantal industriële, mijnbouw- en buitentoepassingen.
Het is duurzamer en flexibeler dan andere broze leidingmaterialen (zoals PVC en nodulair gietijzer), heeft een buigradius die tot wel 20 keer groter is dan de diameter van de leiding en kan zich aanpassen aan onvolmaakte installatiepaden. Bovendien is het bestand tegen schokken en vermoeidheid, waardoor het hoge stroomsnelheden en drukschommelingen kan weerstaan.
Bestand tegen vloeistof- en omgevingstemperaturen van -40°F tot 140°F, met langdurige bestendigheid tot 140°F en tijdelijke bestendigheid tegen temperaturen tot 180°F. Bovendien kan het herhaalde vries-dooicycli doorstaan zonder dat er schade optreedt.
Lichtgewicht, ongeveer een achtste van het gewicht van staal, waardoor het gemakkelijker te hanteren, te vervoeren en te installeren is; kan worden geïnstalleerd met behulp van sleufloze technieken, waardoor de verstoring van de omgeving en het aantal bouwreparaties wordt beperkt; lange snijlengtes en snelle installatiesnelheden resulteren in lage totale projectkosten, lage onderhoudskosten en een levensduur van maximaal 100 jaar.
HDPE-buizen hebben een hoge treksterkte, een lage wrijvingscoëfficiënt voor een zeer hoge stroomsnelheid, een glad oppervlak voor een hogere doorstroming, minder weerstand en turbulentie, een betere pompefficiëntie en lagere pompkosten.
HDPE-toepassingen
Water- en afvoerleidingen
Olie- en gaswinning
Aardgas transport
Mijnbouw en industrie
Rioleringsleidingen
Geothermische verwarming en koeling
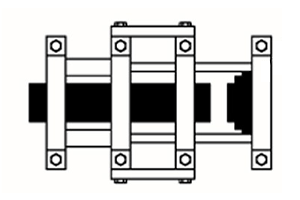
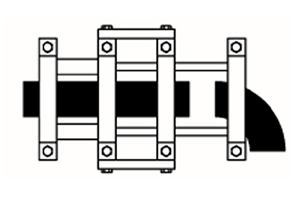
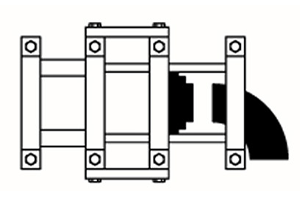
Stomplassen lasproces

Vaste HDPE-buis

HDPE-buizen zagen om gladde stootvoegen te garanderen
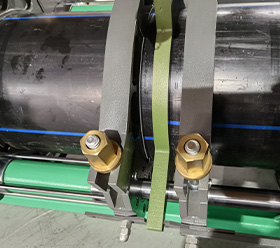
Verwarming HDPE-buis
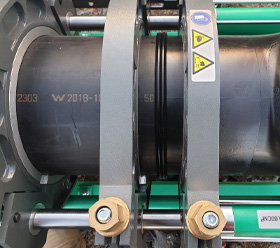
Stompe verbindingen van HDPE-buizen met een vooraf bepaalde druk
Type lassen
nieuwste producten
Onze diensten variëren van professionele pre-salesconsultaties tot individuele aftersalesondersteuning en van begeleiding bij het opstarten van producten tot efficiënte retourverwerking. Zo garanderen we een naadloze en hoogwaardige ervaring voor klanten in elke fase van de interactie met ons.
HOE TE BEREKENEN
Om een goede versmelting van thermoplastische buizen te bereiken en de laskwaliteit te garanderen, moeten operators de juiste smeltdruk en -tijd bepalen in overeenstemming met de lasnormen die in het project zijn gespecificeerd.
Neem contact op met ons verkoopteam voor de lastabel voor MM-Tech stomplasmachines. Momenteel werken we aan de MM-Tech lasdrukcalculator. In de tussentijd kunt u ook andere lasdrukcalculator-apps gebruiken om de benodigde druk en tijd te berekenen.
Deze pagina beschrijft een handmatige methode voor het berekenen van fusiedruk en -tijd. We nemen de norm ISO21307:2017 als voorbeeld om het proces te illustreren.
VOORBEELD
Norm: ISO21307:2017 Enkele lagedruk
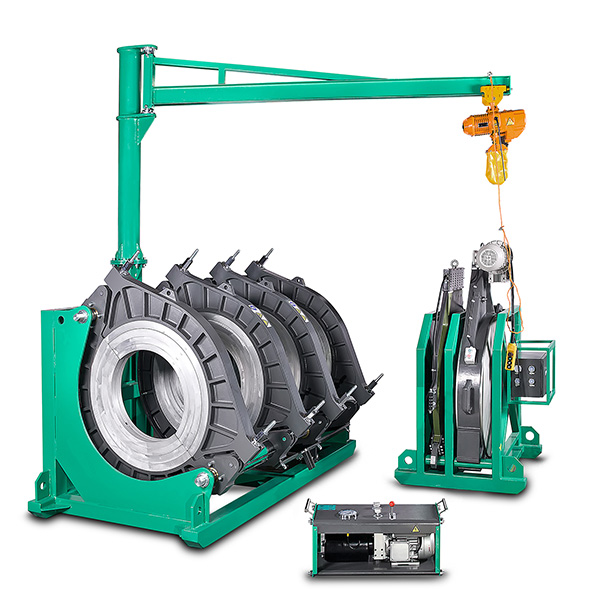
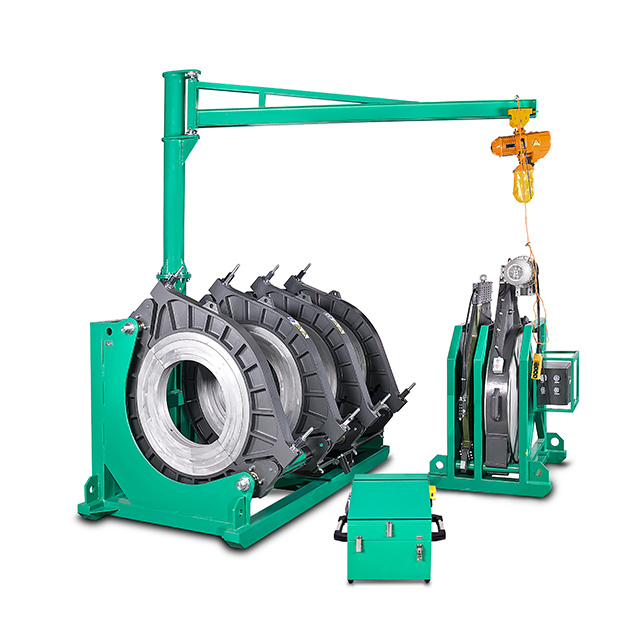
Machine: MM-Tech Butt Fusion Machine SWT-V315
Pijp: OD315, SDR17
Stap 1
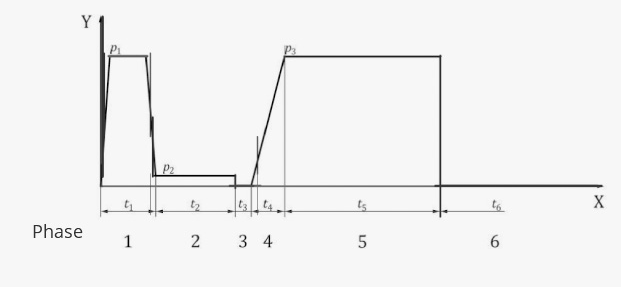
Bekijk onderstaande illustratie voor een enkele lagedruklascyclus.
sleutel
X keer
Y -druk
P 1 opbollingsdruk
P 2 warmte-absorptiedruk
P 3 fusievoegdruk
t 1 kralen-op-tijd
t 2 warmte-inweektijd
t 3 verwarmingsplaat verwijderingstijd
t 4 tijd om de fusiedruk te bereiken
t 5 afkoeltijd in de machine onder druk
t 6 afkoeltijd buiten de machine
Stap 2
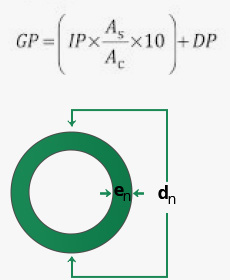
Bekijk de formule voor de berekening van de manometerdruk
Waar
GP staat voor de overdruk (bar);
IP is de grensvlakdruk (MPa);
AC is het totale effectieve zuigeroppervlak, opgegeven door de fabrikant van de stomplasmachine (mm2).
AS is het grensvlakoppervlak (mm2)
DP is de weerstandsdruk.
Let op: De contactoppervlakdruk is de hoeveelheid kracht per oppervlakte-eenheid van de buis die nodig is om de uiteinden van de buis of de fitting tegen elkaar te lassen.
Stap 3
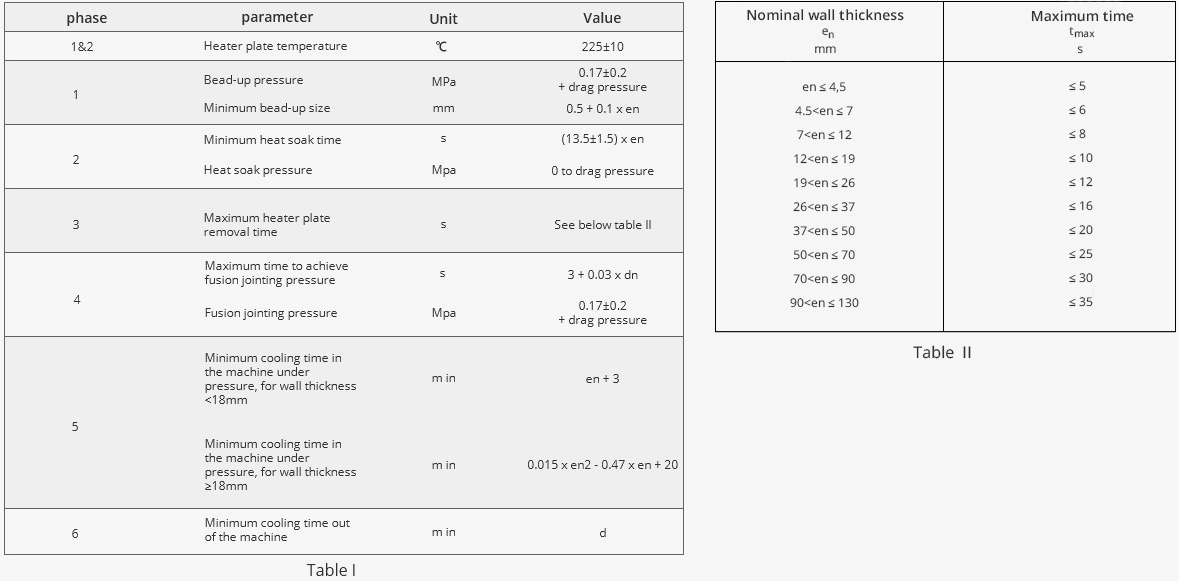
Raadpleeg onderstaande tabellen voor de fasen, parameters en waarden voor de procedure voor het verbinden van een enkele lagedrukverbinding.
Let op:
1.(en + 3) Dit is de afkoeltijd voor de stootnaad wanneer deze zich nog in de machine bevindt en onder druk staat. De afkoeltijd kan korter zijn en moet langer zijn, afhankelijk van de omgevingstemperatuur (ongeveer 1% per 1 ℃).
2.(d) Het kan worden aanbevolen om de machine een tijd te laten afkoelen voordat er ruw mee wordt omgegaan.
Stap 4
Met behulp van alle bovenstaande informatie en formules zullen we alle waarden berekenen op basis van de maximale
e n = d n / SDR = 315mm / 17 = 18.52 mm
P 1 = P3 0.19 x {π x (d n -e n ) xe n }÷2000 x 10} + 5 (bijvoorbeeld) = 21 bar
P 2 DP = 5 bar
t 1 = korrelgrootte 0.5 + 0.1 x 18.52 mm = 2.3 mm
t 2 (13.5 ± 1.5) x 18.52 = 278 s
t 3 10 s
t 4 3 + 0.03 x 315 = 12.5 s
t 5 0.015 x 18.52 2 – 0.47 x 18.52 + 20 = 16 min
t 6 d