UPW-systemen voor de halfgeleiderindustrie stellen strenge eisen aan de beheersing van verontreinigingen, de consistentie van het lassen en de procesdocumentatie. Normale leidingen voor ultrapuur water falen vaak bij gebruik van ouderwetse verwarmingsplaten. Deze platen laten kleine deeltjes los, lekken totaal organische koolstof (TOC) en creëren ruwe lasnaden in leidingen met een hoge zuiverheid. Om deze gevaarlijke vervuilingsrisico's te voorkomen, zijn schonere verbindingsmethoden nodig. Contactloos infraroodlassen smelt speciale kunststoffen zoals PVDF en PFA zonder ze aan te raken. Dit gladde infraroodfusielassen creëert vlakke binnenverbindingen, beschermt de zuiverheid van de vloeistof en garandeert de beste productie van computerchips.
Key Takeaways
Contactloze infraroodwarmte verwarmt kunststof leidingen zonder ze aan te raken, waardoor lekkage van vervuilende chemicaliën wordt voorkomen.
Geautomatiseerde CNC-besturing duwt de uiteinden van de buizen soepel tegen elkaar, waardoor vlakke en gelijkmatige binnenlasnaden ontstaan.
Ingebouwde printers en luchtdruktests controleren direct of de pijpverbindingen sterk en lekvrij zijn.
Verontreinigingsrisico's in ultrazuivere leidingsystemen
Contact met informatie over verwarmingsrisico's en TOC-uitloging.
Oude contactverwarmingsmethoden creëren ernstige vervuilingsrisico's in superschone leidingsystemen. Hete metalen platen raken de plastic uiteinden van de buizen direct aan, waardoor ongewenst vuil rechtstreeks in de schone vloeistofleidingen terechtkomt. Deze metalen gereedschappen slepen stof, vuil en kleine metaaldeeltjes mee naar de gesmolten buisuiteinden. Door het plastic direct aan te raken, wordt het schone systeem ter plekke, bij de hoofdaansluiting, in gevaar gebracht. U kunt gemakkelijk complete sets waardevolle computerchips verliezen wanneer metaaldeeltjes in uw schone vloeistofleidingen terechtkomen.
Verbrande plasticdeeltjes verergeren deze vervuilingsproblemen tijdens herhaalde verhittingscycli van de leidingen. Te veel hitte zorgt ervoor dat het plastic direct vastkoekt aan het hete metalen gereedschapsoppervlak. Na verloop van tijd breekt dit vastgekoekte materiaal af en verandert in donkere, korstige schilfers. Deze verbrande stukjes breken af en komen als kleine deeltjes in de schone vloeistof terecht tijdens de volgende stappen van het verbinden van de leidingen. Bovendien zorgt hitteschade ervoor dat chemicaliën met een totaal organische koolstof (TOC) in de ultrazuivere vloeistof lekken. Deze losgekomen chemicaliën veroorzaken enorme productieverliezen in moderne chipfabrieken.
Spleetvorming en biofilmgroei
Oude contactlas- en verbindingsmethoden veroorzaken vaak vormafwijkingen in de pijpwanden. Door de grote druk wordt het hete plastic naar buiten geperst, waardoor ruwe bulten in de lasnaad ontstaan. Standaard contactgereedschap kan de warmte niet gelijkmatig verdelen door de dikke kunststof pijpwanden. Door deze ongelijkmatige verwarming ontstaan scherpe scheuren precies langs de lasnaad. Deze vormafwijkingen verzwakken de hoofdverbinding van de pijp en verstoren de vlotte vloeistofstroom.
Deze kleine scheurtjes en ruwe bultjes aan de binnenkant dienen als permanente schuilplaatsen voor kleine vuildeeltjes. Vloeistof blijft stilstaan in deze ongewassen scheurtjes. Kleine bacteriën nestelen zich snel in deze stilstaande plekken en vormen een taaie biologische slijmlaag in uw leidingnetwerk. Deze slijmlaag scheidt voortdurend kleine ziektekiemen en organisch afval af in uw schone waterstroom. U kunt deze verborgen bacteriegroepen niet gemakkelijk verwijderen met normale chemische reiniging, wat leidt tot kostbare fabriekssluitingen.
Mechanica van infraroodfusielassen
Fysica van stralingswarmte en thermische regeling
U kunt voorkomen dat vuil in pijpverbindingen terechtkomt door betere warmteoverdrachtsmethoden te gebruiken. Oude verbindingsgereedschappen raken het kunststof buisoppervlak direct aan. Contactloze infraroodverwarming daarentegen gebruikt straling om energie door een kleine luchtruimte te sturen. Krachtige stralingsverwarmers verwarmen de uiteinden van de buis gelijkmatig zonder ze aan te raken. Het systeem werkt binnen een nauw temperatuurbereik van 180 °C tot 600 °C. U kunt deze temperatuur nauwkeurig afstellen op verschillende wanddiktes en materiaaleisen.
Stralingsenergie dringt diep door in de kunststofstructuur van de buiseinden. Het plastic absorbeert de infraroodwarmte gelijkmatig over het gehele oppervlak. Deze directe warmteoverdracht voorkomt verbranding van de buitenwand en verzacht tegelijkertijd de binnenste kunststofmatrix. Oude kookplaten kleven aan het plastic en trekken verbrande stukjes mee in de verbinding. Contactloze warmteoverdracht elimineert dit risico op aanhechting volledig. U bereikt tot 30% sneller smelten in vergelijking met oude contactmethoden. Deze snelle warmteabsorptie verkort de verwarmingstijd en houdt het water in ultrazuivere leidingen volledig schoon.
Slimme temperatuurregelsystemen bewaken het verwarmingsproces continu. Sensoren meten de warmteafgifte en passen de energie direct aan om de temperatuur perfect in balans te houden. Zo voorkomt u ongelijkmatige smelting, hitteschade en zwakke plekken in de verbinding. Deze gladde smeltzone zorgt ervoor dat het plastic onder gecontroleerde mechanische kracht naadloos in elkaar vloeit.
Compatibiliteit met hoogwaardige polymeren
Superschone leidingnetwerken vereisen speciale kunststoffen die bestand zijn tegen sterke chemicaliën en ultrazuivere vloeistoffen. Moderne chipfabrieken vertrouwen op geavanceerde kunststoffen voor een veilige werking op lange termijn. Contactloos infraroodlassen werkt met veel hoogwaardige materialen zonder dat de veiligheidsvoorschriften van uw cleanroom hoeven te worden aangepast.
Je kunt deze veelvoorkomende fluorpolymeren en industriële kunststoffen met elkaar verbinden met behulp van stralingswarmtetechnologie :
PE 100-RC
PP
PVDF
PFA
ECTFE
Poly-Flo
Elk kunststofmateriaal reageert anders op stralingswarmte. PVDF en PFA vereisen nauwkeurige temperatuurregeling omdat fluorpolymeren binnen zeer smalle temperatuurgrenzen smelten. Infraroodlassen brengt gerichte warmte aan op deze gevoelige kunststoffen zonder hun delicate oppervlakken aan te raken. Zo blijft de schone oppervlaktechemie van deze speciale fluorpolymeerbuizen volledig behouden.
Het geautomatiseerde systeem lijnt de uiteinden van de buizen perfect uit nadat het verhittingsproces is voltooid. De machine verbindt de gesmolten plastic oppervlakken soepel onder nauwkeurige duwkracht. Fysiek schrapen, wrijving en vuilophoping worden tijdens het hele verbindingsproces voorkomen. Deze methode zorgt voor schone binnenwanden van de buizen die chemische lekkages voorkomen en geen kleine deeltjes afgeven. Medewerkers in cleanrooms hebben volledige controle over de vorm van de verbindingen om een constante vloeistofaanvoer voor de chipfabricage te garanderen.
Specificaties en installatie van cleanroomapparatuur
Systeemspecificaties en elektrische waarden
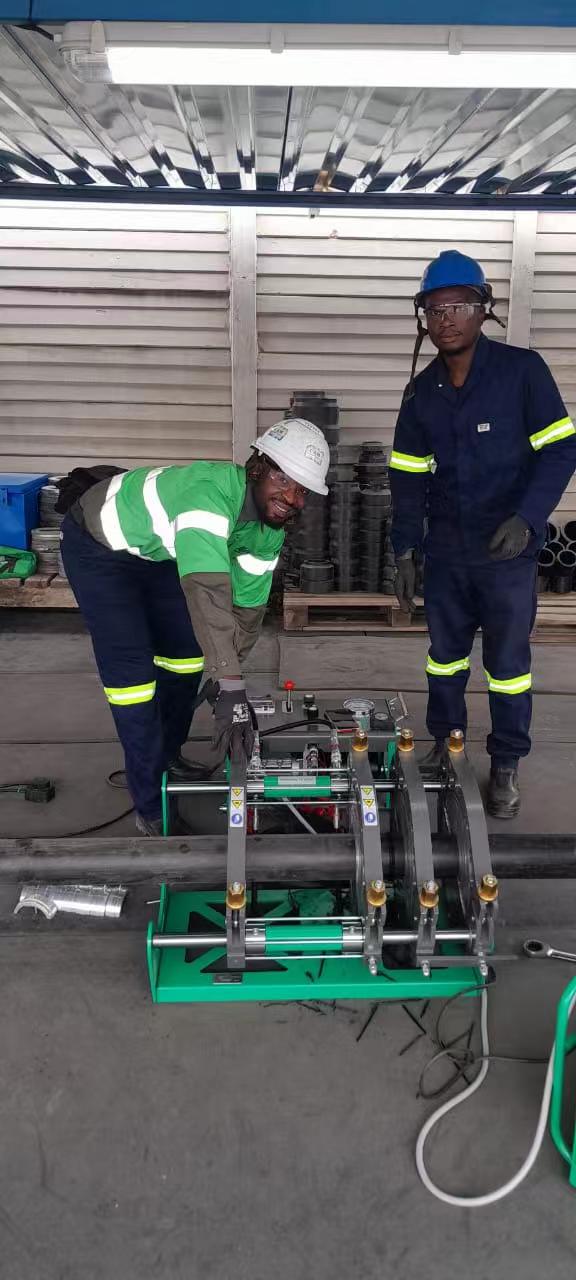
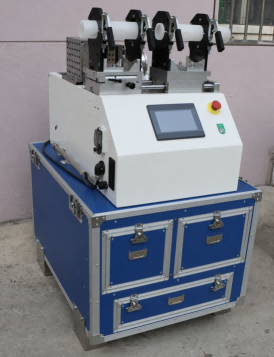
Voor een succesvolle installatie van leidingen in cleanrooms is speciale machineapparatuur nodig. Moderne, geautomatiseerde lasmachines zoals de IR-110 CNC bieden nauwkeurige warmteregeling en een rechte uitlijning van leidingen met een hoge zuiverheidsgraad. Deze robuuste lassystemen verbinden harde kunststoffen betrouwbaar met elkaar en zorgen tegelijkertijd voor een ultraschone werkomgeving in chipfabrieken. Deze hoge betrouwbaarheid garandeert dat de zuiverheidsnormen continu worden gehandhaafd.
Machineparameter | Hardware Specificaties |
|---|---|
Werkbereik | 20–110 mm (1/2″ tot 4″ IPS) |
Elektrische voeding | 220VAC-voeding |
Totaal systeemvermogen | 2050W (1200W IR-verwarmingselement, 850W frees) |
Basis afmetingen | 525 x 670 x 410 mm |
Gewicht van de machine | 120 kg |
Milieu-Rating | IP65 bescherming tegen binnendringen |
Dit lasapparaat werkt op een standaard 220VAC-stopcontact. De 1200W contactloze infraroodverwarming verwarmt de uiteinden van de buizen gelijkmatig over het gehele smeltgebied. Tegelijkertijd zorgt de ingebouwde 850W elektrische trimmer ervoor dat de uiteinden van de buizen glad en vlak zijn voordat ze worden verwarmd. Het apparaat heeft een compact formaat van 525 × 670 × 410 mm en weegt 120 kg. De IP65-veiligheidsclassificatie beschermt de interne motoren tegen water en stof tijdens laswerkzaamheden in cleanrooms.
Gereedschapsloze magnetische klemming en compacte ergonomie
In de krappe ruimtes van cleanrooms is een slim ontwerp van gereedschap essentieel om de dagelijkse werkzaamheden te vergemakkelijken. Installateurs werken vaak in smalle servicetunnels onder verhoogde cleanroomvloeren. U kunt het installatieproces van leidingen versnellen door gebruik te maken van gereedschapsloze magnetische binnenklemmen. Deze magnetische kleminzetstukken passen op leidingen met een diameter van 20 tot 90 mm. Medewerkers kunnen de klemonderdelen direct met de hand verwisselen, zonder extra metalen gereedschap of losse schroeven. Dit eenvoudige systeem voorkomt vertragingen tijdens de installatie.
Het compacte ontwerp van de machine verbetert ook de nauwkeurigheid van lastige pijpverbindingen. Speciale dunne adapters houden korte fittingen, afsluiters en bochten recht tegen de pijpeinden. Deze smalle adapters voorkomen een slechte aansluiting in krappe leidinggoten. U behoudt volledige fysieke controle over de duwkrachten tijdens elke lasstap. Hierdoor kan uw installatieteam een constant werktempo aanhouden en wordt de vermoeidheid van de werknemers tijdens lange werkdagen verminderd.
Geautomatiseerde kraalprofilering en consistentie van verbindingen
Gesloten-lus CNC-servobesturing
Moderne pijpleidingsystemen met hoge zuiverheid vereisen een nauwkeurige verbinding tijdens elke lascyclus. In geavanceerde cleanrooms voor halfgeleiders kunt u niet vertrouwen op handmatige duwkracht van de operator. Geautomatiseerde machines gebruiken gesloten-lus CNC-servobesturing om het gehele pijpverbindingsproces aan te sturen. Elektrische servomotoren regelen de afstand van de wagen, de lineaire bewegingssnelheid en de axiale verbindingskracht met hoge precisie. U plaatst de uitgelijnde pijpeinden in het machineframe en het computersysteem beheert het fysieke verbindingsproces automatisch.
Slimme positiesensoren bewaken continu de verwarmingsfase en de krachttoepassing. Het CNC-systeem meet de smeltdiepte in realtime en stemt de exacte voegparameters af. Als de dynamische voegweerstand tijdens het afkoelen verandert, past het systeem de motordruk direct aan. Deze actieve feedbacklus garandeert een identieke thermische dichtheid over de gehele voeg. U elimineert handmatige fouten, fysieke variaties en ongelijkmatige drukpieken bij elke installatieploeg.
Laagprofiel interne kraalvorming
Nauwkeurige temperatuurregeling verandert direct de vorm van de uiteindelijke lasrups. Traditionele warmtegereedschappen persen dikke gesmolten ringen in de buiswand. Contactloos infraroodlassen regelt het exacte smeltvolume op de uiteinden van fluorpolymeerbuizen. Stralingswarmte verzacht het kunststofoppervlak gelijkmatig zonder het binnenste kernmateriaal te veel te smelten. Gecontroleerde mechanische druk brengt de verzachte buiseinden vervolgens voorzichtig samen.
Deze nauwkeurige verbindingstechniek creëert een zeer gladde, onopvallende interne lasrups. Het kleine, evenwichtige lasrupsprofiel sluit nauw aan op de binnenwand van de pijp. U behoudt maximale speling in de binnendiameter zonder de vloeistofsnelheid in zuiverwatercircuits te beperken.
Dankzij de gladde interne profielen wordt turbulentie in de vloeistof langs ultrazuivere distributieleidingen voorkomen.
Door de onopvallende naden worden diepe holtes voorkomen, waardoor stilstaand water wordt tegengegaan.
Schone randen van de kralen voorkomen dat deeltjes zich ophopen, waardoor een soepele en continue spoeling wordt gegarandeerd.
Standaard fluorpolymeerinstallaties profiteren van consistente infraroodlasmethoden . U beschermt uw netwerk van zeer zuivere vloeistoffen tegen spleten in de wanden, afschilfering van microdeeltjes en stroombeperkingen. Gladde interne lasnaden zorgen voor betrouwbare prestaties in cleanrooms en beschermen tegelijkertijd continu de strenge waterkwaliteitsnormen.
Kwaliteitsborging en dataregistratieprotocollen
Parameterregistratie en ontvangstbewijzen voor fysieke audits
U waarborgt volledige proceskwaliteitscontrole door kritische fusieparameters te registreren tijdens elke pijpverbindingscyclus. Moderne geautomatiseerde CNC-lassystemen bewaken in realtime het vermogen van de stralingsverwarmer, de absorptietijden van de smeltzone en de verbindingskrachten van de wagen. De interne gesloten-lusregelaar controleert deze dynamische parameters continu aan de hand van vooraf geprogrammeerde veiligheidslimieten van de fabriek. Elke thermische afwijking of krachtvariatie tijdens de verwarmingsfase activeert direct een systeemwaarschuwing om defecte lassen te stoppen.
De ingebouwde thermische printer print na elke voltooide lascyclus direct een fysiek auditbewijs. U plakt dit zelfklevende, geprinte label rechtstreeks op de pijpverbinding voor een snelle kwaliteitscontrole in de cleanroom. De gedetailleerde sticker registreert het exacte verbindingsnummer, de identificatiecode van de operator, de piektemperatuur, het axiale krachtprofiel en de algehele validatiestatus (geslaagd of niet geslaagd). Dit automatische papieren bewijs creëert een direct, onveranderlijk fysiek auditspoor voor cleanroominspecteurs en systeemauditors.
Hogedruklucht- en deeltjestesten
U controleert de mechanische sterkte van uw fluorpolymeernetwerk door middel van gestandaardiseerde pneumatische testprotocollen in de cleanroom. Het installatieteam brengt de voltooide leidingconstructie onder druk met schone, droge lucht om microscopische lekkages in alle leidingen op te sporen. Deze hogedruktest bevestigt de volledige structurele integriteit van alle lasnaden voordat chemische reagentia of ultragezuiverd water worden toegevoegd. Zo spoort u zeldzame defecten in de leidingconstructie vroegtijdig op, waardoor uw halfgeleiderfabriek wordt beschermd tegen kostbare vloeistoflekkages en operationele stilstand.
U voert online microdeeltjestesten uit om de zuiverheid van de vloeistof in uw uiteindelijke distributienetwerk voor ultrazuivere vloeistoffen te bevestigen. Zuiver water stroomt continu door de verbonden leidingen, terwijl geautomatiseerde laseroptische tellers de resterende microdeeltjes meten. Uw systeeminstallatie moet voldoen aan de strenge SEMI F63-richtlijnen door het aantal microdeeltjes groter dan 0.05 μm onder de 200 per liter te houden. Contactloos infraroodlassen elimineert volledig afschilfering door contact met het oppervlak, waardoor uw cleanroomleidingen de deeltjestelling bij de eerste poging doorstaan.
Implementatie van halfgeleiders en strategische waarde
Verificatie van een casestudy over een waferfabricage
Echte chipfabrieken laten de ware waarde zien van contactloze infraroodverwarmingsapparatuur. Grote chipfabrikanten kiezen voor deze geautomatiseerde machines voor belangrijke leidingconstructies in cleanrooms. Huaxin Semiconductor gebruikte bijvoorbeeld geautomatiseerde IR-lasapparatuur in hun fabriek voor de productie van 12-inch wafers. Werknemers bouwden grote netwerken van kunststof leidingen in superschone ruimtes van klasse 100. Dit robotproces maakte een einde aan de noodzaak voor vervuilende chemicaliën tijdens standaard installatiewerkzaamheden. Menselijke fouten bij het verbinden van leidingen worden gecorrigeerd, terwijl de temperatuur tijdens elke shift nauwkeurig wordt geregeld.
Deze zorgvuldige verbindingsmethode leverde uitstekende resultaten op tijdens de eindinspecties. Het complete leidingsysteem slaagde in één keer voor de hogedruklucht- en microdeeltjestests. Automatische warmtebescherming beschermde de zachte kunststofoppervlakken tegen stof en brandschade. U voorkomt kostbare leidingreparaties bij de ingebruikname van nieuwe cleanrooms. Dankzij deze stabiele verbinding blijft schoon water veilig stromen tijdens grootschalige chip-productieprocessen.
Levenscyclusrendement en garantiebescherming
Het gebruik van geautomatiseerde, contactloze verwarming levert aanzienlijke kostenbesparingen op gedurende de volledige levensduur van uw fabriek. Gebalanceerde warmte voorkomt verbranding van plastic, waardoor dure pijpresten tijdens de beginfase van de installatie worden bespaard. Sterke pijpverbindingen voorkomen grote waterlekkages in actieve fabrieksruimtes. Snelle machinestappen verkorten de totale bouwvertragingen aanzienlijk. Zo blijven uw schone pijpleidingen schoon, waardoor de totale chipopbrengst toeneemt en vuil buiten uw systeem blijft.
Sterke verkoopgaranties dekken uw machinegereedschappen voor jarenlang ononderbroken gebruik. Gereedschapsfabrikanten beschermen elke automatische IR-machine met een volledige garantie van 2 jaar op de besturing en verwarming. Bovendien garanderen fabrieksregels een reserveonderdelengarantie van 10 jaar voor alle machineonderdelen. Deze langetermijngarantie voorkomt onverwachte reparatievertragingen voor cleanroomteams. U zorgt ervoor dat uw machines klaar zijn voor toekomstige groei van uw fabriek, zonder u zorgen te hoeven maken over vervanging.
Je verwijdert gevaarlijke vuildeeltjes en chemische lekkages door oude verwarmingsplaten te vervangen door contactloos infraroodlassen. Deze schone warmtemethode beschermt je waterleidingen door de uiteinden van de kunststof buizen te verwarmen zonder ze aan te raken.
Automatische, slimme regelingen zorgen voor nauwkeurige verwarming, waardoor gladde, vlakke lasnaden in uw leidingnetwerk ontstaan. Deze naadloze verbindingen voorkomen schokkerige vloeistofstroming, voorkomen slijmvorming door bacteriën en houden uw water volledig schoon. U kunt volledig vertrouwen op uw ultrazuivere vloeistofsysteem.
Leidinggevenden in cleanrooms moeten kiezen voor geautomatiseerd infrarood fusielassen om te voldoen aan de strenge SEMI F63-regels en de productie van computerchips te beschermen.
FAQ
Hoe voorkomt contactloze verwarming het uitlogen van TOC in UPW-leidingen?
Kookplaten raken het plastic nooit aan, omdat contactloze verwarmingselementen de warmte over een open ruimte verspreiden. Je voorkomt dat hete metalen gereedschappen rechtstreeks de uiteinden van de buizen aanraken. Deze schone methode voorkomt dat verbrand plastic afval zich verspreidt en houdt de totale hoeveelheid organische koolstof uit het gezuiverde water.
Welk temperatuurbereik wordt gebruikt bij infraroodfusielassen voor fluorpolymeerleidingen?
Contactloze systemen werken binnen een veilig temperatuurbereik van 180°C tot 600°C. U kunt de stralingswarmte nauwkeurig afstellen om zachte kunststoffen zoals PVDF en PFA te smelten. Slimme regelsensoren zorgen ervoor dat deze warmte nauwkeurig wordt geregeld, zodat buisverbindingen goed afsluiten zonder dat de kunststofoppervlakken verbranden.
Hoe verbeteren geautomatiseerde CNC-besturingen de interne lasrupsprofielen?
Geautomatiseerde CNC-systemen regelen de duwkracht en de snelheid zonder handmatige tussenkomst. U stopt met het uitoefenen van zware duwkracht terwijl de pijpverbinding afkoelt. Deze zorgvuldige beweging zorgt voor een vlakke, gladde binnenrand die een hobbelige vloeistofstroom voorkomt en geen kleine bacteriën herbergt.
Hoe controleer je de kwaliteit van het gewricht na het voltooien van het fusieproces?
Je print snel een kwaliteitsrapport af met de ingebouwde printer van de machine. Vervolgens blaas je schone lucht in de pijp om kleine lekken op te sporen. Ten slotte tel je met optische tellers de minuscule zwevende deeltjes om te voldoen aan de SEMI F63-regels voordat je de installatie opent.