Hoogzuivere industriële leidingsystemen vereisen absolute reinheid in elk kunststof leidingnetwerk. Traditioneel lassen met een hete plaat hecht zich vaak aan gesmolten materiaal. Dit directe contact brengt ongewenste vuildeeltjes in uw ultraschone vloeistofleidingen. U lost dit grote kwaliteitsprobleem op door over te stappen op een contactloze methode.
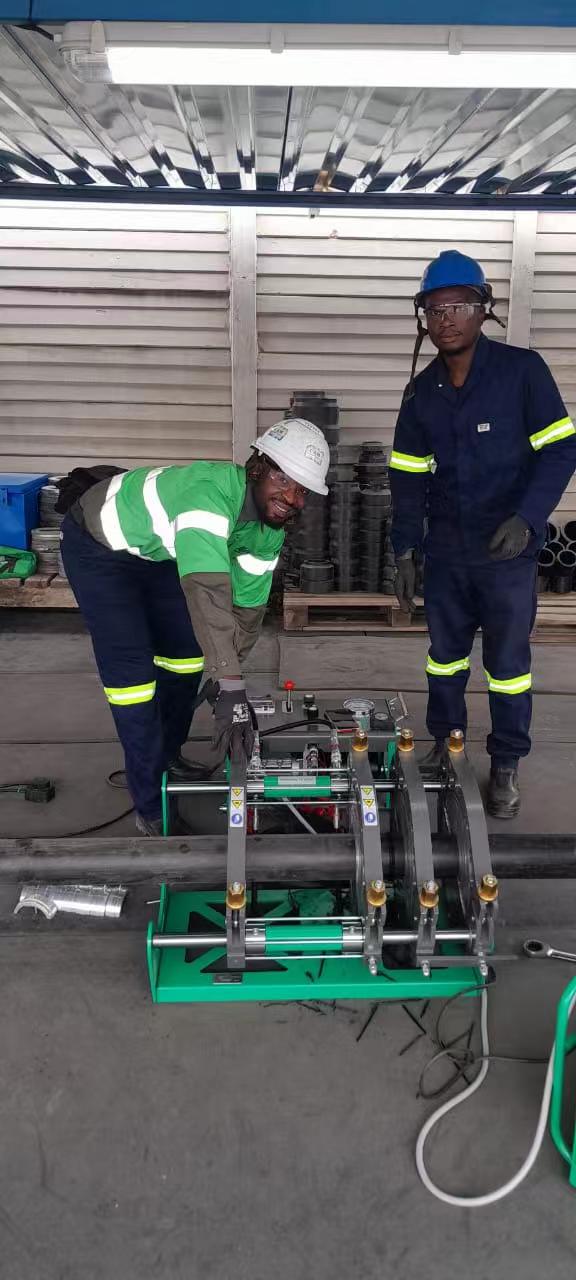
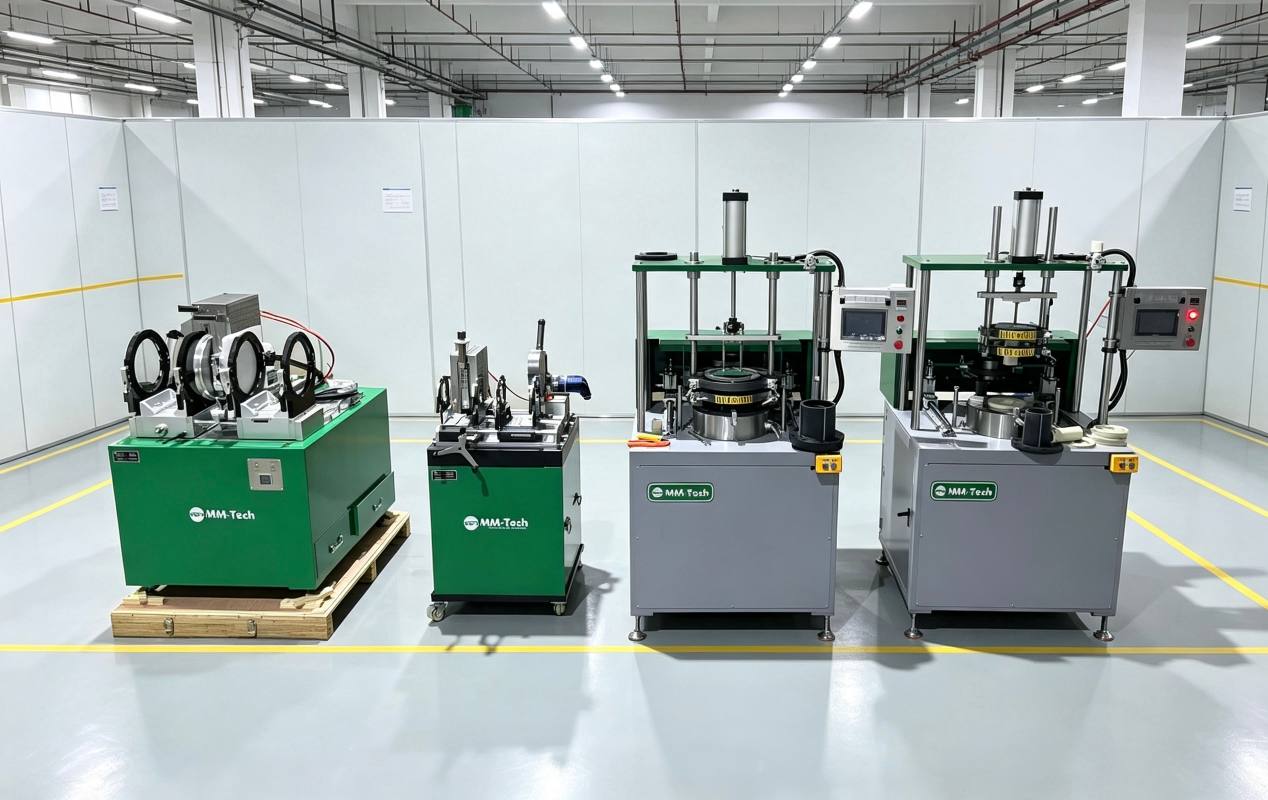
De MM-Tech IRW-110 infraroodlasmachine biedt een nauwkeurige oplossing voor het verbinden van geavanceerde polymeren. Dit flexibele apparaat is geschikt voor buisdiameters van 20 mm tot 110 mm. De stralingswarmte verwarmt de oppervlakken gelijkmatig, zonder fysiek contact. U creëert sterke, betrouwbare verbindingen gedurende alle productiecycli. Volg deze eenvoudige stappen om het hele assemblageproces veilig te voltooien.
Key Takeaways
Plaats de schone plastic buizen voorzichtig in de machinehouders voordat u ze op maat snijdt.
Snijd de uiteinden van de buizen gelijkmatig af om gladde oppervlakken te creëren voor vloerverwarming.
Gebruik contactloze infraroodwarmte om de uiteinden van kunststof buizen gelijkmatig te verwarmen.
Duw de verhitte uiteinden van de buis snel en met constante druk tegen elkaar en laat ze vervolgens op natuurlijke wijze afkoelen.
Instellen en klemmen van de MM-Tech IRW-110 infraroodlasmachine
Aanpassing van de armatuur en diameterinzetstukken
Begin met het installeren van de MM-Tech IRW-110 infraroodunit door deze voorzichtig uit de verpakking te halen. Plaats het hoofdframe op een stabiele, vlakke werktafel. Kies de juiste kleminzetstukken voor de exacte buitendiameter van uw buis. Deze machine kan gemakkelijk polymeerbuizen verwerken met een diameter van 20 mm tot 110 mm (1/2″ tot 4″ IPS). Het wisselen van inzetstukken voor verschillende klussen kost weinig tijd. Het gebruik van het juiste inzetstuk voorkomt krassen op het oppervlak en houdt de buis stevig vast tijdens het werk.
Plaats zeer zuivere kunststofbuizen zoals PP, PVDF en PFA in open klemmen. Draai de bovenste schroeven gelijkmatig aan om elk kunststof onderdeel op zijn plaats te houden. Controleer of de klemmen goed vastzitten om te voorkomen dat de dunne buiswanden beschadigd raken. Gelijkmatige klemkracht voorkomt dat de buizen gaan draaien tijdens snel frezen. Automatische bedieningselementen vereenvoudigen het werk door de klemposities voor elke bewerking gelijk te houden.
Pijpverlenging en coaxiale uitlijning
U moet de uiteinden van de kunststof buis correct in de open klem plaatsen. Laat de kunststof buis 10-12 mm voorbij de binnenrand van de klem uitsteken. Meet deze extra lengte zorgvuldig op, zodat het vlakfreesgereedschap nauwkeurig kan snijden. Deze ruimte biedt voldoende plaats voor de roterende freesbladen om veilig te draaien. Een goede afstand zorgt voor schone vlakfreessneden zonder de massieve metalen klemranden te raken. Een goede voorbereiding beschermt de machineonderdelen en zorgt voor een sterke verbinding.
Controleer vervolgens of beide vastgeklemdde kunststof buizen recht op één lijn liggen voordat u begint met frezen. Zorg ervoor dat de hartlijnen van beide buiseinden perfect op elkaar aansluiten op het vlakke oppervlak. Een rechte uitlijning voorkomt scheve hoeken voordat de onderdelen door middel van warmte aan elkaar worden gelast. Een nauwkeurige positionering zorgt voor een gelijkmatige warmteverdeling over het gehele buisoppervlak. Zo krijgt u elke keer een betrouwbare lasverbinding. Goede voorbereiding zorgt voor een sterke verbinding die de veiligheid van vloeistofleidingen garandeert. Deze eenvoudige opstelling zorgt ervoor dat uw infraroodlasmachine soepel werkt en uitstekende resultaten levert.
Precisiefrezen van pijpen en oppervlaktevoorbereiding
Vlakschaven voor continu scheren
U plaatst de elektrische frees direct in de ruimte tussen de vastgeklemdde plastic uiteinden. Schakel de hoofdschakelaar in om de draaiende freesbladen te activeren. Schuif de twee bevestigingsklemmen met constante handdruk naar binnen, richting de roterende frees. De scherpe bladen verwijderen snel oneffenheden in de oppervlaktelagen en zorgen voor schone, vlakke lasverbindingen zonder de buiswanden te beschadigen. U vormt eenvoudig gladde, vlakke oppervlakken op zuivere materialen zoals PP, PVDF en PFA zonder de wanden te beschadigen.
Kijk hoe het gesneden materiaal soepel van de draaiende snijder loskomt terwijl u werkt. U moet doorgaan met snijden totdat er aan beide zijden lange, ononderbroken plastic stroken uitkomen. Stop met het naar voren duwen van de klemmen wanneer de stelschroef de linker en rechter klembehuizingen raakt. Deze ingebouwde mechanische stop zorgt voor een exacte parallelle uitlijning over beide uiteinden van de buis. Deze zorgvuldige voorbereidingsstap zorgt ervoor dat uw plastic onderdelen klaar zijn voor een soepele, contactloze warmtebehandeling.
Het onderhouden van schone Fusion-interfaces
Schakel de elektrische motor uit en plaats het snijgereedschap terug in de steun. Controleer de zojuist afgesneden buiseinden direct onder fel licht. Zorg ervoor dat er geen openingen, diepe groeven of oneffenheden zijn. Raak de afgesneden plastic oppervlakken nooit met blote handen of vuile handschoenen aan. Lichaamsoliën, vet en stofdeeltjes kunnen ultraschone vloeistofleidingen volledig vervuilen.
Verwijder losse plastic deeltjes met olievrije cleanroomdoeken of schone stikstoflucht. Voorkom dat kleine vuildeeltjes zich hechten aan de zachte smeltzones. Hoogzuivere chemische leidingen vereisen volledig schone oppervlakken voor een solide chemische verbinding. Een goede oppervlaktevoorbereiding zorgt ervoor dat u elke keer een betrouwbare lasverbinding kunt realiseren. Regelmatige reiniging beschermt elke las tegen verborgen interne defecten. Zorgvuldige behandeling garandeert dat uw afgewerkte pijpverbinding aan strenge kwaliteitseisen voldoet.
Contactloze infraroodverwarming en temperatuurregeling
Contactloze infrarood warmteoverdracht
Je plaatst de speciale stralingsverwarming direct tussen de twee op elkaar afgestemde buiseinden. De MM-Tech IRW-110 maakt gebruik van moderne verwarmingstechnologie om plastic oppervlakken te verwarmen zonder ze aan te raken. De plastic oppervlakken komen tijdens de hele verwarmingscyclus nooit in contact met de verwarmingseenheid zelf. Oude verwarmingsplaten raken plastic direct aan en laten aangebrand materiaal achter. Deze schone methode voorkomt dat materiaal aan elkaar plakt. Door schoon te werken voorkom je dat kleine vuildeeltjes in je superschone leidingnetwerk terechtkomen. Je beschermt belangrijke vloeistofleidingen tijdens elke installatie tegen gevaarlijke vervuiling.
Je duwt de geklemde buiseinden naar binnen, richting de centrale warmtebron. Je moet een exacte afstand tussen de verwarmingsplaat en de plastic vlakken aanhouden. Het plastic materiaal absorbeert warmte-energie over het gehele eindoppervlak. Stralingswarmte verwarmt de plastic wanden gelijkmatig. Het oppervlaktemateriaal wordt gelijkmatig zachter zonder de gevoelige plastic structuren aan de binnenkant te beschadigen. De warmte-energie wordt soepel doorgegeven aan de binnenstructuur van de buiswand.
Door nauwkeurige afstandsregeling is smeltverlies elke keer volledig onder controle. Het verzachte materiaal blijft stabiel aan de rand van de open pijp. De warmte-energie dringt diep door in de wandstructuur zonder dat de wand instort. U creëert een egaal smeltgebied, zowel bij kleine als grote pijpdiameters. Gelijke warmtediepte bereidt beide uiteinden van de pijp voor op een sterke las. Constante warmtetoevoer verwijdert koude plekken in dikke pijpwanden.
Instellen van de temperatuurregelaar en parameterinstellingen
U stelt het warmteprofiel in met behulp van de digitale temperatuurregelaar. Houd de knop ingedrukt. SET Houd de toets langer dan 3 seconden ingedrukt om de instelmodus te openen. Op het digitale scherm worden direct de actieve streefwaarden weergegeven. Druk op de ▲ of ▼ toets om deze waarden te verhogen of te verlagen. Druk op de SET Druk nogmaals op de toets om uw definitieve keuzes in het systeemgeheugen op te slaan. Nauwkeurige digitale instellingen voorkomen slechte warmteontwikkeling bij dure leidingmaterialen.
Verschillende superschone kunststofmaterialen vereisen specifieke warmte-energie-instellingen:
Polymeer materiaal | Focus op verwerkingsprofiel | Warmteabsorptie-eigenschappen |
|---|---|---|
Polypropyleen (PP) | Matige thermische energie | Gelijkmatige oppervlaktesmelting over de volledige wanddikte |
Polyvinylideenfluoride (PVDF) | Hoge thermische energie | Nauwkeurige smeltstroomregeling zonder chemische aantasting |
Perfluoralkoxy (PFA) | Strikte thermische regeling | Hoge warmteabsorptie vereist een stabiele stralingsbalans. |
U kiest de optimale temperatuur voor uw te verwerken materiaal om de juiste smelttemperatuur te bereiken. De machine handhaaft een constante warmteafgifte gedurende de gehele verwarmingscyclus. Moderne, geautomatiseerde besturing regelt complexe verwarmingstijden en garandeert zo de veiligheid van de gebruiker. De constante vermogensafgifte beschermt de zuiverheid van het materiaal, zelfs bij intensief gebruik in fabrieken. Dankzij de stabiele vermogensregeling worden gevoelige kunststoffen beschermd tegen beschadiging tijdens het verwarmen.
Het systeem registreert de belangrijkste warmtegegevens gedurende het gehele lasproces. U ziet de tijdsduur en de warmteniveaus continu op het scherm. Stabiele warmteoverdracht zorgt voor een perfect gesmolten plasticbad. U maakt een veilige lasverbinding met een betrouwbare algehele sterkte. De juiste instellingen voorkomen lasfouten. Snelle visuele controles bevestigen een gelijkmatige smelting voordat het gereedschap wordt verwijderd. U bereidt de zachte buiseinden voor op snelle krachtuitoefening. Elke voltooide las is bestand tegen hoge interne werkdruk. U controleert het smeltbad voordat de uiteindelijke lasafdichting uithardt. U behoudt volledige controle over het gehele infraroodlasproces van begin tot eind. U volgt strikte lasvoorschriften om het lasgebied te beschermen. De juiste warmtecontrole zorgt voor sterke chemische bindingen over de gehele lasnaad.
Krachtgestuurde verbinding en afgeschermde koeling
Snelle overgang en F5-druktoepassing
U voltooit de contactloze verwarmingsfase snel om met de verbindingsfase te beginnen. Door direct te bewegen worden de verzachte kunststofoppervlakken beschermd tegen warmteverlies. U schuift de machinewagens uit elkaar en trekt de stralingsverwarmingsplaat soepel naar buiten. U moet de verwarming verwijderen zonder de verzachte buisoppervlakken aan te raken. Direct na het verwijderen van de verwarming duwt u de open wagen naar voren om de verwarmde buiseinden tegen elkaar te laten komen. Hoogzuivere kunststoffen verliezen snel oppervlaktewarmte in de omgevingslucht. U moet tijdens deze stap snel werken om koude plekken op de gesmolten oppervlakken te voorkomen.
De omschakeltijd – het interval tussen het verwijderen van de verwarmingsplaat en het samenbrengen van de uiteinden van de pijp – is strikt gereguleerd tot maximaal 3-8 seconden , afhankelijk van de pijpdiameter. Overschrijding van deze limiet zorgt ervoor dat het gesmolten oppervlak afkoelt en een 'huid' vormt die een goede fusie verhindert.
U brengt de uiteinden van het plastic met een lichte begindruk tegen elkaar aan. Vervolgens verhoogt u de verbindingskracht geleidelijk volgens de gespecificeerde lasparameters. U verhoogt de kracht totdat de manometer de gewenste lasdruk F5 aangeeft . Geavanceerde lasapparatuur vereist een gelijkmatige krachtsinspanning om te voorkomen dat er plotseling materiaal uit de lasnaad wordt geperst. Te hard drukken zorgt ervoor dat het warme plastic uit de lasnaad wordt geperst. Een goede drukregeling houdt het zachte plastic binnen het lasgebied. U behoudt de uitlijning van het materiaal en creëert tegelijkertijd een net intern smeltprofiel. Volg de standaard lasstappen om een constante handdruk te behouden totdat de maximale druk F5 is bereikt. De juiste krachtsinspanning zorgt voor maximale sterkte in hoogwaardige leidingsystemen.
Natuurlijke koeling onder gecontroleerde klemming
U vergrendelt de drukhendel direct nadat de gewenste druk F5 is bereikt. Het vergrendelingssysteem zorgt voor een constante druk op het gesmolten plastic gedurende de gehele afkoelingscyclus. De constante druk houdt de verwekingszone samengedrukt terwijl de chemische bindingen zich vastzetten. U moet de pijpklemmen gedurende deze periode stevig op hun plaats laten zitten. Het te vroeg bewegen van de pijpconstructie tast de structurele sterkte van uw kunststofleiding aan. Stabiele klemming voorkomt axiale beweging terwijl het gesmolten lasbad stolt. De juiste fysieke fixatie zorgt voor een sterke, gelijkmatige lasverbinding.
U moet de las op natuurlijke wijze laten afkoelen zonder koelmiddelen te gebruiken. Operators mogen nooit water spuiten of lucht blazen op warme onderdelen. Koude lucht en water veroorzaken een snelle thermische schok in de hete kunststofkern. Deze thermische schok veroorzaakt kleine scheurtjes langs de lasnaad. Bescherm het actieve lasoppervlak tijdens elke cyclus tegen weersinvloeden. Gebruik beschermkappen tegen harde wind, regen en fel zonlicht. Koude luchtstromen koelen de buitenwanden van de pijp ongelijkmatig af en vervormen de kunststof.
U houdt de timer in de gaten totdat de volledige afkoeltijd is verstreken. Een veilige afkoeltijd geeft lange polymeerketens voldoende tijd om zich goed uit te lijnen. U ontgrendelt de klemgrepen pas wanneer het lasgebied op kamertemperatuur is. Laat de klemblokken voorzichtig los om plotselinge spanning op de verse verbindingen te voorkomen. Tot slot verwijdert u de voltooide pijpleiding van het machineframe. U inspecteert de schone kunststofleiding zorgvuldig en zet de apparatuur klaar voor uw volgende taak.
Kwaliteitsborging en ultrazuivere toepassingen
Visuele inspectie van de kralen en parameterverificatie
Direct na de afkoelingsfase voert u een gedetailleerde visuele inspectie uit. U onderzoekt de gesmolten lasrups onder fel licht om te controleren of de stralingswarmte correct is verdeeld. Een schone, gelijkmatige dubbele lasrups rondom de verbinding duidt op een geslaagde las. U voert een tweede visuele inspectie uit om de breedte en hoogte van de lasrups zorgvuldig te controleren. De juiste symmetrie van de lasrups bevestigt dat de krachtuitoefening een exacte coaxiale uitlijning heeft behouden. Deze eerste inspectie vormt een cruciale stap in uw algehele kwaliteitscontroleproces.
Vervolgens controleert u alle operationele parameters aan de hand van uw specificaties. U controleert de lasparameters volgens de vastgestelde lasprocedure, inclusief de verwarmingstemperatuur, de verwarmingstijd en de verbindingsomstandigheden. Deze systematische aanpak helpt om een consistente laskwaliteit te waarborgen binnen uw kwaliteitscontrolesysteem. U registreert de exacte verwarmingstijd, de streeftemperatuur en de verbindingskracht voor volledige procescontrole. Door de geregistreerde gegevens te vergelijken met de vastgestelde limieten, wordt de betrouwbaarheid van elke verbinding op lange termijn gewaarborgd. Gedocumenteerde parameterverificatie biedt volledige structurele traceerbaarheid voor alle gelaste componenten in uw fabriek.
Halfgeleider UPW en hoogzuivere chemische leidingen
Fabrieken voor de productie van halfgeleiders vereisen ultrazuivere watersystemen zonder deeltjesverontreiniging. U gebruikt contactloze infraroodstraling om het vastkleven van plastic tijdens het lasproces te voorkomen. Het schone smeltprofiel voorkomt kleine holtes waar vuil of bacteriën zich kunnen nestelen. Uw gladde lasnaad beschermt leidingen met zeer zuivere vloeistoffen tegen gevaarlijke microdeeltjes. Consistente machine-uitvoering verhoogt de algehele laskwaliteit van uw ultraschone vloeistofleidingen. Strikte operationele controle zorgt voor een uitzonderlijke laskwaliteit voor kritische chemische toepassingen.
Ook bij leidingsystemen voor chemicaliën met een hoge zuiverheid zijn strenge kwaliteitsborgings- en kwaliteitscontrolenormen vereist tijdens de installatie. Nauwkeurige parameterregistratie is essentieel om een solide lassterkte te garanderen bij elke afzonderlijke leidingverbinding. Systematische parameterverificatie verlaagt de operationele risico's in leidingen voor het transport van agressieve zuren. Kwaliteitstechnici voeren de uiteindelijke kwaliteitsborgings- en kwaliteitscontroles uit door de verbindingsnummers te vergelijken met digitale registraties. Dit gestructureerde kwaliteitsborgings- en kwaliteitscontroleproces garandeert volledige naleving voor elke nieuwe las in complexe industriële leidingnetwerken.
Het gestandaardiseerde MM-Tech IRW-110-proces garandeert herhaalbare, schone verbindingen voor ultrazuivere toepassingen. U doorloopt eenvoudige stappen om elke lasnaad te beschermen. Eerst zorgt u voor een nauwkeurige uitlijning van de pijp in mechanische klemmen. Vervolgens creëert continu vlakfrezen vlakke, gladde oppervlakken. De contactloze infrarood warmteoverdracht verwarmt de polymeeroppervlakken zonder fysiek contact. Daarna voert u een snelle verbinding uit onder gecontroleerde krachttoepassing. Ten slotte beschermt natuurlijke koeling uw smeltlijn tegen thermische schokken.
Dit nauwkeurige lasproces levert een superieure laskwaliteit op voor kritieke netwerken. Door deze stappen te volgen, wordt de betrouwbaarheid van de verbindingen op lange termijn verbeterd. U elimineert het risico op deeltjesverontreiniging door te kiezen voor een infraroodlasapparaat voor industriële leidinginstallaties met een hoge zuiverheidsgraad. Elke voltooide lasverbinding is bestand tegen de ve veeleisende bedrijfsdrukken.
FAQ
Welke buismaterialen en -diameters kunt u met de IRW-110 verbinden?
U kunt schone kunststofbuizen zoals PP, PVDF en PFA lassen. Het MM-Tech IRW-110 gereedschap is geschikt voor buizen met een diameter van 20 mm tot 110 mm.
Waarom voorkomt contactloze infraroodverwarming oppervlakteverontreiniging?
Stralingswarmte verplaatst thermische energie naar kunststof uiteinden zonder dat het verwarmingselement deze aanraakt. Polymere materialen hechten zich nooit aan hete metalen oppervlakken. Zo voorkomt u verbranding en blijft vuil buiten uw vloeistofleidingen.
Hoe programmeer je temperatuurparameters op de machinecontroller?
Houd de SET-knop langer dan 3 seconden ingedrukt om de instelmodus te starten. Klik vervolgens op de ▲ of ▼ knop om de streefwaarden te wijzigen. Tik nogmaals op de SET-knop om de opgeslagen warmtewaarden te bewaren.
Kun je koud water of lucht gebruiken om het afkoelen van gewrichten te versnellen?
Spuit nooit koud water of koude lucht op warm plastic. Snelle afkoeling veroorzaakt thermische schokken en verzwakt de uiteindelijke hechtsterkte. Natuurlijke afkoeling in vergrendelde klemmen beschermt de structurele integriteit tijdens kwaliteitscontroles.
Hoe controleer je de kwaliteit van een afgewerkte pijpverbinding?
Inspecteer de buis zorgvuldig onder fel licht zodra deze volledig is afgekoeld. Zoek naar een schone, gelijkmatige dubbele rand over de gehele aansluitlijn. Een evenwichtige randvorm bevestigt een goede uitlijning van de buis en een constante krachtuitoefening.