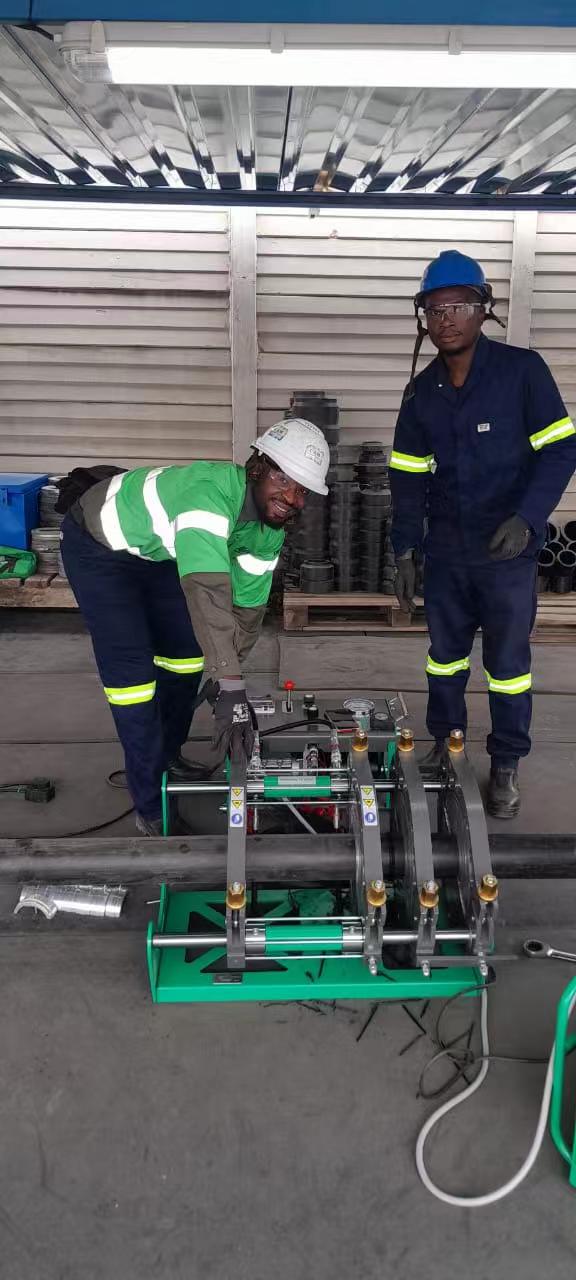
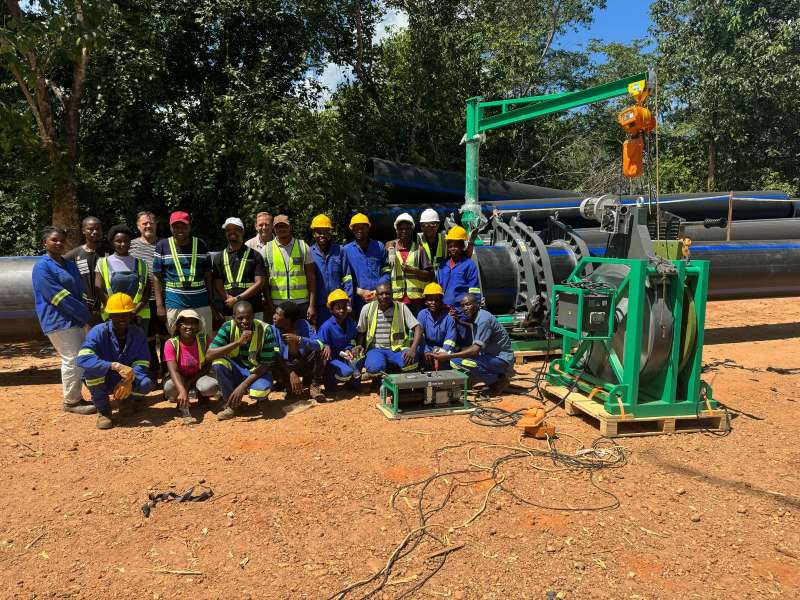
In de hete, droge gebieden van Zuid-Afrika verplaatsen arbeiders zeer zware HDPE-buisstukken over onverharde wegen, waarbij ze stofstormen en extreme hitte trotseren. Elke buisverbinding moet jarenlang bestand zijn tegen hoge druk, maar één slechte las kan een heel water- of gassysteem onbruikbaar maken. Hoe kunnen arbeiders ervoor zorgen dat de lassen sterk genoeg zijn onder zulke zware omstandigheden? De SWT-V1000/630H hydraulische stomplasmachine biedt het perfecte antwoord. Deze krachtige machine maakt van risicovolle klussen betrouwbare resultaten met nauwkeurige druk en gelijkmatige warmte, zelfs bij de slechtste weersomstandigheden. Hij maakt lekvrije verbindingen die voldoen aan wereldwijde normen, waardoor zware projecten dagelijkse taken worden.
Key Takeaways
De SWT-V1000/630H maakt gebruik van een robuust stalen frame om zware buizen recht te houden op oneffen ondergrond. Dit voorkomt zwakke lasnaden die kunnen ontstaan door een verbogen frame.
De verwarmingsplaat verdeelt de warmte gelijkmatig over het hele uiteinde van de buis. Hierdoor smelten dikke wanden volledig zonder dat de randen verbranden.
De machine is voorzien van een datalogger die elk lasdetail opslaat. Deze gegevens tonen de kwaliteit aan en voldoen aan internationale normen.
Deze lasmachine helpt kosten te besparen door slechte lasnaden te voorkomen. Projecten blijven op schema en leidingen gaan jarenlang mee zonder lekkages.
Uitdagingen voor pijpleidingen in Zuid-Afrika
Extreem terrein en zware veldomstandigheden
De pijpleidingtrajecten van Zuid-Afrika doorkruisen enkele van de meest onherbergzame gebieden van het continent. Arbeiders verplaatsen enorme HDPE-buizen over onverharde wegen, rotsachtige heuvels en droge rivierbeddingen waar stof de lucht vult. Elk buisstuk van 900 mm weegt meerdere tonnen en het op zijn plaats trekken van deze grote secties zorgt voor sterke wrijving met de grond. Deze trekkracht kan lichtere machineframes verdraaien en buiseinden uit hun positie duwen voordat het lassen begint. Arbeiders moeten bij elke verbinding rekening houden met zwaartekracht, ruw terrein en opstuivende grond.
Warm weer maakt het werk lastiger. Werknemers die werken bij temperaturen tussen de +35°C en +40°C staan voor een groot probleem: het beheersen van de afkoeltijd van elke lasverbinding. De onderstaande tabel laat zien hoe temperatuurschommelingen de lassterkte beïnvloeden:
Invloed van de omgevingstemperatuur op de koelsnelheid | Details |
|---|---|
Kwantitatieve aanpassing | Voor luchttemperaturen tussen -5°C en +40°C bedraagt de correctiefactor voor smelt-/afkoeltijd 0.5% tot 1% per graad Celsius, uitgaande van een begintemperatuur van 20°C. |
Kwalitatieve impact | Een hoge luchttemperatuur (rond de +40°C) vertraagt de warmteafgifte, waardoor het temperatuurverschil tussen de kern en de buitenste rand groter wordt; bij zeer koud of winderig weer koelt de buitenste rand snel af, terwijl de kern heet blijft, wat spanning veroorzaakt. |
Operationeel gevolg | Er zijn windschermen nodig en de afkoeltijd kan langer zijn, zodat de kern van de binnenwand kan stabiliseren voordat de klem losgelaten wordt. |
Op open bouwterreinen zijn windschermen noodzakelijk. Zonder windschermen komt stof op de verhitte oppervlakken terecht en veroorzaakt een ongelijkmatige luchtstroom temperatuurverschillen over het voegvlak. Onder deze omstandigheden is een machine nodig met een sterke klemkracht en een constante hydraulische druk om wrijving met de grond te compenseren en een perfecte uitlijning te garanderen.
Hoge eisen aan de integriteit onder hoge druk
Dikwandige buizen met een SDR11-classificatie brengen hun eigen technische problemen met zich mee. Een buis met een buitendiameter van 900 mm en een wanddikte van 81.7 mm vereist een diepe, gelijkmatige warmtepenetratie over het gehele verbindingsvlak. De verwarmingsplaat moet een constante temperatuur over het hele oppervlak leveren, anders verbranden de buitenste randen terwijl de kern ongesmolten blijft. Dit ongelijkmatige warmtepatroon creëert zwakke smeltzones die onder druk bezwijken.
Internationale normen stellen de norm voor goede lasverbindingen. ISO 21307 en ASTM F2620 definiëren exacte regels voor verwarmingstijd, lasrupsgrootte en afkoeltijd. Deze normen vereisen een perfecte fusie – geen openingen, geen vuil, geen verkeerde uitlijning. Elke verbinding moet jarenlang bestand zijn tegen hoge druk, vaak bij het transport van drinkwater of aardgas naar gemeenschappen die een constante aanvoer nodig hebben.
Om aan deze normen te voldoen in afgelegen Afrikaanse veldomstandigheden is meer nodig dan alleen geschoolde arbeidskrachten. De apparatuur moet gedurende de hele koelcyclus een constante hydraulische druk behouden. Elke drukval tijdens het uitharden van het plastic veroorzaakt interne krimpholtes die de verbinding van binnenuit verzwakken. Een hydraulische stomplasmachine die is gebouwd voor deze extreme omstandigheden moet een constante kracht, nauwkeurige warmteregeling en betrouwbare prestaties leveren, ondanks stof, hitte en ruw gebruik. Aannemers die deze uitdagingen aangaan, bouwen infrastructuur die gemeenschappen generaties lang van dienst is.
SWT-V1000/630H: Een hydraulische stomplasmachine gebouwd voor extreme omstandigheden
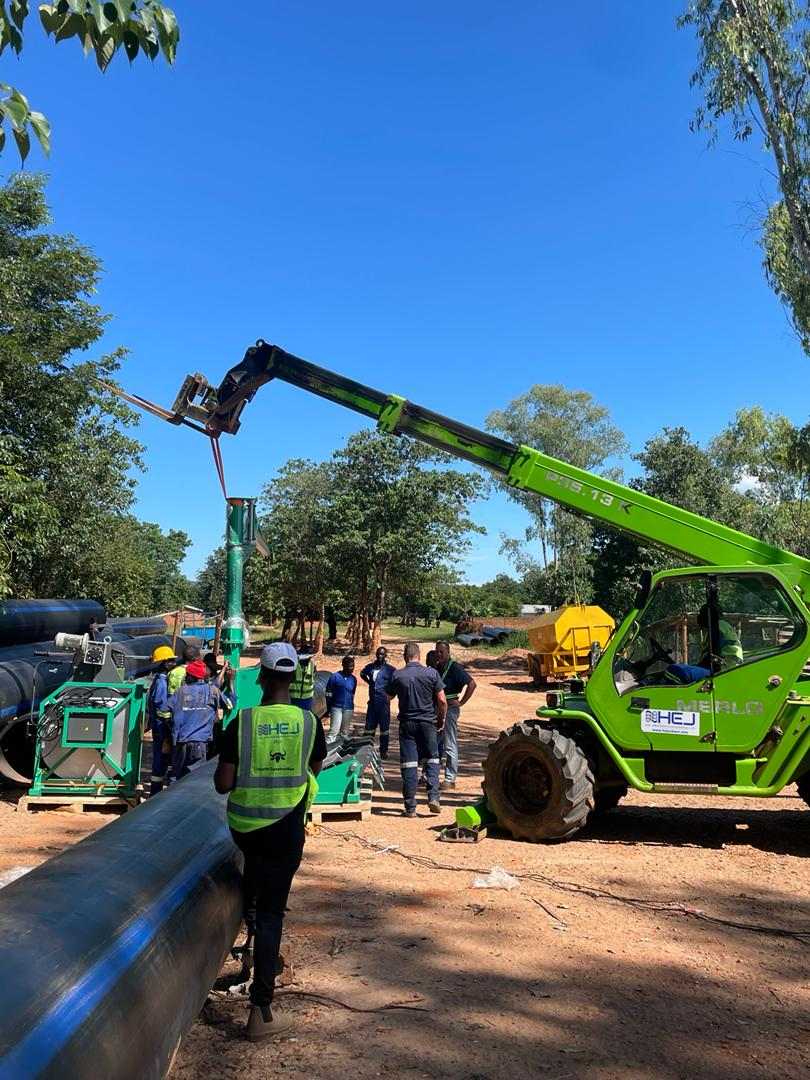
De SWT-V1000/630H heeft een lasbereik van 630 mm tot 1000 mm en is geschikt voor de grootste thermoplastische buizen die in moderne infrastructuur worden gebruikt. Deze machine verwerkt HDPE-, PP- en PVDF-materialen met dezelfde precisie. Aannemers vertrouwen op deze apparatuur voor drinkwaterleidingen, gasdistributienetwerken, slibtransportleidingen in de mijnbouw en industriële vloeistoftransportsystemen. De lasmachine voldoet aan de DVS 2207-, ISO 21307- en ASTM F2620-normen, waardoor ingenieurs erop kunnen vertrouwen dat elke verbinding voldoet aan internationale kwaliteitsnormen.
Robuust frame en nauwkeurige hydrauliek
Het stalen frame met anti-doorbuigingsfunctie vormt de ruggengraat van de machine. Het hoogwaardige constructiestaal is bestand tegen verdraaiing wanneer teams pijpsegmenten van meerdere tonnen over onverhard terrein slepen. Deze stijfheid garandeert een nauwkeurige uitlijning van de pijpen zonder afwijking, zelfs bij sterke wrijving met de ondergrond. Het frame voorkomt de subtiele chassisbuiging die de laskwaliteit bij lichtere machines aantast.
Een nauwkeurige hydraulische krachtbron drijft het smeltproces aan. Het systeem omvat een accumulator met hoge capaciteit die de druk gedurende de gehele lascyclus constant houdt. Lekvrije hydraulische regelkleppen van toonaangevende Duitse, Italiaanse en Japanse leveranciers garanderen een betrouwbare werking, zelfs in stoffige omstandigheden. De accumulator houdt de druk constant tijdens lange afkoelfasen, waardoor interne krimpholtes in dikwandige buizen worden voorkomen. Deze constante druk is cruciaal bij het lassen van SDR11-buizen met een wanddikte van 81.7 mm, waar elke drukval structurele zwakheden veroorzaakt die met het blote oog niet zichtbaar zijn.
De krachtige motor en hydraulische cilinders genereren een enorme trekkracht. Hierdoor wordt de bodemweerstand moeiteloos overwonnen, waardoor zware buiseinden perfect tegen elkaar aan komen te liggen. Gebruikers waarderen de STUCCHI-snelkoppelingen die snelle en veilige hydraulische verbindingen in het veld mogelijk maken.
Geavanceerde thermische regeling en data-integratie
De verwarmingsplaat is voorzien van een DuPont Teflon-coating die de hechting van plastic minimaliseert en de levensduur van de plaat verlengt. Hoogwaardige verwarmingselementen zorgen voor een temperatuurvariatie van ±7 °C over het enorme verwarmingsoppervlak van 1000 mm. Deze uniforme warmteverdeling voorkomt plaatselijke verkooling en garandeert een voldoende smeltingsdiepte over het gehele lasvlak. De PTFE-coating vereenvoudigt bovendien de reiniging tussen lasbeurten, waardoor de stilstandtijd wordt verkort.
Een geïntegreerde bovenloopkraan tilt de zware verwarmingsplaat en schaafgereedschappen op. Deze kraan vermindert de fysieke belasting voor de operator en verkort de wisseltijden tussen de schaaf- en verwarmingsfasen aanzienlijk. De machine werkt op een 380V 50Hz 3P-voeding met een nominaal vermogen van 24 kW.
De optionele MM-Tech Smart Data Logger transformeert kwaliteitscontrole. Dit systeem registreert elke kritische parameter tijdens elke lascyclus :
Ruwe meetwaarden van de lasstroom
Ruwe meetwaarden van de lasspanning
Ruwe meetwaarden van de barometrische druk bij het lassen
RMS-waarden van lasstroom, spanning en luchtdruk berekend met behulp van puntsgewijze integratie of eenvoudig gemiddelde.
Tijdstempel van de lascyclus
Lasduur
De datalogger ondersteunt direct thermisch printen en USB-data-export. Deze functie creëert fraudebestendige elektronische laslogboeken die voldoen aan gemeentelijke kwaliteitsaudits en de documentatie-eisen van ISO 21307. Projectmanagers kunnen realtime gegevens over verwarmingstijd, temperatuurcurven, sleepdruk en smeltdrukprofielen bekijken. Deze transparantie schept vertrouwen bij klanten die aantoonbare kwaliteit eisen.
De SWT-V1000/630H hydraulische stomplasmachine combineert een robuuste constructie met intelligente bewaking. Het frame van 2400 kg zorgt voor stabiliteit, terwijl de accumulator een constante kracht levert. De verwarmingsnauwkeurigheid van ±7°C garandeert een diepe, uniforme thermische penetratie. Samen transformeren deze eigenschappen uitdagende veldomstandigheden in routinewerkzaamheden. Aannemers die deze machine inzetten, verkrijgen een doorslaggevend voordeel in afgelegen Afrikaanse gebieden waar betrouwbaarheid bepalend is voor het succes van een project.
Casestudie: 7,000 meter lekvrije pijpleiding in Malawi
De uitdagingen van een wanddikte van 81.7 mm overwinnen
Het Malawi Irrigation Initiative had 7,000 meter HDPE-buis van 900 mm nodig met een SDR11-drukclassificatie. Deze classificatie betekende dat de buiswanden 81.7 mm dik waren. Het lassen van zulke dikke wanden in de stoffige, hete Afrikaanse veldomstandigheden leverde drie grote problemen op.
Ten eerste was het belangrijk om de pijpen goed uit te lijnen. Elk pijpstuk woog meerdere tonnen. De ploegen sleepten deze secties over onverharde grond. De wrijving kon de lichtgewicht machineframes vervormen. Als de uiteinden van de pijpen niet goed uitgelijnd waren, zouden er zwakke plekken in de las ontstaan. Aannemers konden dergelijke problemen bij een project van deze omvang niet riskeren. De afgelegen locaties maakten het bovendien moeilijk om reserveonderdelen of technische ondersteuning te krijgen. Stofstormen trokken vaak over het gebied, waardoor het risico bestond dat de verwarmingsplaat en de lasnaden vóór elke las vervuild raakten.
Ten tweede was het belangrijk om de warmte diep genoeg te krijgen. Een wand van 81.7 mm vereiste een constante, gelijkmatige warmteverdeling over het gehele lasvlak. Bij ongelijkmatige warmteverdeling zou de buitenkant verbranden voordat de binnenkant smolt. Dit creëerde verborgen zwakke lasnaden die niet met het blote oog zichtbaar waren. Het opsporen van deze gebreken vereiste kostbare ultrasone testapparatuur. Hoge luchttemperaturen, vaak boven de +35 °C, maakten het verwarmingsproces nog moeilijker.
Ten derde, het voorkomen van luchtbellen aan de binnenkant. Lange afkoeltijden brachten een ander probleem met zich mee. Het gesmolten plastic kromp tijdens het afkoelen. Als de hydraulische druk ook maar enigszins daalde, was de krimp ongelijkmatig. Er vormden zich kleine luchtbellen diep in de verbinding. Deze luchtbellen verzwakten de las van binnenuit, zonder dat dit zichtbaar was. De pijp kon jaren later onder hoge druk bezwijken. Het repareren van dergelijke defecten in afgelegen gebieden zou enorm veel tijd en geld kosten.
Het projectteam koos voor apparatuur met een robuust frame, nauwkeurige temperatuurregeling en constante hydraulische druk. De SWT-V1000/630H voldeed perfect aan deze eisen. De eigenschappen ervan sloten aan op de strenge technische eisen van het project.
Hoe de hydraulische stomplasmachine resultaten opleverde
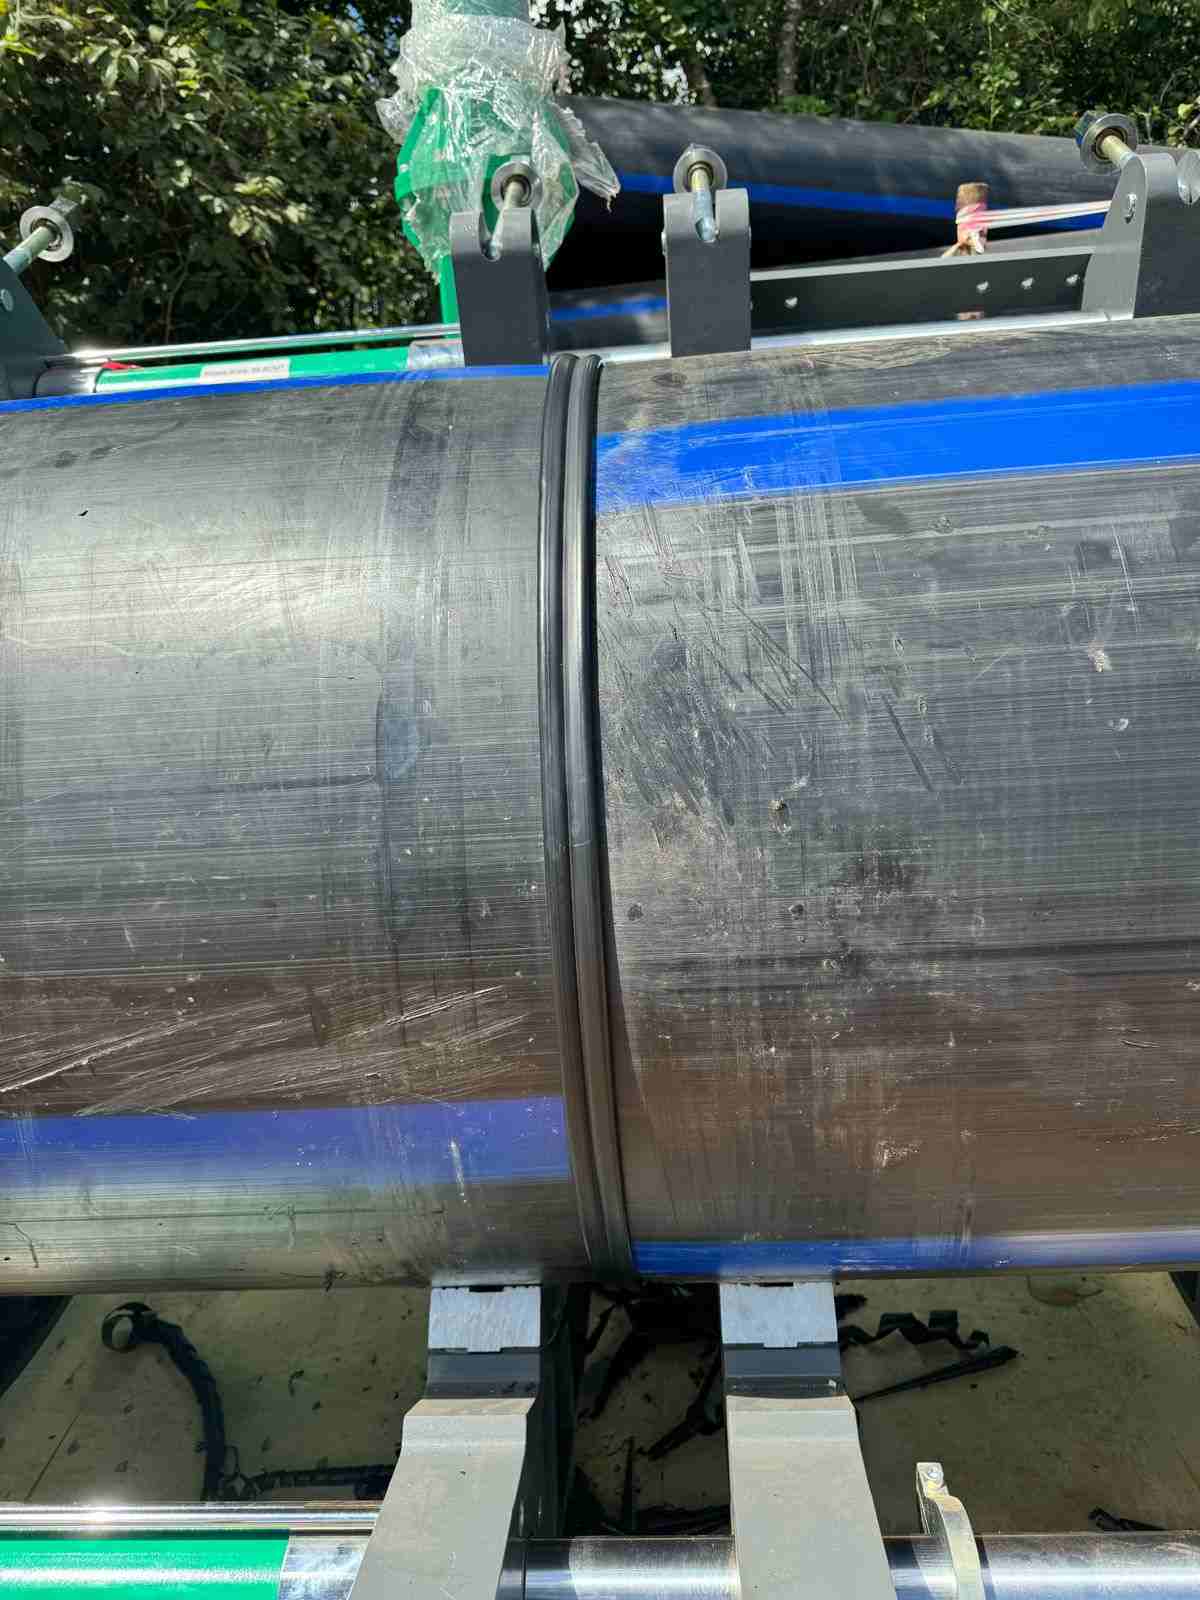
Het zware stalen frame van de machine hield de 900 mm lange buisstukken stevig en nauwkeurig vast. De anti-vervormingsconstructie weerstond verdraaiing, zelfs bij sterke wrijving met de ondergrond. Krachtige hydraulische cilinders trokken de zware buizen perfect tegen elkaar aan. Dankzij de nul-offset begon elke las met een goed contactoppervlak. Dit elimineerde het risico op zwakke smeltzones.
De met PTFE gecoate verwarmingsplaat hield de temperatuurvariatie binnen ±7 °C over het volledige oppervlak van 1000 mm. Dankzij de diepe, gecontroleerde warmte-inbreng kon de warmte de 81.7 mm dikke wanden volledig bereiken. Op elk voegvlak vormden zich gladde, gelijkmatige smeltkralen. Er ontstond geen verbranding aan de buitenranden. Er bleven geen koude plekken in de kern achter. De DuPont-coating voorkwam bovendien dat plastic bleef plakken, waardoor de plaat tussen de cycli schoon bleef. De ingebouwde bovenloopkraan verkortte de wisseltijd tussen de bewerkings- en verwarmingsstappen.
De hydraulische krachtbron en accumulator zorgden ervoor dat de smeltdruk tijdens de lange afkoelingsfase perfect constant bleef. Deze constante kracht voorkwam dat er interne spanningen ontstonden. Er konden zich geen kleine luchtbellen vormen terwijl het materiaal kromp. De dikke wanden koelden gelijkmatig af onder constante druk. De machine behield deze stabiliteit over de gehele lengte van de 7,000 meter pijpleiding.
De projectresultaten waren uitstekend. De teams voltooiden alle laswerkzaamheden op tijd, ondanks de zware omstandigheden op locatie. De datalogger zorgde voor realtime kwaliteitsbewaking voor het kwaliteitscontroleteam. De uiteindelijke hydrostatische druktest toonde aan dat elke lasverbinding in één keer slaagde. De test wees uit dat er geen lekkages waren over de gehele lengte van de pijpleiding. Dit succespercentage van 100% bewees de betrouwbaarheid van de machine onder extreme omstandigheden. De operators kregen vanaf de eerste dag training op locatie om het volledige vermogen van de machine te benutten.
De hoofdingenieur van het Malawi Irrigation Initiative was zeer te spreken over de prestaties van de apparatuur.
“Een wanddikte van 81.7 mm is normaal gesproken een nachtmerrie voor een ingenieur, maar de MM-Tech machine maakte er een routineklus van. Het hydraulische systeem was uitzonderlijk krachtig en stabiel en functioneerde zonder één storing gedurende het hele project. Het bleek een betrouwbare aanwinst voor onze waterinfrastructuur.”
Deze casestudy laat zien hoe de juiste apparatuur risicovolle pijpleidingprojecten omzet in voorspelbare successen. De stevige klemming, nauwkeurige temperatuurregeling en constante hydraulische druk van de machine leverden resultaten op die voldeden aan de strenge eisen van het project.
Zakelijke impact en rendement op lange termijn
Kosten verlagen en tijdlijnen versnellen
De SWT-V1000/630H bespaart al vanaf de eerste dag geld. Het project in Malawi heeft dit duidelijk aangetoond. Werknemers voltooiden 7,000 meter 900 mm SDR11-pijpleiding zonder dat er lassen mislukten. Elke verbinding doorstond de druktesten in één keer. Deze perfecte resultaten betekenden dat er geen kostbare reparaties nodig waren. Niemand hoefde slechte verbindingen te verwijderen. Er hoefde geen reparatiemateriaal naar verre locaties te worden vervoerd. Er waren geen vertragingen door lasproblemen.
Bij het lassen van dikke HDPE-buizen op locatie is vaak 10 tot 15 procent van de lasnaden opnieuw nodig. Elke slechte lasverbinding moet worden doorgesneden, opnieuw gefreesd en opnieuw gelast. Dit kost vele uren werk en machinetijd. De hydraulische stomplasmachine elimineert dit risico volledig. Nauwkeurige drukregeling en gelijkmatige warmteverdeling zorgen voor een constante kwaliteit bij elke lasverbinding. Aannemers voltooien projecten sneller en blijven binnen budget.
De besparingen op de lange termijn zijn eveneens aanzienlijk. Een lekvrije pijpleiding vereist weinig onderhoud gedurende de levensduur van meer dan 50 jaar. Er zijn geen kostbare noodreparaties die de werkzaamheden stilleggen. Er gaat geen water verloren door lekkende verbindingen, wat verspilling van middelen voorkomt. Er zijn geen onderbrekingen in de dienstverlening die gemeenschappen treffen die afhankelijk zijn van een constante watervoorziening. De robuuste constructie van de machine betekent bovendien minder storingen en lagere reparatiekosten gedurende het hele project.
Wereldwijde ondersteuning en training voor projectborging
MM-Tech biedt een compleet ondersteuningspakket dat elke investering beschermt. Training op locatie zorgt ervoor dat de teams vanaf dag één het volledige vermogen van de machine benutten. Getrainde operators maken stabiele lassen zonder te hoeven gissen. Deze training verkort de leercurve aanzienlijk en voorkomt kostbare fouten door een slechte techniek.
Snelle levering van reserveonderdelen zorgt ervoor dat projecten zonder onderbrekingen kunnen doorgaan. Het bedrijf heeft belangrijke onderdelen op voorraad voor snelle verzending. Een kapotte verwarmingsplaat of hydraulische slang zorgt er niet voor dat het werk wekenlang stil komt te liggen. Snelle vervanging houdt de bouwplanning op schema en voorkomt kostbare stilstand.
Persoonlijke technische ondersteuning geeft projectmanagers direct toegang tot lasexperts. Ingenieurs kunnen bellen voor advies over zware omstandigheden op locatie. De garantie van twee jaar dekt fabrieksfouten en biedt gemoedsrust. Dit complete ondersteuningsnetwerk zorgt voor een zorgeloze werking gedurende de lange levensduur van de machine. Aannemers gebruiken de SWT-V1000/630H met volledig vertrouwen.
De SWT-V1000/630H heeft de manier waarop pijpleidingen in Zuid-Afrika worden aangelegd, veranderd. Aannemers hadden voorheen te maken met verbogen frames, ongelijkmatige warmteverdeling en verborgen kieren in dikke buizen. Het sterke frame, de nauwkeurige warmteregeling en de constante hydraulische kracht van de machine hebben deze problemen verholpen. Projecten die voorheen zeer risicovol waren, zijn nu betrouwbare werkzaamheden met een bewezen kwaliteit geworden.
Deze lasmachine is een slimme keuze om projecten te laten slagen. Lekvrije pijpleidingen verlagen de reparatiekosten gedurende vele jaren. Elke goede lasverbinding draagt bij aan de veiligheid van de gemeenschap en bespaart grondstoffen.
De behoefte aan infrastructuur in Afrika blijft groeien. De hydraulische stomplasmachine is nu het standaardgereedschap om deze uitdagingen aan te gaan. Aannemers die deze machine gebruiken, bouwen sterke systemen met vertrouwen, wetende dat elke las voldoet aan de wereldwijde normen.
FAQ
Welke pijpdiameters kan de SWT-V1000/630H lassen?
De machine kan buizen lassen met een diameter van 630 mm tot 1000 mm. Voor de diameters 630, 710, 800 en 900 mm maakt de machine gebruik van verloopstukken. Dit bereik omvat de grootste buizen die gebruikt worden in de water-, gas- en industrie.
Aan welke internationale normen voldoet deze lasmachine?
Deze lasmachine voldoet aan de regels van DVS 2207, ISO 21307 en ASTM F2620. Deze regels stellen nauwkeurige limieten vast voor de opwarmtijd, de lasrupsgrootte en de afkoeltijd. Daardoor voldoet elke lasverbinding aan hoge wereldwijde kwaliteitsnormen.
Hoe voorkomt de machine lasfouten in dikwandige buizen?
De grote accumulator van de machine zorgt tijdens het koelen voor een constante hydraulische druk. Deze constante druk voorkomt dat er kleine luchtbellen in dikke wanden ontstaan. De PTFE-verwarmingsplaat verdeelt de warmte gelijkmatig, waardoor er geen koude plekken of verbrande randen ontstaan.
Biedt MM-Tech training en ondersteuning aan operators?
Ja. Training op locatie zorgt ervoor dat de teams de machine vanaf de eerste dag goed kunnen gebruiken. MM-Tech levert ook snel reserveonderdelen en biedt persoonlijke ondersteuning. Fabrieksfouten worden gedekt door een garantie van twee jaar.
Hoe verbetert de datalogger de kwaliteitscontrole?
De optionele slimme datalogger registreert stroom, spanning, druk en tijd voor elke las. Hij print rapporten en exporteert gegevens naar een USB-stick. Deze fraudebestendige logboeken voldoen aan de kwaliteitsnormen van de gemeente en de ISO-richtlijnen.