Sistemas de tubulação industrial de alta pureza exigem limpeza total em toda a rede de tubos de plástico. A soldagem tradicional por placa quente frequentemente deixa resíduos aderentes ao material derretido. Esse contato direto introduz partículas de sujeira indesejadas em suas linhas de fluido ultralimpas. Você resolve esse grande problema de qualidade optando por um método sem contato.
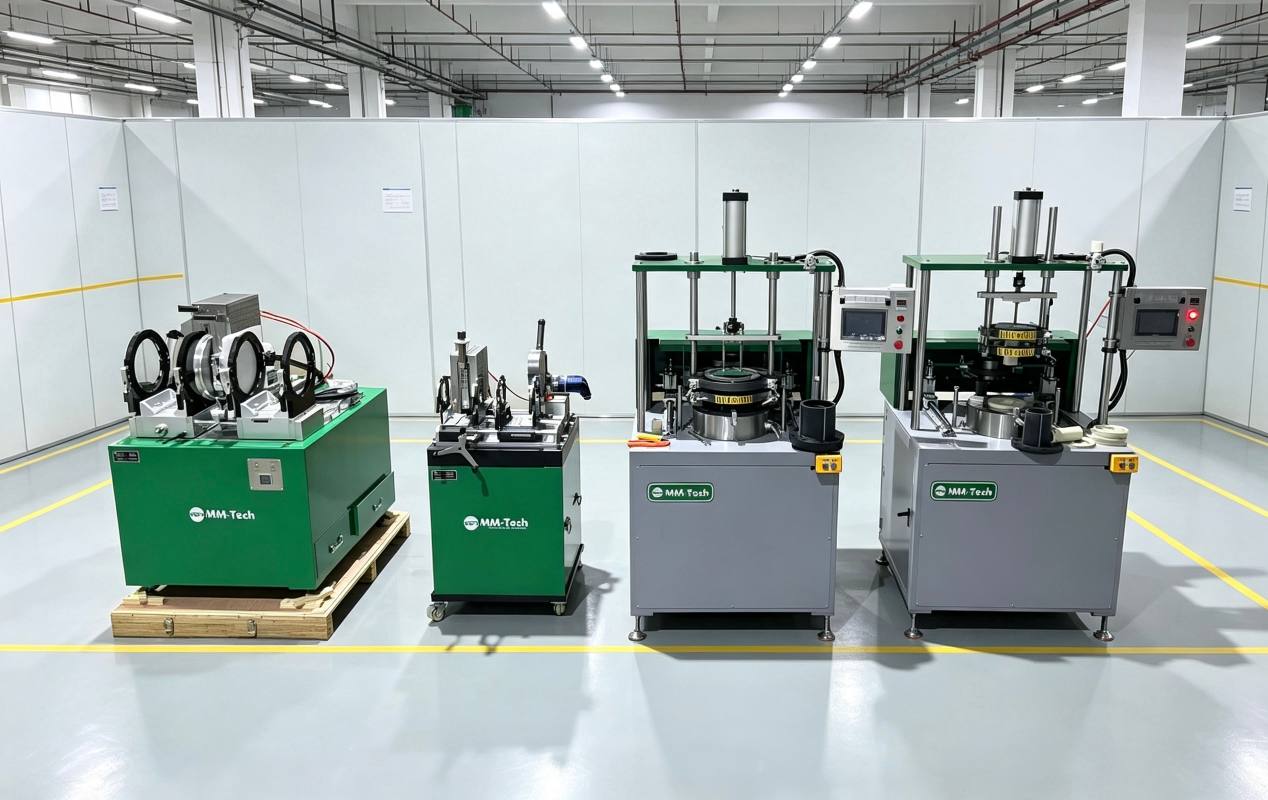
A máquina de solda infravermelha MM-Tech IRW-110 oferece uma solução precisa para unir polímeros avançados. Esta ferramenta flexível trabalha com segurança com tubos de 20 mm a 110 mm de diâmetro. O calor radiante aquece as superfícies de maneira uniforme, sem contato físico. Você cria juntas fortes e confiáveis em todos os ciclos de produção. Siga estes passos simples para concluir todo o processo de montagem com segurança.
Principais lições
Posicione os tubos de plástico limpos dentro dos suportes da máquina com cuidado antes de cortá-los.
Apare as extremidades dos tubos uniformemente para criar superfícies lisas para aquecimento radiante.
Utilize calor infravermelho sem contato para aquecer uniformemente as extremidades dos tubos de plástico.
Junte rapidamente as extremidades dos tubos aquecidos usando pressão constante e deixe-os esfriar naturalmente.
Configuração e fixação da máquina de solda infravermelha MM-Tech IRW-110
Ajuste de fixação e inserções de diâmetro
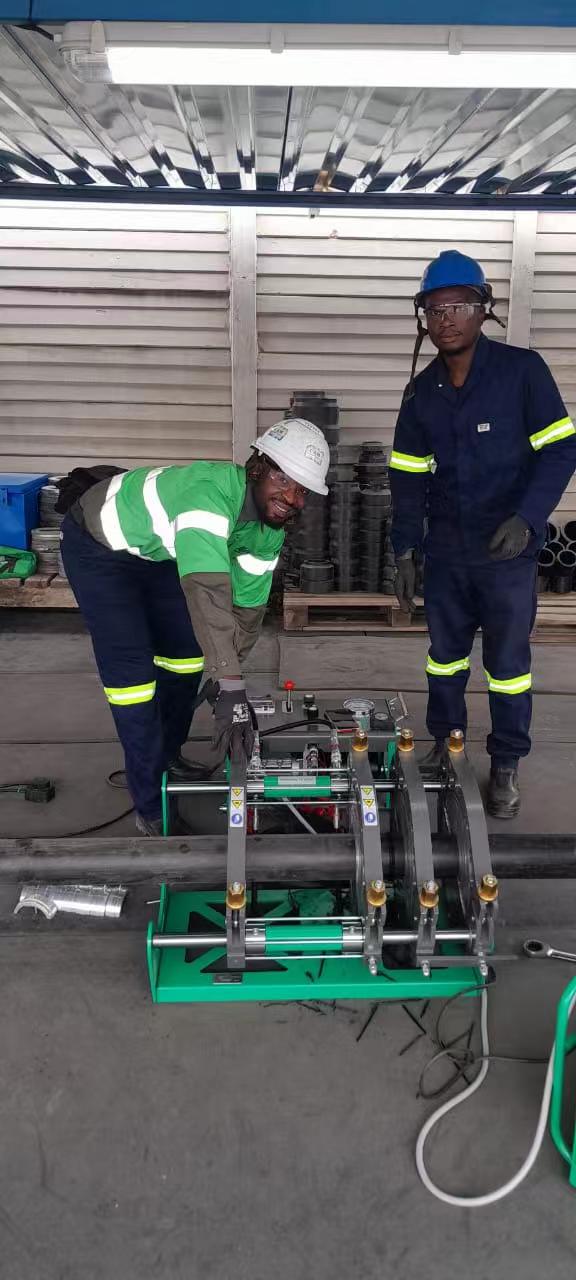
Comece a configurar a unidade infravermelha MM-Tech IRW-110 desembalando-a com cuidado. Coloque a estrutura principal sobre uma mesa de trabalho plana e estável. Escolha os insertos de fixação corretos para o diâmetro externo exato do seu tubo. Esta máquina trabalha facilmente com tubos de polímero de 20 mm a 110 mm (1/2″ a 4″ IPS). A troca de insertos para diferentes trabalhos é muito rápida. O uso do inserto correto evita arranhões na superfície, ao mesmo tempo que mantém o tubo firme durante o trabalho.
Coloque tubos de plástico de alta pureza, como PP, PVDF e PFA, em grampos abertos. Aperte os parafusos superiores uniformemente para manter cada peça de plástico no lugar. Verifique se o aperto dos grampos está firme para evitar amassar as paredes finas dos tubos. A pressão uniforme dos grampos impede que os tubos girem durante a fresagem frontal em alta velocidade. Os controles automáticos facilitam o trabalho, mantendo as posições de fixação idênticas em cada operação.
Extensão de tubulação e alinhamento coaxial
É necessário posicionar corretamente as extremidades dos tubos de plástico dentro da braçadeira aberta. Deixe o tubo de plástico sobressair de 10 a 12 mm além da borda interna da braçadeira. Meça esse comprimento extra com cuidado para que a ferramenta de faceamento faça cortes precisos. Essa folga deixa espaço suficiente para que as lâminas da fresa rotativa girem com segurança. Um bom espaçamento permite cortes de faceamento limpos, sem atingir as bordas metálicas sólidas da braçadeira. A preparação adequada protege as peças da máquina e garante uma junta resistente.
Em seguida, verifique se ambos os tubos de plástico presos estão alinhados corretamente antes de iniciar a usinagem. Alinhe perfeitamente as linhas centrais das duas extremidades dos tubos ao longo da superfície plana. O alinhamento reto elimina ângulos irregulares antes que o calor funda as peças. Uma configuração precisa garante uma distribuição uniforme do calor radiante em toda a superfície do tubo. Você obtém uma junta de fusão confiável sempre. Uma boa preparação resulta em uma junta forte que protege as linhas de fluidos. Essa configuração simples ajuda sua máquina de solda infravermelha a funcionar sem problemas, garantindo ótimos resultados.
Fresagem de tubos de precisão e preparação de superfície
Faceamento plano para aparas contínuas
Você move a ferramenta de fresagem elétrica diretamente para o espaço central entre as extremidades plásticas fixadas. Ligue o interruptor principal do motor para ativar as lâminas de faceamento giratórias. Deslize as duas presilhas de fixação em direção à fresa rotativa, aplicando pressão firme com a mão. As lâminas afiadas removem rapidamente as camadas superficiais irregulares e preparam interfaces de fusão limpas e planas, sem danificar as paredes do tubo. Você forma facilmente superfícies lisas e planas em materiais puros como PP, PVDF e PFA, sem danificar as paredes.
Observe o material cortado se desprender suavemente da lâmina giratória enquanto trabalha. Continue o processo até que longas fitas de plástico, sem interrupções, saiam de ambos os lados. Pare de empurrar as braçadeiras para a frente quando o parafuso limitador tocar os corpos das braçadeiras esquerda e direita. Este batente mecânico integrado garante o alinhamento paralelo exato em ambas as faces das extremidades do tubo. Esta etapa cuidadosa de preparação deixa suas peças de plástico prontas para um aquecimento suave e sem contato.
Manutenção de interfaces de fusão limpas
Desligue o interruptor do motor elétrico e coloque a ferramenta de corte de volta em seu suporte. É imprescindível verificar imediatamente as extremidades dos tubos recém-cortadas sob luz intensa. Certifique-se de que não haja folgas, linhas profundas ou irregularidades na área. Nunca toque nas superfícies plásticas cortadas com as mãos nuas ou luvas sujas. Óleos corporais, graxa e poeira podem danificar completamente sistemas de tubulação de fluidos ultralimpos.
Remova os fragmentos soltos de plástico usando toalhas de sala limpa isentas de óleo ou ar comprimido com nitrogênio. É fundamental evitar que pequenas partículas de sujeira grudem nas áreas de fusão. Linhas químicas de alta pureza exigem superfícies totalmente limpas para formar uma ligação química sólida. Uma preparação adequada da superfície garante uma solda confiável em todas as soldas. A limpeza regular protege cada solda contra falhas internas ocultas. O manuseio cuidadoso assegura que a junta da tubulação finalizada atenda aos rigorosos padrões de qualidade.
Aquecimento infravermelho sem contato e controle de temperatura
Transferência térmica radiante infravermelha sem contato
Você posiciona o aquecedor radiante especial diretamente entre as duas extremidades alinhadas dos tubos. O MM-Tech IRW-110 utiliza tecnologia de aquecimento moderna para aquecer superfícies plásticas sem tocá-las. As superfícies plásticas nunca entram em contato com a unidade de aquecimento durante todo o ciclo. Placas de aquecimento antigas tocam o plástico diretamente, deixando resíduos queimados. Este método limpo impede que o material grude. A limpeza evita a entrada de partículas minúsculas de sujeira na sua rede de tubulação superlimpa. Você protege importantes vias de líquidos contra partículas sujas e perigosas durante cada montagem.
Você empurra as extremidades do tubo fixadas com grampos para dentro, em direção à fonte de calor central. É preciso manter uma distância exata entre a placa de aquecimento e as faces de plástico. O material plástico absorve a energia térmica em toda a superfície da extremidade. O calor radiante aquece as paredes de plástico de maneira uniforme. O material da superfície amolece uniformemente, sem danificar as estruturas internas sensíveis do plástico. A energia térmica se move suavemente para a estrutura interna da parede do tubo.
O controle preciso da distância permite o gerenciamento completo da perda por fusão em todas as etapas. O material amolecido permanece estável na borda exposta do tubo. A energia térmica penetra profundamente na estrutura da parede sem causar colapso. Cria-se uma área de fusão uniforme em tubos de diferentes diâmetros. A profundidade de aquecimento uniforme prepara ambas as extremidades do tubo para uma solda resistente. A exposição constante ao calor elimina os pontos frios em paredes espessas de tubos.
Configuração e ajuste de parâmetros do controlador de temperatura
Você define o perfil de aquecimento usando o controlador de temperatura digital. Pressione e segure o SET Pressione a tecla por mais de 3 segundos para abrir o modo de configuração. O visor digital mostra imediatamente os números alvo ativos. Pressione as teclas ▲ ou ▼ para aumentar ou diminuir esses números. SET Pressione a tecla novamente para salvar suas escolhas finais na memória do sistema. Configurações digitais precisas evitam problemas no processamento térmico de materiais de tubulação caros.
Diferentes materiais plásticos superlimpos requerem configurações específicas de energia térmica:
Material Polimérico | Perfil de Processamento Foco | Características de absorção de calor |
|---|---|---|
Polipropileno (PP) | Energia térmica moderada | Fusão uniforme da superfície em toda a espessura da parede. |
Fluoreto de Polivinilideno (PVDF) | Alta energia térmica | Controle preciso do fluxo de fusão sem degradação química. |
Perfluoroalcóxi (PFA) | Controle térmico rigoroso | Alta absorção de calor que exige equilíbrio radiante constante |
Você seleciona a temperatura ideal para o material desejado, obtendo assim a consistência de fusão correta. A máquina mantém uma potência de aquecimento constante durante todo o ciclo. Os modernos controles automatizados gerenciam tempos de aquecimento complexos, garantindo total segurança ao operador. A potência constante protege os níveis de pureza do material, mesmo em aplicações industriais exigentes. O controle preciso da potência evita danos acidentais a plásticos sensíveis durante o aquecimento.
O sistema monitora os principais detalhes de aquecimento durante todo o processo de união. Você acompanha a contagem de tempo e os níveis de calor continuamente na tela. A transferência de calor estável cria uma poça de fusão perfeita. Você obtém uma junta de solda segura com resistência geral confiável. Configurações adequadas evitam defeitos na solda. Inspeções visuais rápidas confirmam a fusão uniforme antes do início da extração da ferramenta. Você prepara as extremidades flexíveis do tubo para uma aplicação rápida de força. Cada solda finalizada resiste à alta pressão interna de trabalho. Você verifica a poça de fusão antes da cura da solda final. Você mantém o controle total sobre todo o processo da máquina de solda infravermelha do início ao fim. Você segue regras de soldagem rigorosas para proteger a área da junta. O controle adequado de calor cria fortes ligações químicas em toda a costura final.
Junção controlada por força e resfriamento blindado
Transição rápida e aplicação de pressão F5
Você completa rapidamente a fase de aquecimento sem contato para iniciar a etapa de união. O movimento imediato protege as interfaces de plástico amolecidas da perda de calor. Você desliza os carros da máquina para os lados e retira a placa de aquecimento radiante suavemente. É necessário remover o aquecedor sem tocar nas superfícies amolecidas dos tubos. Logo após a remoção do aquecedor, você empurra o carro aberto para a frente para que as extremidades aquecidas dos tubos se toquem. Plásticos de alta pureza perdem calor superficial rapidamente em contato com o ar ambiente. Você deve trabalhar com rapidez nesta etapa para evitar pontos frios nas superfícies fundidas.
O tempo de transição — o intervalo entre a remoção da placa de aquecimento e a aproximação das extremidades do tubo — é rigorosamente regulado para um máximo de 3 a 8 segundos , dependendo do diâmetro do tubo. Ultrapassar esse limite faz com que a superfície fundida esfrie, formando uma "película" que impede a fusão adequada.
Você junta as extremidades do plástico aplicando uma leve força inicial. Em seguida, aumenta a força de união de forma constante, de acordo com os parâmetros de soldagem especificados. Aumente a força até que o manômetro atinja a força de soldagem desejada, F5 . Equipamentos de soldagem avançados exigem uma força suave para evitar a expulsão repentina do material. Pressionar com muita força espreme o plástico quente para fora da área de fusão. O controle adequado da pressão mantém o plástico macio dentro da área de fusão. Você preserva o alinhamento do material enquanto cria um perfil interno uniforme do cordão de fusão. Siga os passos padrão de soldagem para manter uma pressão manual constante até atingir a força máxima F5. A aplicação correta da força proporciona máxima resistência em sistemas de tubulação de alta pureza.
Resfriamento natural sob compressão controlada
Você trava a alavanca de pressão logo após atingir a força alvo F5. O sistema de travamento mantém a pressão constante sobre o plástico fundido durante todo o ciclo de resfriamento. A força constante mantém a zona de amolecimento comprimida enquanto as ligações químicas se interligam. É imprescindível manter as braçadeiras firmemente travadas durante esse período. Mover o conjunto de tubos prematuramente compromete a resistência estrutural da sua linha de plástico. Uma fixação estável impede o movimento axial enquanto a poça de fusão se solidifica. A fixação física adequada cria uma junta de solda forte e uniforme.
A solda deve ser resfriada naturalmente, sem o uso de aditivos de resfriamento. Os operadores nunca devem borrifar água ou soprar ar sobre as peças quentes. O ar frio e a água causam choque térmico rápido no núcleo de plástico quente. O choque térmico cria microfissuras ao longo da solda. Proteja a superfície ativa da solda das intempéries durante cada ciclo. Use proteções contra vento forte, chuva e luz solar intensa. Correntes de ar frio resfriam as paredes externas do tubo de forma irregular e deformam as peças de plástico.
Você acompanha o cronômetro até que o tempo total de resfriamento termine. Tempos de resfriamento seguros dão às longas cadeias de polímero tempo suficiente para se realinharem corretamente. Você destrava as alças de fixação somente quando a área de soldagem atingir a temperatura ambiente. Solte os blocos de fixação com cuidado para evitar tensão repentina nas conexões recentes. Finalmente, você remove o trecho de tubo concluído da estrutura da máquina. Você inspeciona cuidadosamente a linha de plástico limpa e prepara o equipamento para sua próxima tarefa.
Garantia de Qualidade e Aplicações de Ultrapureza
Inspeção visual de grânulos e verificação de parâmetros
Logo após o término da fase de resfriamento, você realiza uma inspeção visual detalhada. Examina o cordão de solda fundido sob luz intensa para confirmar a distribuição adequada do calor radiante. Um cordão duplo, limpo e uniforme ao redor da junta indica uma solda bem-sucedida. Uma segunda inspeção visual é realizada para verificar cuidadosamente a largura e a altura do cordão. A simetria adequada do cordão confirma que a aplicação da força manteve o alinhamento coaxial exato. Essa inspeção inicial constitui uma etapa crítica em seu fluxo de trabalho geral de garantia e controle de qualidade.
Em seguida, você verifica todos os parâmetros operacionais em relação às especificações definidas. Você verifica os parâmetros de soldagem de acordo com o procedimento de soldagem definido, incluindo temperatura de aquecimento, tempo de aquecimento e condições de união. Essa abordagem sistemática ajuda a manter a qualidade consistente da soldagem dentro do seu sistema de controle de qualidade. Você registra o tempo de aquecimento preciso, a temperatura alvo e a força de união para um controle completo do processo. A comparação dos dados registrados com os limites estabelecidos garante a confiabilidade a longo prazo de cada junta. A verificação documentada dos parâmetros fornece rastreabilidade estrutural completa para todos os componentes soldados em sua instalação.
Tubulação UPW para semicondutores e tubulação para produtos químicos de alta pureza
As fábricas de semicondutores exigem sistemas de água ultrapura com zero contaminação por partículas. Você utiliza aquecimento radiante infravermelho sem contato para eliminar a aderência do plástico durante o ciclo de soldagem. O perfil de fusão limpo evita a formação de pequenas bolsas onde sujeira ou bactérias podem se acumular. Sua solda lisa protege as linhas de fluidos de alta pureza contra micropartículas perigosas. A execução consistente da máquina eleva a qualidade geral da solda em suas linhas de fluidos ultralimpas. O rigoroso controle operacional proporciona qualidade de solda excepcional para aplicações químicas críticas.
Sistemas de tubulação para produtos químicos de alta pureza também exigem padrões rigorosos de garantia e controle de qualidade (QA/QC) durante a instalação em campo. Você depende do rastreamento preciso de parâmetros para manter a resistência da solda em todas as conexões de tubulação. A verificação sistemática de parâmetros reduz os riscos operacionais em linhas de transporte de ácidos agressivos. Os técnicos de qualidade realizam auditorias finais de QA/QC, comparando os números das juntas com os registros digitais. Esse processo estruturado de QA/QC garante total conformidade para cada nova solda em redes complexas de tubulação industrial.
O processo padronizado MM-Tech IRW-110 garante juntas limpas e repetíveis para aplicações de altíssima pureza. Você segue etapas simples para proteger cada cordão de solda. Primeiro, assegura o alinhamento preciso do tubo dentro de grampos mecânicos. Em seguida, a fresagem contínua da face cria superfícies planas e lisas. O estágio de transferência térmica infravermelha sem contato aquece as faces do polímero sem contato físico. A união rápida é então realizada sob aplicação de força controlada. Finalmente, o resfriamento natural protege sua linha de fusão contra choque térmico.
Este processo de soldagem preciso proporciona qualidade superior de solda em redes críticas. Seguir estas etapas melhora a confiabilidade das juntas a longo prazo. Ao escolher uma máquina de soldagem por infravermelho para instalações de tubulações industriais de alta pureza, você elimina os riscos de contaminação por partículas. Cada solda concluída resiste firmemente às exigentes pressões operacionais.
Perguntas frequentes
Quais materiais e tamanhos de tubos podem ser unidos com o IRW-110?
É possível soldar tubos de plástico limpos, como PP, PVDF e PFA. A ferramenta MM-Tech IRW-110 trabalha com segurança com tubos de 20 mm a 110 mm de diâmetro.
Por que o aquecimento infravermelho sem contato previne a contaminação da superfície?
O calor radiante transfere energia térmica sem que a ferramenta de aquecimento entre em contato com as extremidades de plástico. Os materiais poliméricos nunca aderem a superfícies metálicas quentes. Você evita queimaduras e mantém a sujeira longe das suas linhas de fluidos puros.
Como programar os parâmetros de temperatura no controlador da máquina?
Mantenha o botão SET pressionado por mais de 3 segundos para iniciar o modo de configuração. Em seguida, clique nos botões ▲ ou ▼ para alterar os valores-alvo. Toque no botão SET novamente para salvar os valores de calor.
É possível usar água fria ou ar para acelerar o resfriamento das articulações?
Nunca se deve pulverizar água fria ou ar frio sobre plástico quente. O resfriamento rápido causa choque térmico e enfraquece a resistência final da ligação. O resfriamento natural dentro das braçadeiras travadas protege a integridade estrutural para os testes de controle de qualidade.
Como você confirma a qualidade de uma junta de tubulação finalizada?
Após o resfriamento completo do tubo, inspecione-o cuidadosamente sob luz intensa. Procure por um cordão duplo, limpo e uniforme, ao longo de toda a linha de conexão. Cordões com formatos equilibrados confirmam o bom alinhamento do tubo e a aplicação de força constante.