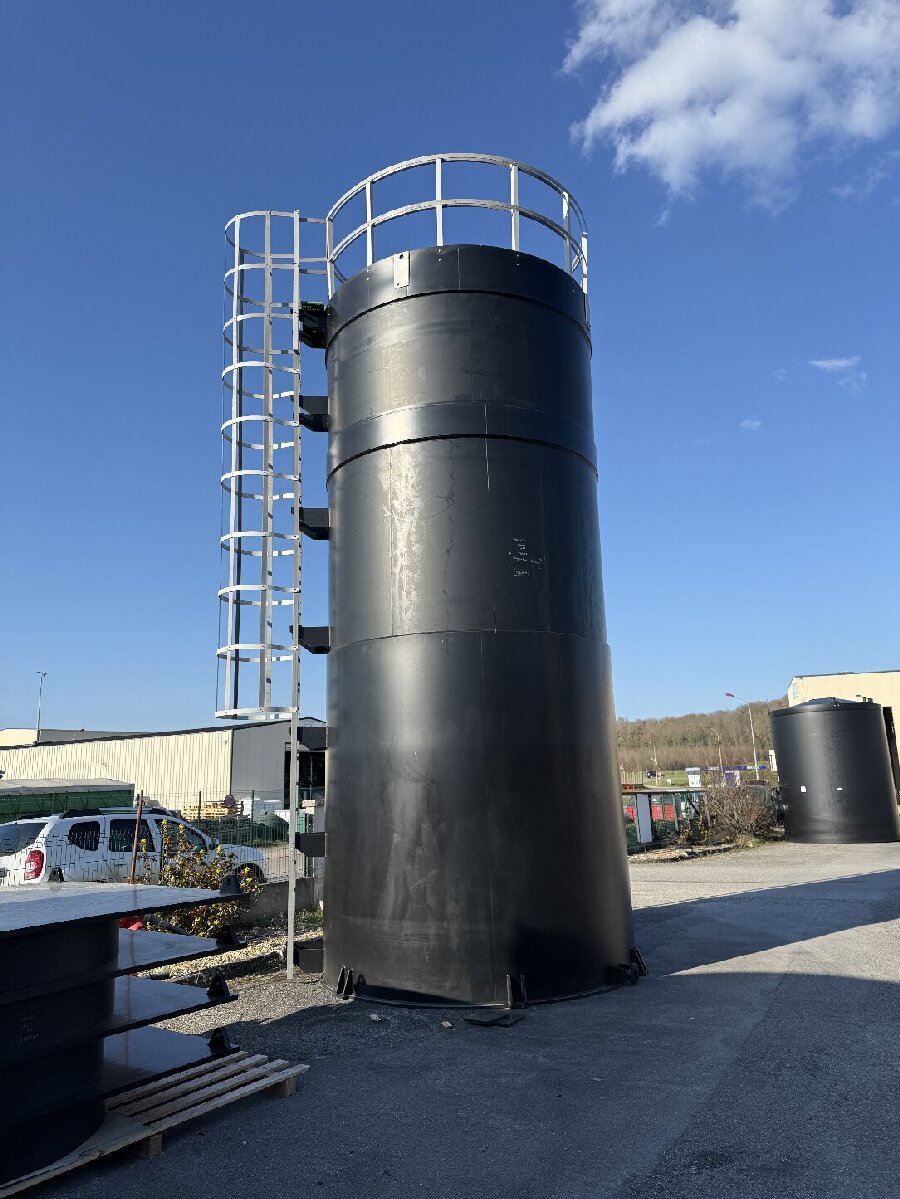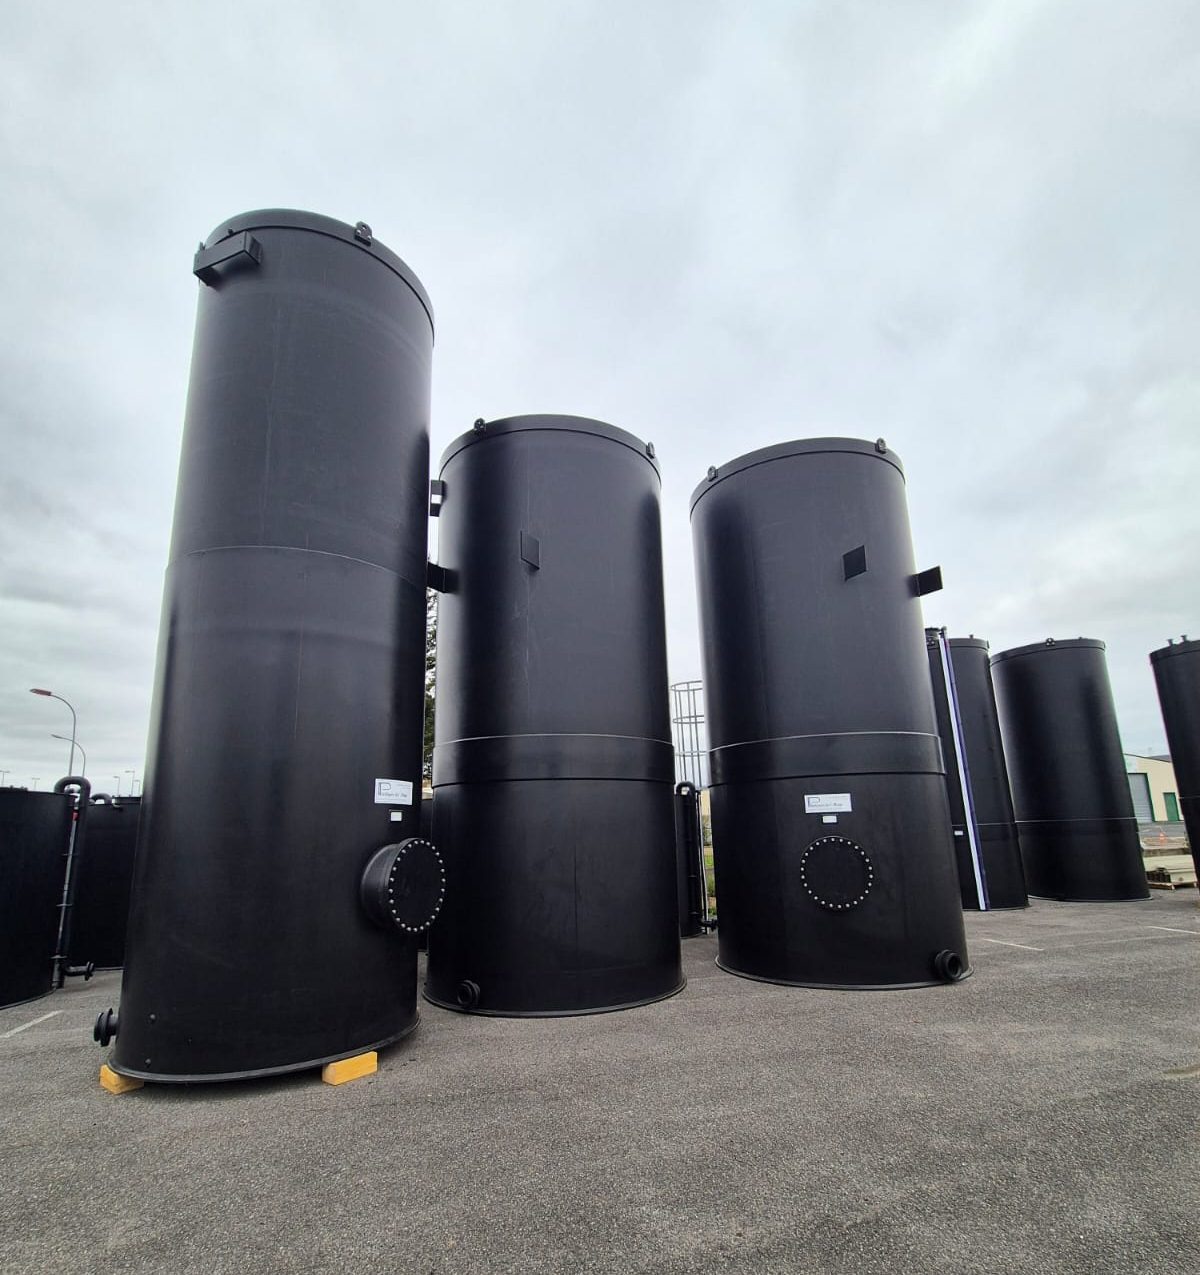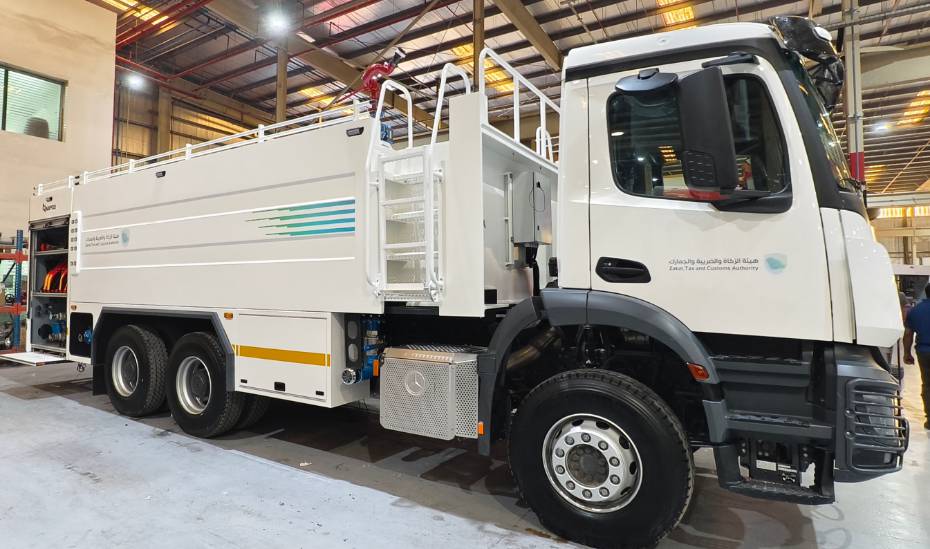
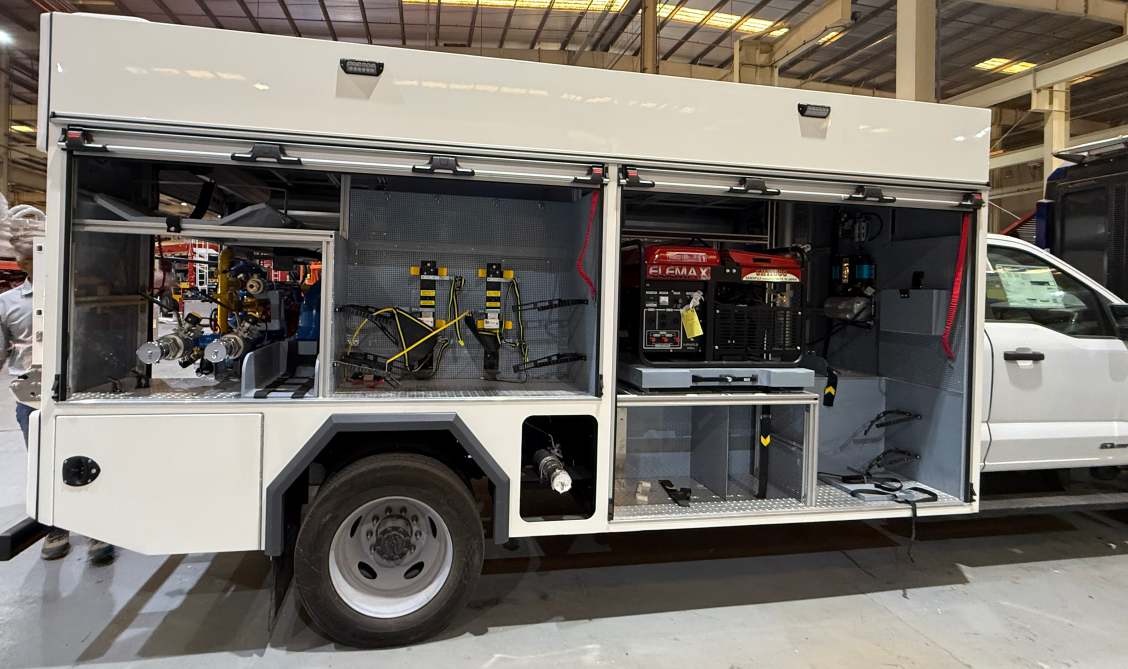
Резервуар для воды пожарной машины должен выдерживать вибрацию, удары и постоянное движение. Выход резервуара из строя во время чрезвычайной ситуации означает потерю объема воды и снижение эффективности тушения пожара. При изготовлении сварных конструкций резервуаров для воды пожарных машин производители сталкиваются с рядом повторяющихся проблем.
|
Зона испытаний |
Конкретная задача по изготовлению |
|---|---|
|
Выбор материала: |
Листовой материал должен соответствовать требованиям к жесткости, ударопрочности, рабочей температуре и воздействию внешней среды. |
|
Подготовка кромок и распиловка |
Неточная резка длинных резервуаров приводит к образованию зазоров при сборке, увеличивает объем ручной регулировки и продлевает время производства. |
|
Выравнивание сварных швов и доступ к стыкам. |
Внутренние стыки перегородок труднодоступны, а рабочее пространство сужается по мере продвижения сборки. |
|
Предотвращение утечек (прокладки) |
Фланцевые прокладки из EPDM должны быть правильно подобраны, вырезаны, выровнены и затянуты. |
Надежность резервуара зависит не только от сварочного оборудования. Правильный выбор материалов, надежная конструкция, соответствующее усиление, квалифицированные сварочные работы, точная установка прокладок и систематический контроль качества — все это влияет на качество готового изделия.
Данное руководство представляет собой практическое пошаговое руководство, охватывающее все этапы — от выбора листового материала до сварки и контроля качества.
Основные выводы
-
Для создания прочного резервуара выбирайте высококачественные полипропиленовые листы с проверенной толщиной и устойчивостью к УФ-излучению.
-
Тщательно обрежьте и подготовьте кромки, чтобы обеспечить плотное прилегание и прочные сварные швы.
-
Следуйте установленной последовательности сварки: корпус, перегородки, затем верхняя крышка и фитинги.
-
Для обеспечения целостности резервуара необходимо визуально осмотреть каждый сварной шов и проверить его на герметичность.
-
Для создания надежного резервуара для воды для пожарной машины используйте подходящее оборудование для каждой задачи.
Выбор полипропиленовых листов для резервуаров с водой.
Почему именно полипропиленовые листы?
Полипропилен заслужил свое место в резервуарах для воды пожарных машин по трем причинам. Во-первых, ПП устойчив к большинству водных растворов , щелочей и неорганических кислот, даже при повышенных температурах. Он не подвержен большинству видов коррозии, что дает ему преимущество перед металлами. Во-вторых, ударопрочный сополимер ПП поглощает вибрации от дорожного покрытия и устойчив к растрескиванию, что является критически важным свойством для резервуара, движущегося по неровной местности. В-третьих, ПП легко поддается механической обработке, изготовлению и сварке, а соответствующие сварочные прутки доступны в различных составах.
|
Атрибут |
Что это значит для резервуара для воды? |
|---|---|
|
Химическая стойкость |
Сополимер ПП обладает устойчивостью к пятнам и химическим веществам, а также низким влагопоглощением. |
|
Сила удара |
Ударопрочный, неразрушающийся сополимер полипропилена обеспечивает долговечность и универсальность. |
|
свариваемость |
Листовой металл легко обрабатывается на станках и сваривается, а соответствующие сварочные прутки поставляются в комплекте. |
|
Подходящие области применения |
Полипропиленовый лист специально предназначен для кузовов и резервуаров пожарных машин. |
Сополимеры хорошо подходят для резервуаров пожарных машин . Они недороги, просты в изготовлении и устойчивы к растрескиванию от дорожной вибрации. Гомополимер ПП обладает высоким соотношением прочности к весу и превосходной химической стойкостью в агрессивных средах. Для успешной сварки термопластов также необходимы присадочные прутки, изготовленные из той же высококачественной смолы, что и основной материал, поэтому на этапе выбора листового материала необходимо убедиться в совместимости прутков.
Ключевые свойства для оценки
Проверяйте толщину в нескольких точках, а не только в центре. Неравномерная толщина может привести к проблемам с формовкой, изгибом или монтажом в дальнейшем. Плотность полипропиленового листа для наружного применения обычно составляет около 0.90–0.91 г/см³ , что подтверждает его малый вес; проверяйте однородность марки листа в разных партиях.
Однородность поверхности и постоянство цвета влияют как на внешний вид, так и на эксплуатационные характеристики, поэтому проверьте кромки и качество обработки поверхности. Для оценки устойчивости к УФ-излучению запросите метод испытания, продолжительность воздействия, толщину образца и данные лаборатории. Широкое утверждение о «стойкости к УФ-излучению» не является полной спецификацией. Дополнительные проверки включают прочность на растяжение около 25–35 МПа, непрерывную рабочую температуру от −20°C до 80°C и водопоглощение, как правило, ниже 0.1% через 24 часа. Проверьте образцы после резки, сверления и многократных изменений температуры, чтобы выявить деформацию или хрупкость кромок.
Качество листового металла напрямую влияет на целостность сварного шва на более поздних этапах. Перед крупномасштабной закупкой запросите данные о партиях, информацию о добавках и условиях испытаний.
Резка и механическая обработка полипропиленовых листов
Точная резка закладывает основу для каждой последующей сварки. Листы полипропилена для резервуаров пожарных машин длинные и широкие, поэтому ручной нож не может обеспечить прямую линию по всей длине панели. В профессиональном цехе эту работу выполняют две машины. Автоматическая листорезная пила SWT-XL5000 разрезает листы на нужные размеры с повторяющимися, прямыми кромками. Фрезерный станок с ЧПУ SWT-YF2040 вырезает на листах необходимые формы, включая отверстия для фитингов и точек доступа. Обе машины работают по программе, поэтому каждая панель в партии соответствует чертежу. Точная резка сокращает объем ручной подрезки и обеспечивает параллельность кромок панелей.
Следующий этап — подготовка кромки, и она заслуживает такой же тщательности, как и сама резка. Перед началом сварки выполните следующие шаги:
-
Выровняйте каждый край и сверьте его с чертежом резервуара.
-
Зачистите срезы, чтобы удалить заусенцы и шероховатости, оставшиеся после работы пилы или фрезера.
-
Очистите зону сварки от пыли, стружки и следов от механического воздействия.
Чистый, прямой край позволяет сварочному инструменту плотно прилегать к шву. Загрязнения, попавшие в шов, могут ослабить сварной шов.
Допуски при подгонке определяют успешность сварки плавлением. Панели должны соединяться с минимальным зазором и иметь правильное выравнивание по всей длине шва. Большой зазор заставляет сварщика заполнять пространство вместо того, чтобы сплавлять материал, и в результате получается слабый шов. Несоосность между панелями создает ступеньку, которая создает напряжение в шве во время эксплуатации. Перед сваркой проведите предварительную примерку панелей и проверьте линию шва по всей ее длине. На этом этапе исправьте любые зазоры или смещения. Небольшие ошибки на этом этапе со временем могут привести к протечкам.
Сборка и сварка резервуара
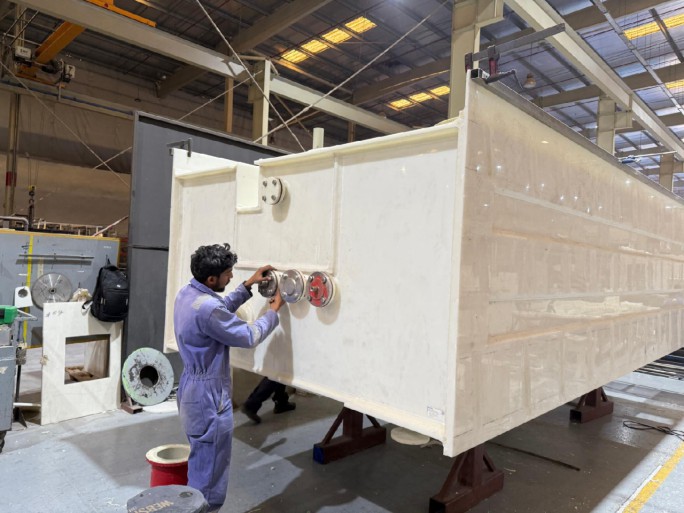
Сборка резервуара осуществляется в три этапа сварки: сборка и формовка корпуса, сборка и сварка перегородок, затем верхняя крышка, фитинги и фланцы. На каждом этапе точность подгонки определяется на этапе резки. Эти решения для сварки резервуаров для воды пожарных машин следуют установленному порядку. Дисциплинированная последовательность обеспечивает доступность соединений и предотвращает необходимость доработок.
Сборка кузова и сварка перегородок
Панели кузова соединяются методом стыковой сварки листового металла. Сварочный аппарат SWT-PH7000 для стыковой сварки листового металла работает с термопластичными листами, включая ПЭ, ПП, ПВХ, ПВДФ, ПК, АБС и акрил. Он поддерживает горизонтальную и круговую сварку, а также вертикальное соединение под углом 90 градусов при необходимости. Сварочный аппарат для гибки листового металла SWT-ZW7000 сгибает термопластичные листы от 0 до 95 градусов. Эта возможность позволяет формировать углы и профили без отдельного формовочного оборудования. Оба аппарата определяют геометрию корпуса резервуара до начала внутренних работ.
Далее идут перегородки. Водонапорные баки пожарных машин должны иметь внутренние перегородки, соответствующие стандартам NFPA , и все перегородки должны быть приварены методом экструзионной сварки для обеспечения безопасности и прочности конструкции. Установите перегородки и приварите их методом экструзионной сварки до установки фитингов и трубопроводов. Такой порядок обеспечивает целостность конструкции и предотвращает засорение зоны соединения.
Сварочный аппарат EX3 plus с экструзионной подачей расплавляет и экструдирует пластиковый наполнитель для образования прочных сварных швов. Скорость экструзии регулируется в соответствии с различными требованиями к сварке и условиями эксплуатации. Для обеспечения долговечности внешней поверхности сварные швы, полученные методом экструзионной сварки, должны быть герметичными и иметь чистую поверхность. Механический манипулятор MAW7000 размером 7000 × 3000 × 2000 мм сваривает внутренние и внешние соединения резервуаров для воды по осям X, Y и Z. Такая дальность действия подходит для длинных участков перегородок.
Верхняя крышка и фурнитура
Верхние крышки из полипропилена PT3 диаметром 1/2 дюйма привариваются к стенкам резервуара и продольным перегородкам. Каждая крышка утоплена на 3/8 дюйма от верхней части резервуара и крепится с помощью полипропиленовых дюбелей диаметром 2 дюйма, расположенных на расстоянии до 48 дюймов друг от друга, а также как минимум двух подъемных дюбелей. Фитинги собираются как отдельные компоненты: комбинированная вентиляционная/ручная заправочная башня со съемной сеткой и откидной крышкой, внутренняя вентиляционная/переливная труба, выведенная к сливу за задними колесами в соответствии с NFPA 1901, отстойник с противозавихряющей пластиной и фитингом для очистки/слива, а также соединения для заправки и всасывания резервуара.
Сварка фланцев обеспечивает надежное соединение входных, выходных, дренажных и вентиляционных отверстий. Каждое отверстие должно быть точно расположено, подготовлено и заварено для обеспечения прочного соединения без ослабления конструкции резервуара.
|
Метод / Оборудование |
Функция |
|---|---|
|
Сварочный аппарат для фланцев SWT-FS250 |
Сварка труб с фланцем, диапазон 140–250 мм. |
|
Аппарат для инфракрасной сварки плавлением IRW-250 |
Стыковая сварка труб и фитингов, диапазон 110–250 мм; меньший диаметр сварного шва, лучший внешний вид, более высокое качество сварки. |
|
Станок для резки резиновых прокладок SWT-JD2015 с ЧПУ |
Автоматическая резка фланцевых прокладок из EPDM для обеспечения единообразной подготовки. |
Инспекция резервуаров и контроль качества.
Визуальные и размерные проверки
Контроль качества начинается сразу после охлаждения последнего сварного шва. Необходимо обойти ванну и осмотреть каждый сварной шов по всей его длине. Перед использованием каких-либо инструментов следует визуально проверить наличие трещин, подрезов и пористости. Критерии приемки достаточно специфичны и не оставляют места для субъективной оценки.
|
Пункт осмотра |
Критерий визуальной приемлемости |
|---|---|
|
Трещины в сварных швах |
Не допускается — любая трещина является дефектом, заслуживающим отклонения. |
|
Подрез (материал толщиной < 1 дюйм) |
Не должно превышать 1/32 дюйма |
|
Видимая пористость трубок |
Толщина сварного шва не должна превышать 3/8 дюйма на любом линейном дюйме шва. |
Трещина сразу же отторгает сварной шов. Подрез на листе толщиной менее 1 дюйма не должен превышать 1/32 дюйма. Видимая пористость в виде трубок не должна превышать 3/8 дюйма на любом линейном дюйме сварного шва. Отметьте каждый дефект и устраните его до начала работ по замеру размеров.
Для проверки размеров сравните готовый резервуар с чертежом. Подтвердите общую длину, ширину и высоту. Проверьте расположение перегородок, фитингов и ориентацию фланцев. Убедитесь, что верхняя крышка утоплена в соответствии с проектом и что крепежные штифты установлены на заданном расстоянии. Резервуар, соответствующий чертежу, подходит для кузова грузовика без доработок на месте установки.
Проверка герметичности и целостности сварных швов.
Проверка на герметичность доказывает, что резервуар удерживает воду в условиях эксплуатации. Наполните резервуар водой и осмотрите каждый шов, фланец и соединение фитингов на наличие подтеканий или влажных пятен. Внимательно осмотрите сварные соединения перегородок, поскольку они несут нагрузку и препятствуют плесканию воды. Второй метод проверки подозрительных участков — проверка давлением воздуха. Загерметизируйте отверстие, подайте низкое давление и проверьте наличие потери давления или образования пузырьков в месте соединения.
Проверка целостности сварного шва подтверждает, что шов проплавлен по всей толщине. Проверьте шов, осмотрите край сварного шва и убедитесь, что экструзионный шов приварен к обеим поверхностям. Убедитесь, что прокладки, вырезанные на станке для резки резиновых прокладок SWT-JD2015 с ЧПУ, плотно прилегают к посадочному месту и совпадают с фланцами. Неправильно расположенная прокладка протекает независимо от качества сварного шва.
Контроль качества завершает поэтапный процесс. Выбор листового металла, резка, подгонка и сварка — все эти этапы сходятся на этом этапе. Резервуар, прошедший контроль качества, защищает конечный продукт и персонал, который от него зависит.
Решения для сварки водонапорных бачков пожарных машин
Основное сварочное оборудование
Полный спектр сварочных решений для резервуаров для воды пожарных машин охватывает все этапы — от заготовки листового металла до готового резервуара. В таблице ниже показано соответствие каждой машины ее назначению.
|
Этап |
Подобрать оборудование |
Функция |
|---|---|---|
|
Резка |
Автоматическая листорезная пила SWT-XL5000 |
Нарезает листы нужного размера, обеспечивая ровные, повторяющиеся края. |
|
Резка |
Фрезерный станок с ЧПУ SWT-YF2040 |
Вырезает фигуры и отверстия на листах бумаги. |
|
Слияние тел |
Аппарат для стыковой сварки листового металла SWT-PH7000 |
Сваривает термопластичные листы; поддерживает горизонтальное, круговое и вертикальное соединение под углом 90°. |
|
Формирование тела |
Станок для гибки и сварки листового металла SWT-ZW7000 |
Изгибает термопластичные листы от 0 до 95 градусов. |
|
Экструзия перегородки |
Сварочный аппарат для экструзии EX3+ |
Плавит и экструдирует пластиковый наполнитель для прочных швов; регулируемая скорость экструзии. |
|
Работа с горячим воздухом |
Сварочный аппарат с горячим воздухом CX1600S BL |
Сварка пластмасс горячим воздухом |
|
Работа с горячим воздухом |
Сварочный аппарат с горячим воздухом SWT-NS2000 |
Сварка горячим воздухом с раздельной конструкцией для большей гибкости. |
|
Сварка труб и фитингов |
Аппарат для инфракрасной сварки плавлением IRW-250 |
Сварка труб и фитингов встык с использованием инфракрасного нагрева, диапазон 110–250 мм; более тонкий сварочный шов, лучший внешний вид, более высокое качество. |
|
Внутренние и внешние соединения |
Механический манипулятор MAW7000 |
Выполняет сварку внутренних и наружных соединений резервуаров по осям X, Y и Z; 7000 × 3000 × 2000 мм |
|
Фланцы |
Сварочный аппарат для фланцев SWT-FS250 |
Сварка труб с фланцем, диапазон 140–250 мм. |
|
Прокладки |
Станок для резки резиновых прокладок SWT-JD2015 с ЧПУ |
Автоматическая резка фланцевых прокладок из EPDM для обеспечения единообразной подготовки. |
Прибор SWT-PH7000 обеспечивает фиксацию рабочей платформы. Максимальная длина сварки достигает 7,000 мм, а толщина листового металла составляет от 3.0 мм до 50.0 мм. Дельта-сервомотор и прецизионный ходовой винт перемещают нагревательную пластину с точностью до 0.01 мм.
Создание скоординированного рабочего процесса
Каждый инструмент подает следующий. Пила и фрезерный станок изготавливают панели высокой точности. Станки для стыковой сварки и гибки формируют корпус. Сварочный аппарат для экструзии и механический манипулятор закрепляют перегородки. Инфракрасные и фланцевые станки завершают соединение труб, а резак для прокладок подготавливает уплотнения. Сварочные решения с электроприводом позволяют дистанционно регулировать силу тока и напряжение, а также создавать настраиваемые программы сварки, что обеспечивает гибкость работы на объекте.
Скоординированный, комплексный рабочий процесс сокращает объем доработок и повышает надежность резервуара. Панели вырезаются точно по чертежу без подгонки. Швы, подготовленные на верстаке, свариваются аккуратно. Каждый этап наследует точность предыдущего, и готовый резервуар отражает эту дисциплину.
Процесс создания надежного резервуара состоит из четырех последовательных этапов. Сначала выбирается полипропиленовый лист с проверенными данными по толщине, плотности и УФ-излучению. Затем панели вырезаются и обрабатываются под прямым углом, после чего зачищаются и обрабатываются все кромки. Затем последовательно собираются и свариваются корпус, перегородки, верхняя крышка и фитинги. В завершение проводится визуальный осмотр, проверка размеров и проверка на герметичность.
Скоординированное решение объединяет все эти этапы. Правильный материал, соответствующее оборудование для резки и сварки, а также отточенная техника — все это имеет одинаково важное значение. Примените этот поэтапный подход к сварочным работам для резервуаров воды в пожарных машинах. Качество на каждом этапе обеспечивает долговечный и безопасный резервуар, который будет эффективно работать в случае необходимости.
FAQ
Какие станки режут и придают форму полипропиленовым листам перед сваркой?
Автоматическая листорезная пила SWT-XL5000 распиливает листы на нужные размеры, обеспечивая ровные и повторяющиеся кромки. Фрезерный станок с ЧПУ SWT-YF2040 вырезает на листах необходимые формы, включая отверстия для подгонки деталей.
Что соединяет панели корпуса танка и образует углы?
Сварочный аппарат для стыковой сварки листового металла SWT-PH7000 сваривает термопластичные листы из ПЭ, ПП, ПВХ, ПВДФ, ПК, АБС и акрила. Он поддерживает горизонтальную и круговую сварку, а также вертикальное соединение под углом 90 градусов по запросу. Сварочный аппарат для гибки листового металла SWT-ZW7000 сгибает термопластичные листы от 0 до 95 градусов для формирования углов и профилей.
Как свариваются перегородки и внутренние соединения?
Сварочный аппарат EX3 plus с экструзионной подачей расплавляет и экструдирует пластиковый наполнитель для образования прочных сварных швов. Скорость экструзии регулируется в соответствии с различными требованиями к сварке и условиями эксплуатации. Механический манипулятор MAW7000 размером 7000 × 3000 × 2000 мм сваривает внутренние и внешние соединения резервуаров для воды по осям X, Y и Z.
Какие инструменты используются для соединения труб и установки фланцевых прокладок?
Аппарат для инфракрасной сварки IRW-250 позволяет сваривать трубы и фитинги встык в диапазоне 110–250 мм. Он обеспечивает более тонкий сварочный шов, лучший внешний вид и более высокое качество сварки. Аппарат для сварки фланцев SWT-FS250 поддерживает сварку труб с фланцами в диапазоне 140–250 мм. Станок для резки резиновых прокладок с ЧПУ SWT-JD2015 автоматически вырезает прокладки для фланцев из EPDM, обеспечивая стабильную подготовку.
Какое место занимают сварочные аппараты с горячим воздухом в рабочем процессе?
Сварочный аппарат горячего воздуха CX1600S BL выполняет сварку пластиковых материалов горячим воздухом. Сварочный аппарат горячего воздуха SWT-NS2000 выполняет ту же работу, а его раздельная конструкция делает его более универсальным. Оба аппарата позволяют подготавливать швы и выполнять детальную работу вокруг перегородок, фитингов и швов.