Слияние знаний
Характеристики труб HDPE
Трубы и фитинги из полиэтилена высокой плотности (HDPE) набирают популярность среди инженеров, подрядчиков и клиентов для применения в муниципальном, промышленном, энергетическом и многих других секторах. Как термопластик, HDPE можно плавить и повторно формовать. Он известен своей прочностью, гибкостью, долговечностью и исключительной устойчивостью к химикатам и растрескиванию под воздействием окружающей среды, что делает его пригодным для разнообразных, сложных применений.
Использование технологии термоплавкого соединения позволяет создать прочное сварное соединение, сопоставимое по прочности с прочностью самой трубы, что исключает возможные места утечек и обеспечивает длительную эксплуатацию без утечек практически без необходимости технического обслуживания.
Он устойчив к широкому спектру химикатов, таких как сероводород, соли, щелочи, большинство кислот и обычных органических растворителей, стабилен в диапазоне pH от 2 до 12 и не ржавеет, не подвергается коррозии и не разрушается, что делает его пригодным для широкого спектра промышленных, горнодобывающих и наружных применений.
Более прочный и гибкий, чем другие хрупкие материалы для труб (например, ПВХ, ковкий чугун), с радиусом изгиба, в 20 раз превышающим диаметр трубы, он может адаптироваться к несовершенным траекториям монтажа, а также устойчив к ударам и усталости, что позволяет ему выдерживать высокие скорости потока и колебания давления.
Выдерживает температуру жидкости и окружающей среды от -40°F до 140°F, с долгосрочной устойчивостью к 140°F и временной устойчивостью к температурам до 180°F, а также может выдерживать многократные циклы замораживания-оттаивания без повреждений.
Легкий вес, примерно в восемь раз легче стали, что упрощает обращение, транспортировку и установку; может устанавливаться бестраншейными методами, что снижает воздействие на окружающую среду и объем строительных ремонтов; большая длина отрезков и высокая скорость монтажа обеспечивают низкую общую стоимость проекта, низкие затраты на техническое обслуживание и срок службы до 100 лет.
Труба из ПНД имеет высокую прочность на разрыв; низкий коэффициент трения для достижения очень высокой скорости потока, гладкую поверхность для увеличения потока, снижения сопротивления и турбулентности, повышения эффективности перекачки и снижения затрат на перекачку.
Применение ПНД
Водопроводные и дренажные трубы
Сбор нефти и газа
Транспортировка природного газа
Горнодобывающая промышленность и промышленность
Канализационные трубопроводы
Геотермальное отопление и охлаждение
Процесс сварки стыковым плавлением

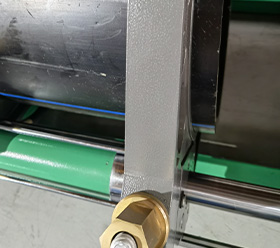
Стационарная труба из ПНД
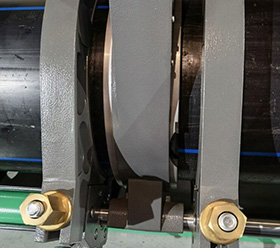
Резка труб HDPE для обеспечения гладких стыковых соединений
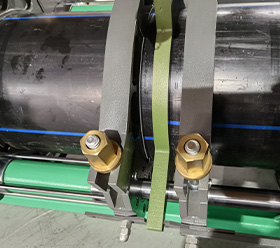
Отопительная труба ПНД
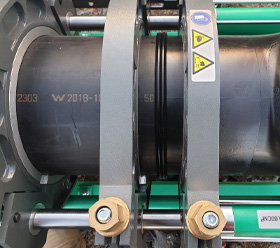
Стыковое соединение труб ПНД при заданном давлении
Тип сварки
Новые продукты
Наши услуги охватывают широкий спектр — от профессиональных предпродажных консультаций до индивидуальной послепродажной поддержки, от руководства по запуску продукта до эффективной обработки возвратов, гарантируя клиентам бесперебойный и высококачественный опыт на каждом этапе взаимодействия с нами.
КАК РАСЧЕТ
Для обеспечения надлежащего сплавления термопластичных труб и гарантии качества сварки операторы должны определить соответствующее давление и время сварки в соответствии со стандартами сварки, указанными в проекте.
Вы можете обратиться в наш отдел продаж, чтобы получить таблицу сварки для машин стыковой сварки MM – Tech. В настоящее время мы разрабатываем калькулятор давления сварки MM – Tech. В то же время вы также можете использовать другие приложения калькулятора давления сварки для расчета необходимого давления и времени.
На этой странице описывается ручной метод расчета давления и времени сварки. Мы возьмем стандарт ISO21307:2017 в качестве примера, чтобы проиллюстрировать процесс.
ПРИМЕР
Стандарт: ISO21307:2017 Одинарный низкого давления
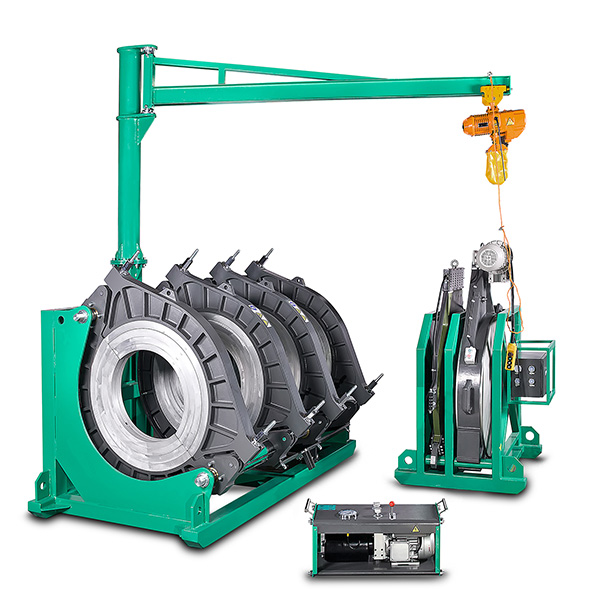
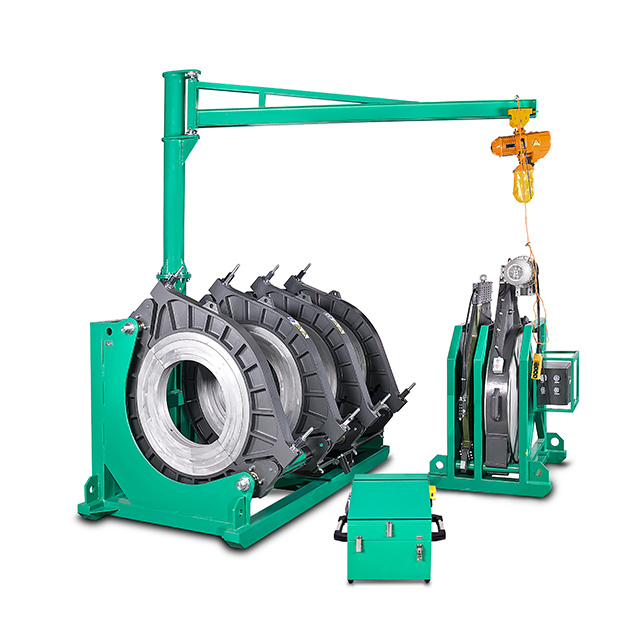
Машина: Машина для стыковой сварки MM-Tech SWT-V315
Труба: внешний диаметр 315, SDR17
Шаг 1
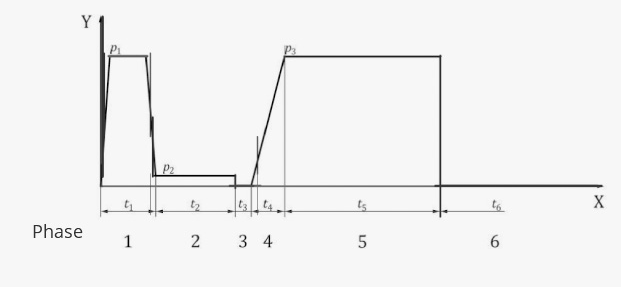
Ознакомьтесь с приведенной ниже иллюстрацией цикла сварки под низким давлением.
Основные
X время
Давление Y
Давление образования капель P 1
Давление теплового воздействия P 2
Давление в месте соединения P3
время образования шариков t 1
время выдержки при нагреве t 2
время снятия нагревательной пластины t 3
t 4 время для достижения давления при сращении сустава
время охлаждения t 5 в машине под давлением
время охлаждения t 6 при выходе из машины
Шаг 2
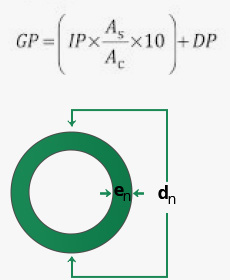
Ознакомьтесь с формулой расчета манометрического давления.
где
ГП — это избыточное давление (бар);
IP — это межфазное давление (МПа);
AC — это общая эффективная площадь поршня, указанная производителем аппарата для стыковой сварки (мм²).
AS — это площадь межфазной поверхности (мм²).
DP — это давление сопротивления.
Примечание: Межфазное давление — это величина силы на единицу площади трубы, необходимая для стыковой сварки концов трубы или фитинга.
Шаг 3
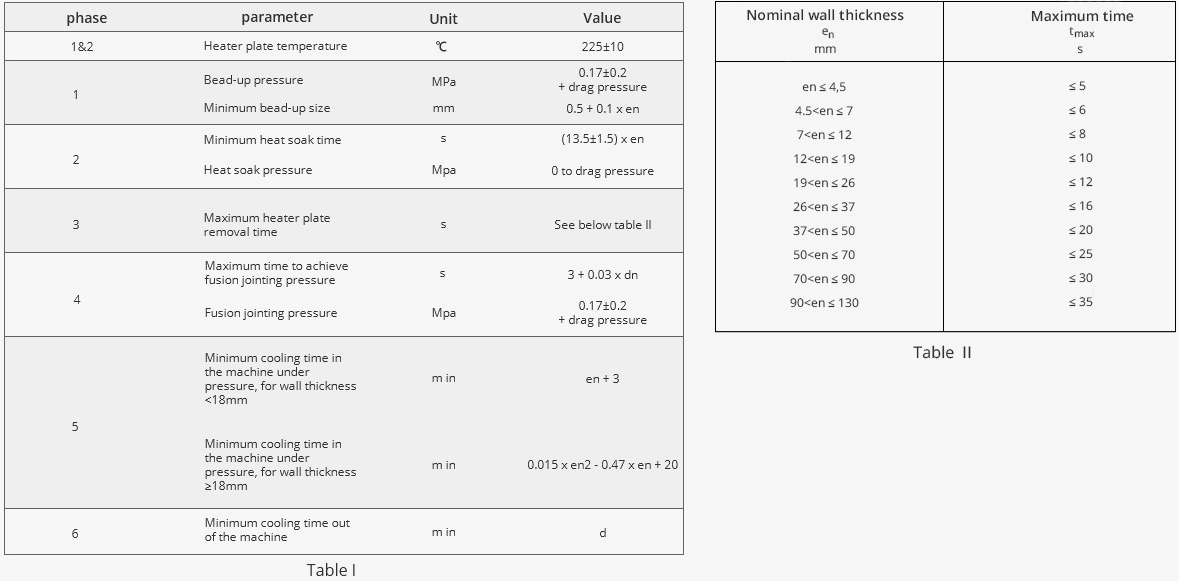
В таблицах ниже приведены фазы, параметры и значения для процедуры сварки одинарным швом при низком давлении.
Примечание:
1.(ru + 3) Это время охлаждения стыкового соединения, когда оно еще находится в машине и под давлением. Время охлаждения может быть сокращено и должно быть увеличено в зависимости от температуры окружающей среды (примерно 1% на 1℃)
2.(d) Перед грубой эксплуатацией машины рекомендуется дать ей остыть.
Шаг 4
Теперь, используя всю информацию и формулу выше, мы рассчитаем все значения по максимуму
e n = d n / SDR = 315 мм / 17 = 18.52 мм
P 1 = P3 0.19 x {π x (d n -e n ) xe n }÷2000 x 10} + 5 (например) = 21 бар
P 2 DP = 5 бар
t 1 = размер бусины 0.5 + 0.1 x 18.52 мм = 2.3 мм
т 2 (13.5 ± 1.5) x 18.52 = 278 с
т 3 10 с
t 4 3 + 0.03 x 315 = 12.5 с
т 5 0.015 x 18.52 2 – 0.47 x 18.52 + 20 = 16 мин
т 6 д