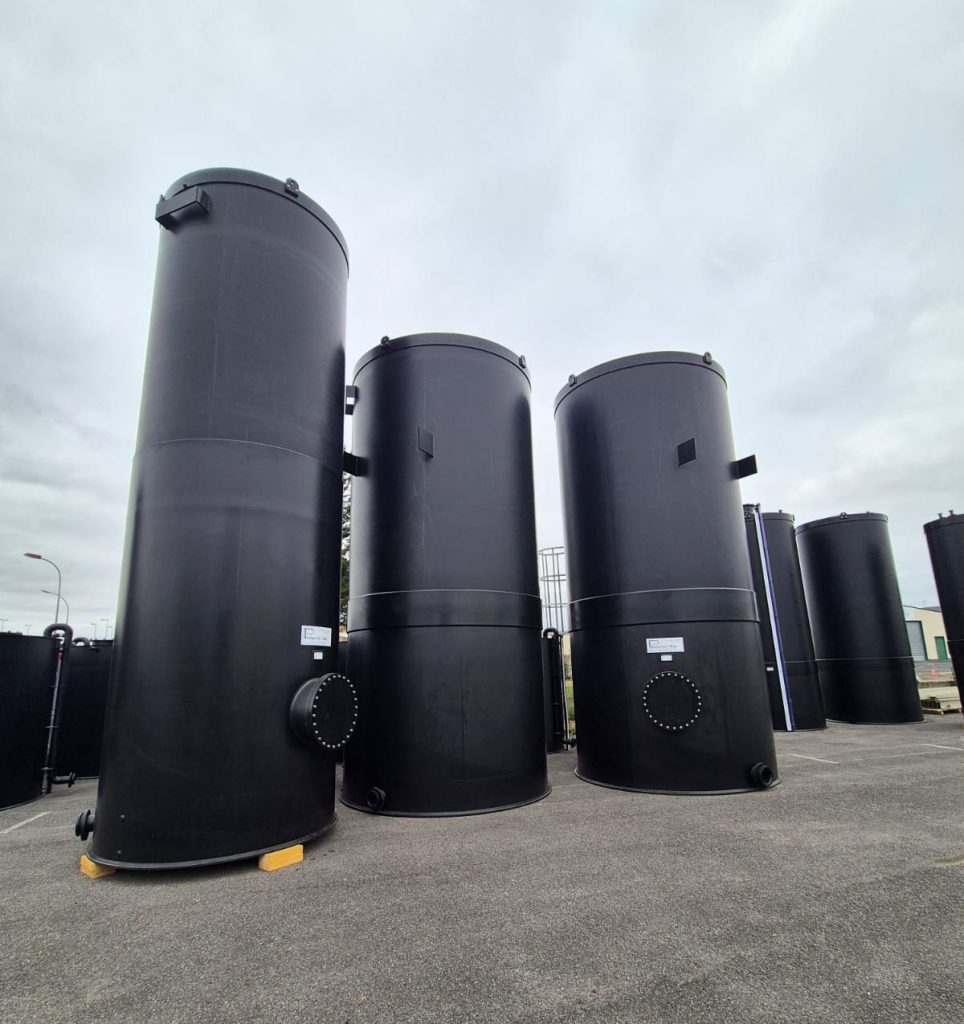
Пластиковые резервуары для хранения химических веществ широко используются в химической промышленности, водоочистке, гальваническом производстве и для очистки промышленных сточных вод. По сравнению с традиционными металлическими резервуарами, термопластичные резервуары обладают превосходной коррозионной стойкостью, относительно малым весом и гибкими возможностями изготовления при правильном выборе материала в соответствии с условиями эксплуатации.
Однако для изготовления надежного пластикового резервуара требуется нечто большее, чем просто выбор коррозионностойкого листа. Совместимость материалов, подготовка листа, точность размеров, качество сварки и конструкция соединений — все это влияет на эксплуатационные характеристики готового резервуара.
Компания MM-Tech поставляет оборудование для обработки и сварки пластиковых листов, чтобы поддерживать производителей на всех этапах изготовления резервуаров, от подготовки сырья до сборки резервуаров и соединения трубопроводов.
1. Понимание требований к производству резервуаров для хранения химических веществ.
Резервуары для хранения химических веществ работают в различных условиях в зависимости от хранимой среды и условий эксплуатации. Некоторые предназначены для кислых или щелочных растворов, другие — для промышленных сточных вод, дозирования химикатов или технологических жидкостей.
Перед началом производства производители должны учитывать несколько факторов:
Химическая совместимость: Материал резервуара должен быть устойчив к конкретному химическому веществу, его концентрации и рабочей температуре.
Механическая прочность: необходимо учитывать толщину листа, диаметр резервуара, высоту жидкости, несущую конструкцию и расчетные нагрузки в совокупности.
Целостность сварного шва: Некачественная подготовка кромок, неравномерный нагрев, загрязнение или неподходящие параметры сварки могут ухудшить качество соединения.
Точность размеров: Неправильная резка или сборка могут привести к смещению швов, неровным соединениям и трудностям при монтаже труб и фитингов.
Предотвращение утечек: швы резервуаров, донные соединения, патрубки и фланцы требуют соответствующей конструкции соединений и процедур проверки.
Для производителей задача состоит в том, чтобы обеспечить стабильное качество изготовления при одновременном контроле времени производства, отходов материалов и доработок. Скоординированное сочетание оборудования для обработки листового металла, сварки и трубопроводов помогает решить эти задачи.
2. Выбор сырья и пластиковых листов
Производственный процесс начинается с выбора термопластичного материала, подходящего для предполагаемого применения.
Распространенные материалы для пластиковых резервуаров для химических веществ
Полипропилен (ПП / PP):
Полипропилен (ПП) широко используется в производстве промышленных резервуаров благодаря своей химической стойкости, относительно низкой плотности и пригодности для термопластичной сварки. В зависимости от марки, он может применяться для работы с различными кислотами, щелочами и технологическими жидкостями. Температурные пределы, ударопрочность и устойчивость к воздействию окружающей среды должны оцениваться с учетом реальных условий эксплуатации.
Полиэтилен высокой плотности (HDPE)
Полиэтилен высокой плотности (HDPE) сочетает в себе химическую стойкость, малый вес и хорошую ударопрочность. Он широко используется для очистки воды, промышленных сточных вод и хранения химических веществ. При проектировании резервуара и его несущей конструкции следует учитывать его гибкость и характеристики теплового расширения.
Полипропиленовый гомополимер (ПП-Г)
Полипропилен-гидроксипропил (PP-H) часто используется в промышленном химическом оборудовании, где важны жесткость, химическая стойкость и эксплуатационные характеристики. Выбор подходящего марки зависит от химической среды, температуры и требований к конструкции.
Поливинилиденфторид (ПВДФ)
ПВДФ выбирается для работы в сложных химических средах и в областях применения, требующих высокой химической чистоты или устойчивости к определенным агрессивным средам. Более высокая стоимость материала делает тщательный выбор в зависимости от области применения особенно важным.
Коммерческие поставщики листового материала, включая таких известных производителей промышленных термопластов, как Röchling, SIMONA и AGRU, предлагают продукцию различных марок и размеров. Конкретную марку листа необходимо проверить на соответствие требованиям эксплуатации резервуара. Например, Röchling Polystone G черный B 100-RC — отличный выбор для резервуаров для хранения химических веществ. Это полиэтилен PE 100 со значительно более высокой устойчивостью к растрескиванию под напряжением. Используются только сырьевые материалы, одобренные для производства резервуаров. Свойства Polystone G черный B 100-RC следующие:
- Высокое удлинение при разрыве, очень подходит для производства резервуаров.
- Хорошая химическая стойкость
- Одобрено в Германии для резервуаров, требующих обязательных сертификатов испытаний в соответствии с § 63 WHG.
- Высокая устойчивость к растрескиванию под напряжением (FNCT > 8760 ч)
Что должны проверять производители?
Перед изготовлением необходимо подтвердить марку материала, толщину листа, размеры, состояние поверхности и совместимость сварочного материала с основным листом.
Толщина листа определяется инженерными расчетами и применимыми проектными требованиями, а не универсальным стандартным диапазоном. Также следует учитывать плотность, рабочую температуру, концентрацию химических веществ, воздействие УФ-излучения и долговременную механическую нагрузку.
Для процессов с высокой чистотой или чувствительных материалов чистота материала и любые применимые требования к контакту с продуктом могут потребовать дополнительных спецификаций.
3. Обработка листового металла перед сваркой
Точная подготовка листового металла закладывает основу для надежного изготовления резервуара. Ошибки, возникающие при резке или подготовке кромок, могут затруднить последующую сварку и увеличить риск доработок.
Шаг 1: Резка и укладка листов.
Схема расположения листового материала разрабатывается с учетом диаметра резервуара, высоты, размеров дна, конструкции крышки и доступных размеров листов.
Автоматическая листорезная пила MM-Tech SWT-XL5000 используется для распиловки листового металла на заготовки нужных размеров, а фрезерный станок с ЧПУ SWT-YF2040 позволяет выполнять запрограммированную контурную обработку, вырезание отверстий и другие операции, требующие обработки на станках с ЧПУ.
Эти станки помогают производителям изготавливать компоненты одинакового качества и более эффективно организовывать операции резки.
Шаг 2: Подготовка кромки
Перед сваркой необходимо подготовить кромки соединения в соответствии с выбранным методом сварки. В зависимости от конструкции соединения это может включать фрезерование, обрезку, очистку и подготовку необходимой геометрии канавки или кромки.
Чистые, точно подготовленные кромки улучшают подгонку деталей и способствуют обеспечению стабильных условий сварки. Пыль, масло, влага и другие загрязнения должны быть удалены в соответствии с требованиями сварочной процедуры.
4. Процессы сварки резервуаров для хранения химических веществ
Сварка — один из важнейших этапов изготовления пластиковых резервуаров. Для разных типов соединений требуются разные методы, в зависимости от материала листа, его толщины, геометрии, доступности и конструктивных требований.
Шаг 1: Оболочка Формирование и сварка
Сварочный аппарат для стыковой сварки листового металла MM-Tech SWT-PH6000 предназначен для стыковой сварки совместимых термопластичных листов с использованием нагреваемого инструмента, соединяя отдельные панели в более крупные листы. В соответствии со стандартами DVS 2207-1 (ПЭ) и DVS 2207-11 (ПП) аппарат контролирует время нагрева, время переналадки, давление сварки и охлаждение с поддержанием давления для формирования равномерного слоя расплава и полного сплавления. Он поддерживает горизонтальную и круговую сварку, а по запросу — вертикальную сварку панелей под углом 90°.
Для цилиндрических резервуаров сварные панели прокатываются на автоматических листопрокатных устройствах в круглую оболочку, после чего происходит продольная сварка швов цилиндрической оболочки методом стыковой сварки. Для прямоугольных резервуаров панели изгибаются под углом 0°–95° на листогибочном сварочном аппарате SWT-ZW6000 в соответствии с рекомендациями по гибке с использованием нагреваемого инструмента согласно стандарту DVS 2207-14.
Соединения, лучше подходящие для экструзионной сварки, выполняются с помощью экструзионного сварочного аппарата EX3 Plus с использованием присадочного прутка, соответствующего марке базового полимера; параметры предварительного нагрева, нанесения присадочного материала и формирования шва устанавливаются в соответствии с DVS 2207-4.
Целью является обеспечение единообразной подготовки сварного шва, контроль параметров сварки и повторяемость качества шва по всей толщине корпуса резервуара. Поступающие листы и присадочные прутки проверяются в соответствии с DVS 2201-1 , сварка выполняется операторами, квалифицированными по DVS 2212-1 или EN 13067:2020 , а толщина стенки с коэффициентом прочности сварного шва устанавливается в соответствии с DVS 2205.
Шаг 2: Сварка днища и корпуса резервуара
Подготовленная оболочка устанавливается на дно резервуара, при этом перед соединением обеспечивается выравнивание и опора.
Экструзионная сварка обычно рассматривается для соединения термопластичных материалов в резервуарах, включая некоторые соединения днища с корпусом. Сварочный аппарат EX3 Plus для экструзионной сварки может использоваться для таких операций, если материал, подготовка соединения и процедура сварки совместимы.
Сварочный аппарат с горячим воздухом MM-Tech SWT-NS2000 используется для локальной сварки и ручной сварки горячим газом в соответствии со стандартом DVS 2207-3.
При выполнении сварочных работ следует учитывать геометрию соединения, совместимость материалов, тепловое воздействие и доступ к шву. Особое внимание следует уделить нижнему соединению, поскольку оно имеет важное значение для герметичности резервуара.
Шаг 3: Сварка крышки, сопла и компонентов.
После сборки основной конструкции резервуара в соответствии с проектом устанавливаются крышка, входные и выходные патрубки, сливные соединения, вентиляционные отверстия и другие принадлежности.
Листогибочный сварочный аппарат MM-Tech SWT-ZW6000 с диапазоном гибки 0–95° позволяет изготавливать соответствующие компоненты резервуаров, включая формованные кромки и конструкционные детали.
Сварочный аппарат для экструзии EX3 Plus и аппарат для сварки горячим воздухом SWT-NS2000 позволяют создавать подходящие пластиковые соединения вокруг этих компонентов. Выбор метода зависит от геометрии компонента, требуемой конфигурации сварки и доступности.
Расположение патрубков и детали усиления должны соответствовать чертежу резервуара. Фланцевые соединения также должны быть спроектированы с учетом предполагаемой системы трубопроводов, включая соответствующие уплотнительные устройства там, где это необходимо.
Шаг 4: Изготовление трубопроводов и фитингов
Системы хранения химических веществ часто включают в себя соединенные трубы для заполнения, слива, дренажа, перелива и технологической перекачки. Эти компоненты должны быть изготовлены из совместимых материалов и соединены с использованием соответствующих методов соединения.
Аппарат для стыковой сварки труб MM-Tech SWT-V315 поддерживает сварку стыковых пластиковых труб в диапазоне 90-315 мм. Он соединяет секции труб для заправочных, напорных и дренажных линий.
Аппарат для сварки встык ZRJQ-63 предназначен для сварки встык труб и фитингов из полипропилена (PPR), полиэтилена (PE) и полибутилена (PB) диаметром от 20 до 63 мм. Соответствуя стандарту DVS 2208-1 , аппарат обеспечивает надежность сварки.
В тех случаях, когда требуются изготовленные на заказ отводы, тройники или другие фитинги, производители должны выбирать подходящее оборудование и методы изготовления фитингов в соответствии с конструкцией трубопровода.
Сварка труб не является взаимозаменяемой со сваркой листового металла. Перед началом производства необходимо проверить размеры труб, толщину стенок, тип соединения и возможности оборудования.
5. ММ-Тех Оборудование для изготовления резервуаров
Практичная конфигурация оборудования должна соответствовать всему производственному процессу, а не фокусироваться на одной машине в отрыве от контекста.
| Этап производства | Рекомендованные ММ-Тех Оборудование | Главная роль |
| Раскрой листов | Автоматическая листорезная пила SWT-XL5000 | Разрезание листов на нужные размеры |
| CNC-обработка | Фрезерный станок с ЧПУ SWT-YF2040 | Обработка контуров, отверстий и запрограммированных элементов. |
| Гибка листа | Станок для гибки и сварки листового металла SWT-ZW6000 | Изгибание пластиковых листов на 0°–95° для изготовления прямоугольных резервуаров, углов и формованных кромок. |
| Сварка листового металла встык | Аппарат для стыковой сварки листового металла SWT-PH6000 | Сварка пластиковых листов встык для получения больших панелей; горизонтальная круговая сварка и вертикальное соединение под углом 90°. |
| Экструзионная сварка | Сварочный аппарат для экструзии EX3 Plus | Экструзионная сварка углов днища относительно корпуса, галтелей сопла и армирующих соединений с использованием соответствующего присадочного прутка. |
| Сварка горячим воздухом | Сварочный аппарат с горячим воздухом SWT-NS2000 | Прихватка, локальные стыки вокруг патрубков и фитингов, а также ремонтные сварные швы на листах металла. |
| Сварка труб встык | Аппарат для стыковой сварки труб SWT-V315 | Трубы для стыковой сварки диаметром от 90 до 315 мм для заправочных, сливных и дренажных линий. |
| Сварка трубных муфт | Аппарат для сварки встык ZRJQ-63 | Трубы и фитинги из полипропилена (PPR), полиэтилена (PE) и полибутилена (PB) с раструбным соединением диаметром от 20 до 63 мм. |
Данная комбинация оборудования охватывает многие ключевые операции, связанные с изготовлением пластиковых резервуаров и трубопроводов. Окончательная конфигурация должна быть скорректирована в соответствии с объемом производства производителя, размерами резервуаров, выбором материалов, конструкцией соединений и требуемым уровнем автоматизации.
Выбор оборудования MM-Tech должен основываться на проверенных технических характеристиках машин и предполагаемом технологическом процессе. Не для каждого резервуара требуется каждое оборудование, а для некоторых операций формования или контроля может потребоваться дополнительное оборудование.
6. Качество готовых резервуаров и промышленное применение.
После завершения сварочных и сборочных работ резервуар должен пройти проверку в соответствии с проектной документацией и применимыми требованиями.
Типичные проверки включают в себя:
Контроль размеров: проверка размеров резервуара, округлости, соосности и расположения патрубков.
Визуальный осмотр сварного шва: проверка внешнего вида, целостности и видимых дефектов сварного шва.
Проверка герметичности соединений и герметичности: Примените метод осмотра или проверки герметичности, указанный для конструкции резервуара и условий эксплуатации.
Проверка трубопроводов и фитингов: подтвердите выравнивание соединений, установку фланцев и герметичность.
Документация: Зафиксируйте соответствующую информацию о материалах, процедурах сварки и результатах контроля.
Правильный выбор материалов, тщательное изготовление и контролируемая сварка помогают производителям создавать резервуары, соответствующие предполагаемым условиям эксплуатации. Фактический срок службы и герметичность зависят от совместимости материалов, конструкции, условий эксплуатации, монтажа и технического обслуживания.
Пластиковые резервуары для хранения химических веществ используются в различных отраслях промышленности, в том числе:
- Химическая переработка и хранение химических веществ
- Очистка промышленных сточных вод
- Очистка воды и экологическая инженерия
- Гальваника и обработка поверхности
- Промышленные системы дозирования и перекачки жидкостей
- Совместимость со специальными химическими веществами и технологическими жидкостями.
Материал и конструкция резервуара должны быть проверены на соответствие конкретным химическим средам, концентрации, температуре и условиям загрузки.
7. Создайте свое решение для изготовления пластиковых резервуаров с помощью ММ-Тех
Для изготовления надежного пластикового резервуара для хранения химических веществ требуется скоординированный контроль выбора материала, подготовки листового металла, формовки, сварки и интеграции трубопроводов. Выбор подходящего оборудования для каждого этапа может помочь повысить стабильность производства, сократить количество ненужных переделок и обеспечить более организованный производственный процесс.
Компания MM-Tech, которой доверяют такие европейские производители, как Plastiques de l'Aisne во Франции, предлагает оборудование для сварки и обработки пластиковых листов для предприятий, работающих с термопластичными листами, конструкциями резервуаров и трубопроводными системами.
Независимо от того, создаете ли вы новый цех по изготовлению резервуаров или модернизируете существующую производственную линию, правильная конфигурация оборудования начинается с понимания требований к вашей продукции.
Обратитесь в MM-Tech , чтобы обсудить ваш проект по изготовлению резервуаров. Сообщите нам диаметр, высоту, материал, толщину листового металла, характеристики трубопроводов и производственные требования к вашему резервуару. Наша команда поможет вам оценить подходящие варианты оборудования для вашего производственного процесса.